 EN

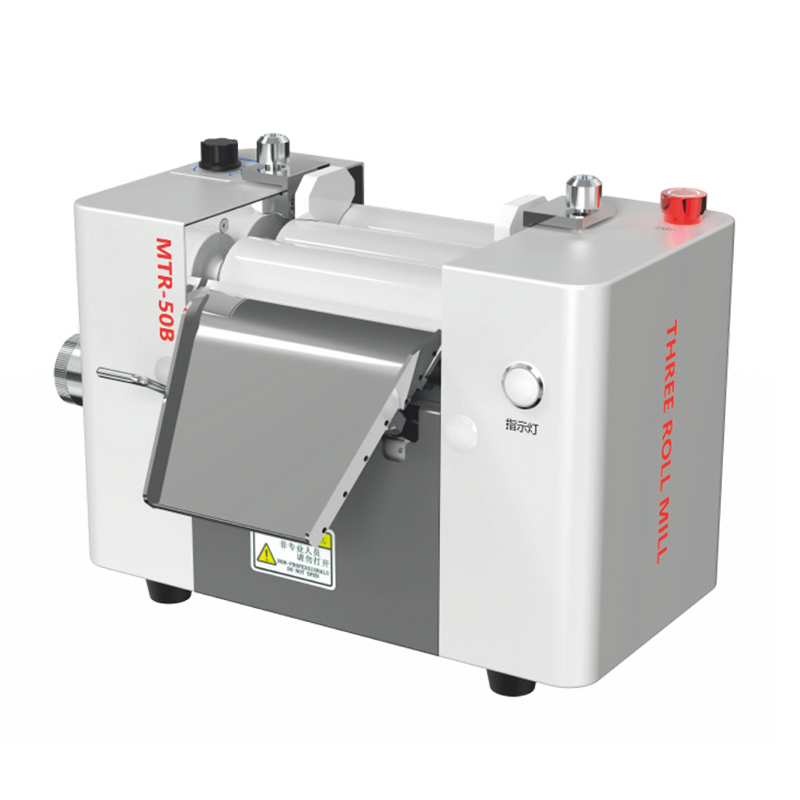
Rullavälin merkityksen ymmärtäminen kolmirullaisissa jauhinkoneissa
Kun työskennellään edistyneiden materiaalien, huippuluokan elektroniikan ja korkealaatuisten kosmetiikkatuotteiden parissa, yhtenäinen jakautuminen mikroskooppiseen tasoon saakka on ratkaiseva tekijä tuotteen suorituskyvyn kannalta. Kolmirullainen puristuslaite on laajalti tunnustettu teollisuuden kultastandardiksi korkean viskositeetin liuosten, paksukenkäisten johtavien mustien, elektronisten polymeerien ja erikoiskemikaalien hajottamiseen voimakkaiden, säädettävien korkean leikkausvoiman avulla. Todellinen vakaus ja menestys tällä laitteella riippuvat kuitenkin yhdestä hyvin tarkasta käyttöön liittyvästä yksityiskohdasta: rullavälityksestä. Oikein asetettu pieni välys syöttö-, keski- ja reunarullien välillä määrittää, päättyykö tuotantoseria kirkkaaseen, alamikronisen hiukkasjakautuman saavuttamiseen vai muodostuuko siitä klumppeja, paikallisesti ylikuumenevia alueita ja epätasaisia paksuuksia. Tämän mekaanisen säädön täsmääminen on perusedellytys tuotelaadun ja kokonaisvaltaisen valmistustuloksen optimoinnille. Lisäksi leikkausnopeuden, rullanopeuden ja välyksen geometrian yhteisvaikutuksen ymmärtäminen auttaa insinöörejä avaamaan kokonaan uusia suorituskykytasoja formulointikehityksen aikana.
Askeleittainen tekninen opas rullien tarkkaan kalibrointiin
Tarkkaa kolmirullaisen puristimen kalibrointi vaatii systemaattista, käsin tehtävää insinöörityötä, jossa tasapainotetaan mekaanisia toleransseja ja käsiteltävien materiaalien vaikeaa reologiaa. Ennen kuin kosketat mitään, varmista, että rullat ovat täysin puhtaita, täysin viileitä ja turvallisesti irrotettuja, jotta vältät epätasaisen pinnan kosketuksen ja varhaisen kulumisen. Tasoitustapahtuma alkaa yleensä korkeapaineisesta nipistä – eli keskimmäisen ja eturullan väliltä – ja siirtyy sitten taaksepäin kohti ensisijaista syöttönipistä. Tarkkuusliukumittareita, optisia antureita tai hydraulisia säätimiä käyttäen teknikot asettavat nuo alustavat välykset, jotka yleensä sijaitsevat tietyllä alueella riippuen siitä, minkä kokoisia hiukkasia ja kuinka paksua pastaa tavoittelet. Tässä on tärkeä käytännön vinkki: älä koskaan unohda lämpölaajenemista. Kun kitka kasvaa ja tuottaa lämpöä jatkuvassa käytössä, nämä kiinteät teräs- tai keraamirullat laajenevat, mikä luonnollisesti kaventaa välystä. Lämpölaajenemisen etukäteen laskeminen estää rullien raivautumisen toisiinsa ja suojaa niiden huolellisesti hiontujen seokspintojen kalliilta, pysyviltä vaurioilta.
Kokemus kentältä ja käytännön vianetsintä välykset ongelmien korjaamiseksi
Aikaa vietäessä tehdaslattioilla havaitaan, että käyttäjät törmäävät usein samaan pieneen joukkoon yleisiä esteitä, kuten epäsymmetriseen kalvopaksuuteen, epäsäännölliseen materiaalin liukumiseen ja äkkillisiin vääntömomentin huippuihin. Yksi klassinen virhe on säätää rullan molempia päitä riippumattomasti ilman, että ne pidetään keskenään yhdensuuntaisina; tämä luo välittömästi kärjistä aukkoa ja häiritsee leikkausjännityksen jakautumista pinnan yli. Käytännön kokemuksen perusteella kaikki tarkat säädöt tulisi tehdä aina pienin askelin tyhjäkäynnillä, jonka jälkeen suoritetaan heti nopea testausraapaisu edustavan erän näytteellä. Jos huomaat, että materiaali kertyy liian korkealle etupuolen rullaan tai liukuu takaperin syöttöaukon läpi sen sijaan, että se leikkautuisi oikein, tämä on välitön varoitusmerkki siitä, että aukon painetta on säädettävä nopeasti. Näiden pienten muutosten havaitseminen varhain säilyttää erän rakenteen ehjänä ja estää myöhempänä esiintyviä ongelmia, kuten pinnoitushaittoja tai ruudunpainovirheitä.
Tarkkuusaukon säädön kääntäminen pitkäaikaiseksi liikearvoksi
Teknisten vaatimusten täyttäminen ja pienhiukkasten saavuttaminen eivät riitä: rullaukon välin tarkka säätö tuottaa merkittäviä, mitattavia kaupallisia etuja valmistusyrityksille, jotka kilpailevat kovilla kansallisilla ja kansainvälisillä markkinoilla. Tarkka ja toistettava väli vähentää huomattavasti erien välisiä vaihteluita, mikä vähentää kalliiden materiaalien, kuten hopeapohjaisten johtavien pastojen, edistyneiden akkusuolojen tai erikoisteollisten tiivistemateriaalien, hukkaantumista. Lisäksi oikea rullaväli vähentää tarpeetonta mekaanista kitkaa ja kulumista, mikä pidentää kalliiden teräs- tai keraamirullien käyttöikää ja alentaa huoltokustannuksia kokonaisuudessaan. Tehtaanjohtajille ja toimintajohtajille tämän säädön tarkka hallinta takaa korkean tuotantotehon, helpottaa laadunvalvontatarkastuksia ja tuottaa vahvan tuottoprosentin kaikilla osa-alueilla.
Korotaan tuotantolinjaanne SMIDA-ratkaisuilla
Tulosten saavuttaminen johdonmukaisesti ja luotettavasti kolmirullaisella puristimella vaatii enemmän kuin älykkäitä käyttötekniikoita – se vaatii kestävää, suorituskykyistä laitteistoa, joka on suunniteltu tarkkuutta varten. SMIDA on rakentanut vuosien ajan vankkaa mainetta älykkäänä laitevalmistajana, jolla on laajamittaiset tuotantolaitokset, vahva teknologiapatenttikanta ja tiukat laatuvaatimukset. Olipa kyseessä edistyneistä nanomateriaaleista, seuraavan sukupolven energiavarastopasteista tai erinomaisen hienojakoisista kosmetiikkakaavoista, SMIDA tarjoaa kattavia, kokonaisvaltaisia valmistusratkaisuja – alkaen standardimalleista korkean tehokkuuden puristimista täysin mukautettuihin automatisoituun järjestelmiin. SMIDA:n kanssa yhteistyöhön ryhtyminen antaa maailmanlaajuisille teollisuusyrityksille suoran pääsyn luotettavaan insinööritukeen, asiantuntevaan tekniseen ohjauspalveluun ja luotettaviin toimitusketjupalveluihin, jotka on suunniteltu helpottamaan tuotantokapasiteetin laajentamista.
Sisällysluettelo
- Rullavälin merkityksen ymmärtäminen kolmirullaisissa jauhinkoneissa
- Askeleittainen tekninen opas rullien tarkkaan kalibrointiin
- Kokemus kentältä ja käytännön vianetsintä välykset ongelmien korjaamiseksi
- Tarkkuusaukon säädön kääntäminen pitkäaikaiseksi liikearvoksi
- Korotaan tuotantolinjaanne SMIDA-ratkaisuilla