 EN

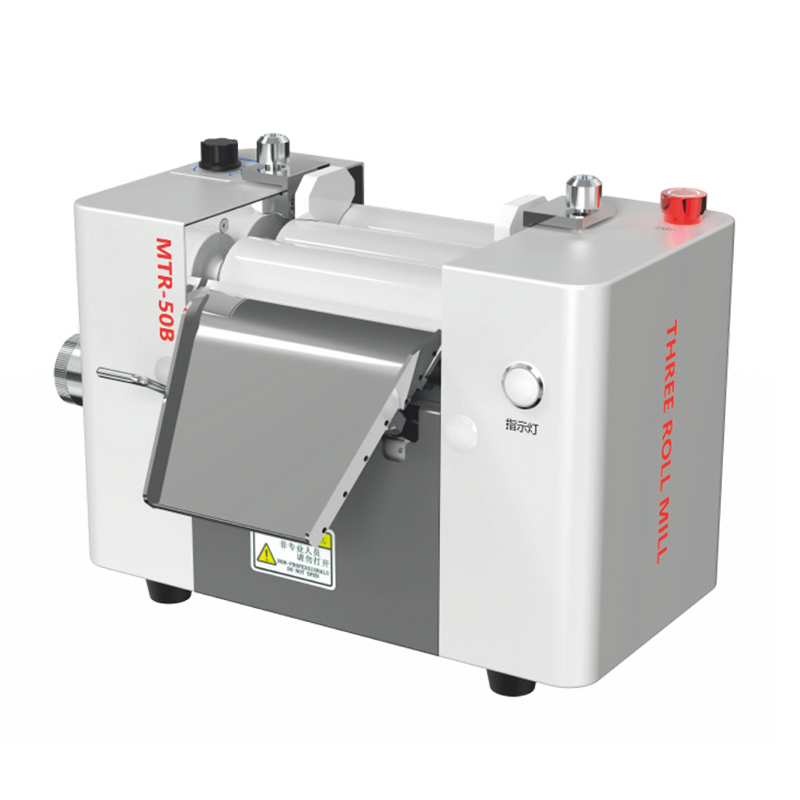
A hengerhézag jelentőségének megértése háromhengeres malomgépek esetében
Amikor fejlett anyagokkal, legújabb elektronikai eszközökkel és prémium minőségű kozmetikumokkal dolgozunk, a mikroszkopikus szintig való egyenletes eloszlás elérése döntően befolyásolja a termék teljesítményét. A háromhengeres málé gép az iparban általánosan elismert aranystandard a nagy viszkozitású paszták, vastagrétegű vezetőképes festékek, elektronikai polimerek és speciális vegyi összetevők intenzív, pontosan szabályozható nagy nyíróerővel történő felaprítására. Ugyanakkor a berendezés valódi stabilitása és sikere egyetlen, nagyon konkrét működési részleten múlik: a hengerek közötti réstávolságon. A tápláló, középső és lefutó hengerek közötti apró réshelyzet pontos beállítása dönti el, hogy egy gyártási tétel sima, szubmikronos részecskeméret-eloszlással készül-e, vagy inkább csomósodással, helyi túlmelegedéssel és egyenetlen rétegvastagsággal jár. Ennek a mechanikai beállításnak a tökéletesítése az alapfeltétel a termékminőség és az egész gyártási kapacitás optimalizálásához. Ezen felül az ismeret, hogy a nyírási sebesség, a hengerfordulatszám és a réshelyzet geometriája hogyan hatnak egymásra, lehetővé teszi a mérnökök számára, hogy új teljesítményszinteket érjenek el a formulák fejlesztése során.
Lépésről lépésre készített műszaki útmutató a megfelelő hengerkalibrációhoz
Egy nagy pontosságú háromhengeres mérleg kalibrálása módszeres, kézzel végzett mérnöki megközelítést igényel, amely kiegyensúlyozza a mechanikai tűréseket és az éppen feldolgozott anyagok bonyolult reológiáját. Mielőtt bármit is megérintene, győződjön meg arról, hogy a hengerek tökéletesen tiszták, teljesen lehűltek és biztonságosan lekapcsolt állapotban vannak, hogy elkerülje a nem egyenletes felületi érintkezést és a korai kopást. Az igazítási folyamat általában a nagynyomású szorítópontnál kezdődik – közvetlenül a középső és az apron-hengerek között –, majd visszafelé halad a fő tápláló szorítópont felé. Pontos réshatárolók, optikai érzékelők vagy hidraulikus beállítók segítségével állítják be ezeket a kezdeti réseket, amelyek általában egy adott tartományba esnek, attól függően, milyen részecskeméretet és pasztamélységet céloznak meg. Itt egy fontos gyakorlati tanács: soha ne hagyja figyelmen kívül a hőtágulást. Amint a súrlódás növekszik és hő keletkezik egy folyamatos üzem során, ezek a masszív acél- vagy kerámiahengerek kitágulnak, ami természetes módon csökkenti a rést. A hő okozta eltolódás előzetes kiszámítása megakadályozza, hogy a hengerek egymásba kapcsolódjanak, és megvédi az alaposan megmunkált ötvözetfelületeket a költséges, visszavonhatatlan károktól.
Mezői tapasztalat és gyakorlati hibaelhárítás résekkel kapcsolatos problémák esetén
A gyártóüzemek padlóján töltött idő rávilágít arra, hogy a működtetők gyakran ugyanazzal a néhány gyakori akadállyal szembesülnek, például aszimmetrikus fóliavastagsággal, szabálytalan anyagcsúszással és hirtelen nyomatéki csúcsokkal. Egy klasszikus hiba az, ha egy henger mindkét végét függetlenül állítják be anélkül, hogy párhuzamosan tartanák őket – ez azonnal kés alakú résnyílást eredményez, és zavarja a nyírófeszültség-eloszlást a felületen. Gyakorlati tapasztalat alapján minden finomhangolást kis lépésekben kell elvégezni, miközben minimális, terhelés nélküli ciklust futtatnak, majd azonnal következzen egy gyors próbafelület-ellenőrzés egy reprezentatív tételmintával. Ha észreveszi, hogy az anyag túlságosan magasra halmozódik fel az előtoló hengeren, vagy hátrafelé csúszik a táplálónyíláson keresztül ahelyett, hogy megfelelően nyírna, ez azonnali figyelmeztetés, hogy a résnyomást gyorsan ki kell igazítani. Ezeket a kis eltéréseket korán észrevenni megőrzi a tétel szerkezetét, és megakadályozza a kellemetlen meglepetéseket, mint például a bevonati hibák vagy a fémnyomtatási hibák későbbi szakaszban.
A pontossági réshelyezési vezérlés lefordítása hosszú távú üzleti értékké
Nemcsak a megfelelő műszaki specifikációk elérése és a finom részecskék előállítása számít, hanem a hengerhézag-beállítás mestersége is óriási, mérhető kereskedelmi előnyöket biztosít a gyártó vállalkozásoknak a kemény globális piacokon folytatott versenyben. A hézag szoros és ismételhető tartása jelentősen csökkenti az egyes tételközötti ingadozást, ami drasztikusan csökkenti a költséges hulladékot, amikor drága anyagokkal dolgoznak – például ezüstvezető pasztákkal, fejlett akkumulátorkaszálékkal vagy speciális ipari tömítőanyagokkal. Ezen felül a megfelelő henger-távolság fenntartása csökkenti a felesleges mechanikai súrlódást és kopást, így a drága acél- vagy kerámiahengerek sokkal hosszabb ideig üzemelnek, miközben az általános karbantartási költségek is jelentősen csökkennek. A gyárigazgatóknak és az üzemvezetőknek ezeknek a beállításoknak a pontos meghatározása garantálja a magas termelési kapacitást, stresszmentessé teszi a minőségellenőrzési auditokat, és átfogóan nagyon szilárd megtérülést biztosít.
A termelési vonal felemelése az SMIDA megoldásaival
A háromhengeres mérlegelőgép megbízható, következetes eredmények eléréséhez több is szükséges, mint csupán okos kezelési technikák – szükség van ellenálló, nagy teljesítményű gépekre, amelyeket kifejezetten a pontosság érdekében terveztek. Az SMIDA évek óta épített egy szilárd hírnevet, mint intelligens felszerelésgyártó, nagy léptékű gyártóüzemekkel, erős technológiai szabadalmakkal és szigorú minőségi szabványokkal támogatva. Legyen szó fejlett nanomaterialokról, új generációs energiatároló pasztákról vagy extrém finom kozmetikai összetételekről, az SMIDA átfogó, végponttól végpontig tartó gyártási megoldásokat kínál – a szokásos, magas hatásfokú mérlegelőgépektől kezdve a teljesen testre szabott, automatizált rendszerekig. Az SMIDA-val való együttműködés globális ipari műveletek számára közvetlen hozzáférést biztosít megbízható mérnöki támogatáshoz, szakértő műszaki tanácsadáshoz és megbízható ellátási lánc-szolgáltatásokhoz, amelyek célja a gyártási kapacitások akadálytalan bővítése.
Tartalomjegyzék
- A hengerhézag jelentőségének megértése háromhengeres malomgépek esetében
- Lépésről lépésre készített műszaki útmutató a megfelelő hengerkalibrációhoz
- Mezői tapasztalat és gyakorlati hibaelhárítás résekkel kapcsolatos problémák esetén
- A pontossági réshelyezési vezérlés lefordítása hosszú távú üzleti értékké
- A termelési vonal felemelése az SMIDA megoldásaival