EN

Neden Laboratuvar Tarifleri Üretim Hattında Başarısız Olur: Ölçeklendirme Tutarlılığı Kılavuzu
Laboratuvarda işe yarayan formül, farklı bir makineyle temas ettiğinde nadiren hayatta kalır — karıştırma ilkesi ve parametreler de beraberinde taşınmadıkça.
Laboratuvar tarifleri neden üretim hattında başarısız olur: kuvvet alanları, akış desenleri ve parametreler ekipmana bağlı olarak değişir. SMIDA karıştırıcılarla aynı ilkeye dayalı ölçeklendirmeyi öğrenin.
Süreç ölçeklendirilmesi, dağılım kalitesi, homojenlik ve parti tutarlılığı gibi sonucu korurken bir formülün laboratuvar ekipmanından üretim ekipmanına aktarılması bilimidir.
Malzemeler sektöründe en çok alıntılanan lanet budur: laboratuvar partisi mükemmeldir ama üretim makinesinde dağılım farklıdır ve partiler sapar.
Daha çok durumda sorun tarif değil — ekipmandır.
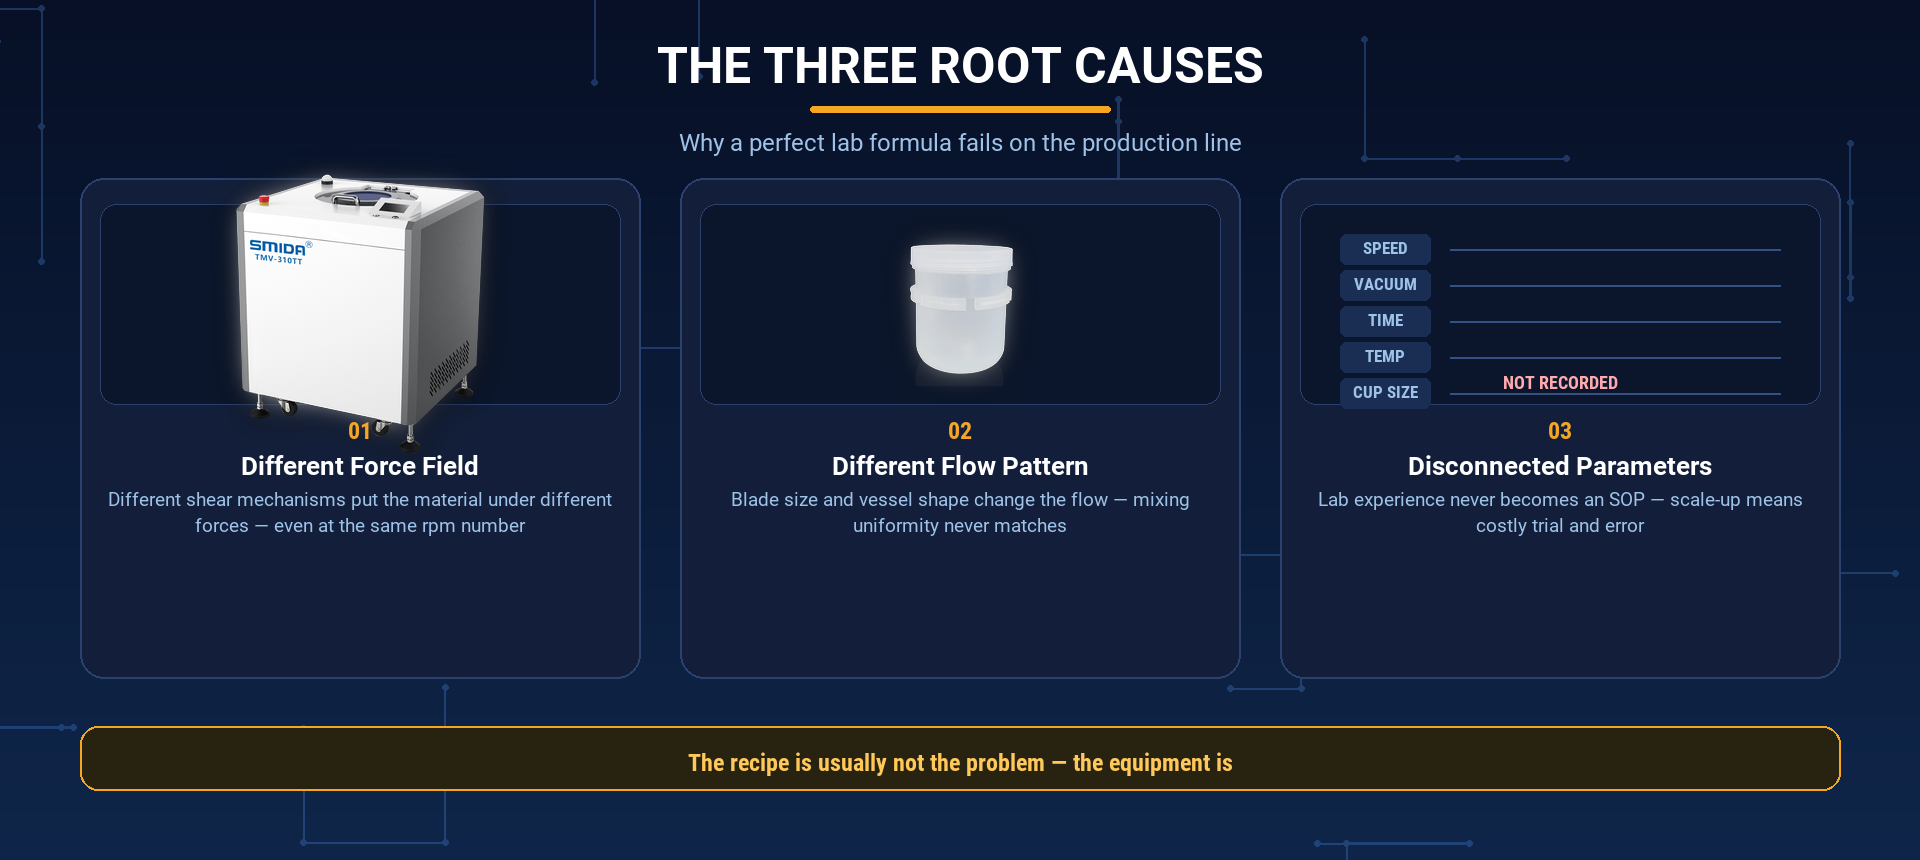
Ölçeklendirme Başarısızlığının Üç Temel Nedeni
Her başarısız ölçeklendirme, üç boşluktan birine dayanır:
-
Farklı kuvvet alanı.
Bir laboratuvar cihazının ve üretim hattının kesme mekanizması nadiren aynıdır: Aynı devir sayısı tamamen farklı gerilim durumlarını gösterebilir — formülünüz, üretim sürecinin asla uygulamadığı bir kuvvet alanına göre ayarlanmıştır. -
Farklı akış deseni.
Blöf boyutu, kap şekli ve geometrisi kapasiteyle birlikte değişir.
Malzeme makine içinde tamamen farklı bir yol izleyerek hareket eder; bu nedenle laboratuvarda ölçtüğünüz karıştırma homojenliği üretimde hiçbir şekilde tekrarlanmaz. -
Bağlantısız parametreler.
Laboratuvar "deneyim parametreleri" hiçbir zaman standart işletme prosedürü haline gelmez; bu yüzden ölçeklendirme aşamasında mühendis süreç ayarlarını belleğinden yeniden yapar — ve her deneme-yanılma turu malzeme, makine süresi ve takvim açısından maliyet oluşturur.
Bu üç boşluk birikerek etki gösterir.
Laboratuvarda sağlam olan bir formül bile, ekipman her şeyi değiştirip sadece tarif kartını koruduğunda üretim hattında başarısız olur.
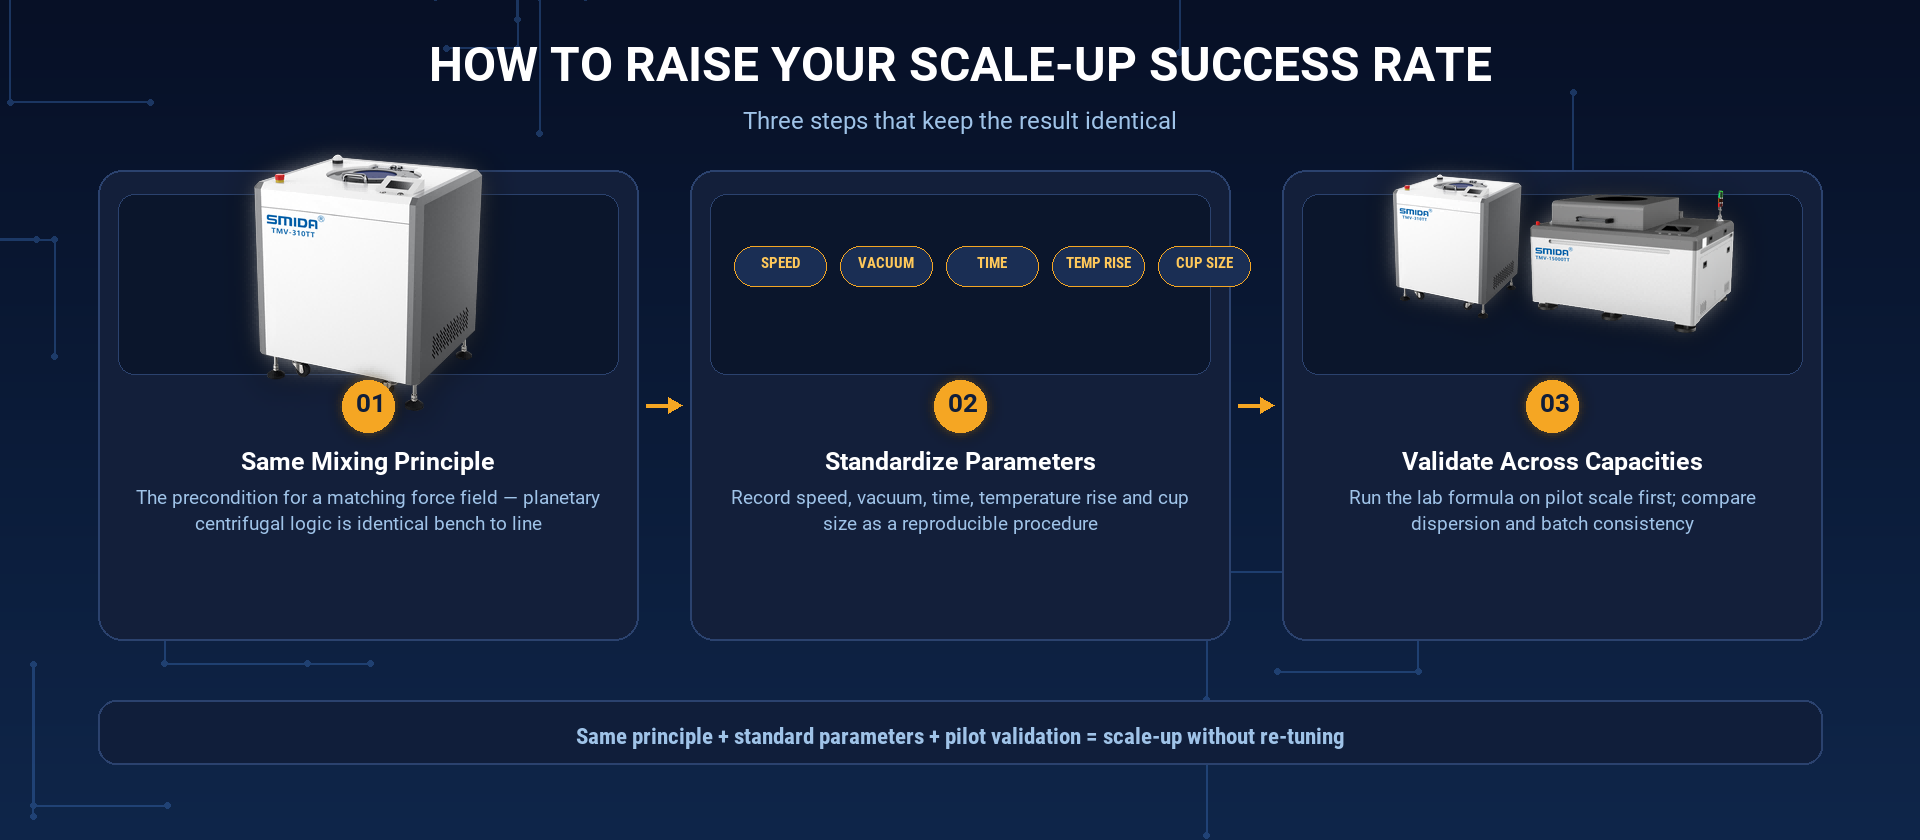
Aynı Prensiple Ölçeklendirme Nedir?
Aynı prensibe dayalı ölçeklendirme, laboratuvar ve üretim makinelerinin aynı karıştırma mekanizmasını paylaşacak şekilde seçilmesine dayanan bir stratejidir; böylece malzeme üzerinde etki eden kuvvet alanı her ölçekte aynı kalır.
Fiziği değiştirip tarifi yeniden ayarlamak yerine, fiziği sabit tutar ve yalnızca kabın boyutunu değiştirirsiniz.
İşte burada gezegensel merkezkaç karıştırma gücünü gösterir: bir tezgâh ünitesinden 100 kg+'lık bir üretim makinesine kadar, merkezkaç kuvvet alanı mantığı aynıdır — yalnızca kabın boyutu büyür.
Ölçeklendirme Başarı Oranınızı Nasıl Artırırsınız
Ölçeklendirmeyi bir şans oyunundan bir prosedüre dönüştüren üç adım:
-
Önce aynı prensibi seçin.
Formülü geliştirmeden önce, laboratuvar ve üretim ekipmanlarını aynı karıştırma prensibinden seçin; formül geliştirildikten sonra değil.
Gezegensel merkezkaç karıştırma ile kuvvet alanı mantığı 1 g’lik laboratuvar örneklerinden 100 kg+'lık partilere kadar sabit kalır; bu nedenle formül her yerde aynı şekilde davranır. -
Her parametreyi standartlaştırın.
Her başarılı formül için hızı, vakum seviyesini, süreyi, sıcaklık artışını ve bardak spesifikasyonunu kaydedin.
200 ila 2000 devir/dakika arası hız kontrolü ve 0,2 kPa’ya kadar vakum, kayda değer rakamlardır — bunlar üretim hattı için tekrarlanabilir standart işletme prosedürünü oluşturur. -
Farklı kapasitelerde doğrulama yapın.
Tam üretimden önce laboratuvar formülünü pilot kapasiteli bir makinede çalıştırın ve dağılım kalitesini ile parti tutarlılığını laboratuvar sonucuyla karşılaştırın.
Pilot sonuçlar eşleşirse üretim başlayacaktır.
Bu süreç birkaç günlük doğrulama maliyeti gerektirir ancak aylarca süren üretim yeniden işçiliğini önler.
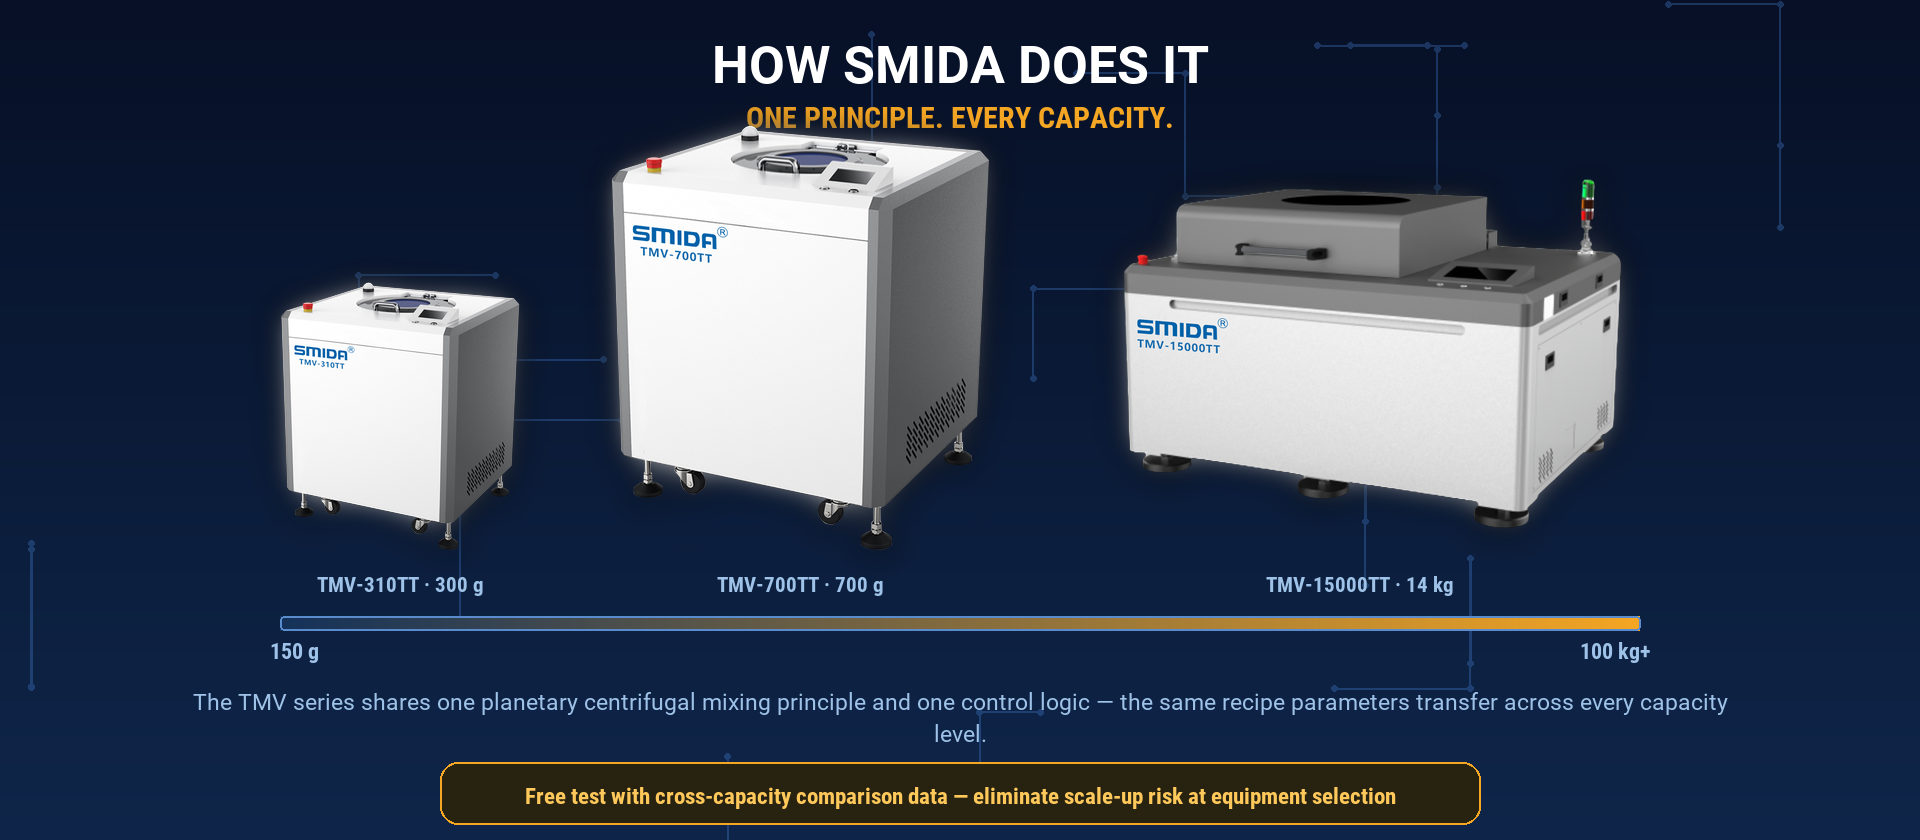
SMIDA’nın Ölçeklendirmeyi Tahmin Edilebilir Hale Getirme Yöntemi
SMIDA, ölçeklendirme tutarlılığını platformun kendisine entegre eder.
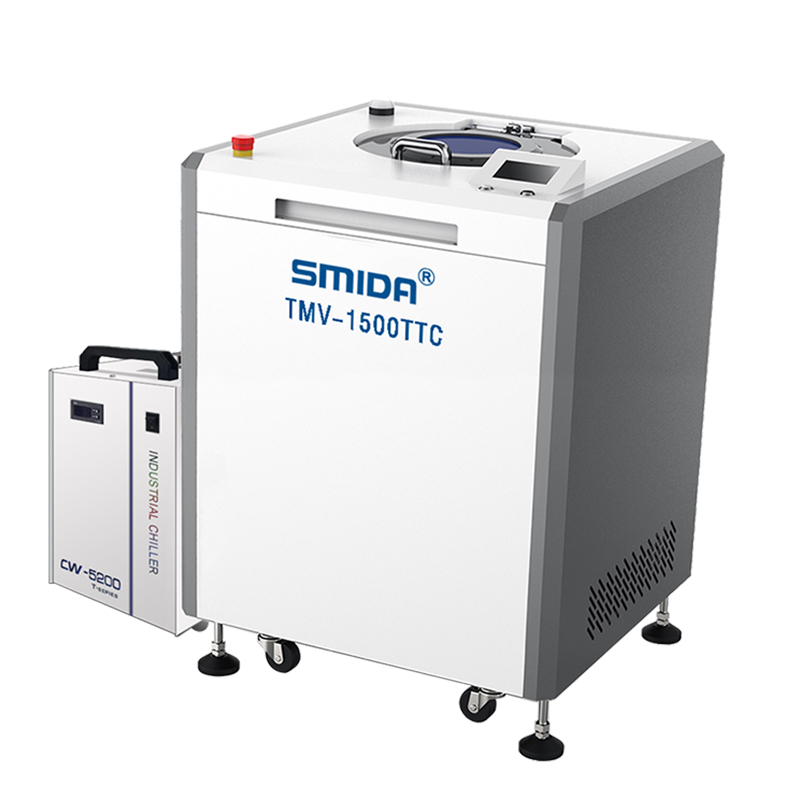
TMV serisi — 150 g’lik laboratuvar ünitelerinden 100 kg üzeri üretim makinelerine kadar — tek bir gezegen merkezkaç karıştırma ilkesiyle ve tek bir kontrol sistemiyle ortaktır.
Laboratuvar ünitesinde geliştirilen tarif parametreleri, temel fiziksel prensiplerin değişmemesi nedeniyle daha büyük kapasitelerde minimum yeniden ayarlama ile aktarılabilir.
Ek kontrol noktaları transferi daha da güvenli hale getirir:
- Bağımsız devir ve dönme hızı kontrolü 200 ila 2000 rpm aralığında, böylece kesme alanı ayarlanır ve sabitlenir;
- 0,2 kPa’ya kadar vakum , bu sayede de-gazlama sonucu laboratuvar ile üretim hattı arasında tutarlı kalır;
- –15 °C ila 25 °C arası sıcaklık kontrollü TTC modelleri , böylece ısıya duyarlı formüller, parti büyüklüğü arttıkça farklı davranış göstermez;
- Çift kap tasarımı ve sızdırmaz kaplar , bu sayede laboratuvarda paralel örnekler elde edersiniz ve üretimde tutarlı, kirletilmemiş partiler oluşturursunuz;
- Her örnek testiyle birlikte çapraz kapasite karşılaştırma verileri , bu nedenle ekipman seçimi aşamasında ölçeklendirme riski ortadan kalkar.
Makinelerin arkasında: SMIDA, malzeme işleme alanında 17 yıldan fazla tecrübesi olan, CE, ISO 9001, ISO 14001 ve ISO 45001 sertifikalı bir Şenzhen üreticisidir; 40’tan fazla ülkede 2.000’den fazla müşteri tarafından güvenilir bulunmuştur.
Sıkça Sorulan Sorular
Laboratuvar partilerim ve üretim partilerim neden farklı görünüyor?
Çünkü kuvvet alanı, akış deseni ve parametre zinciri makineyle birlikte değişir.
Farklı kayma mekanizmaları aynı tarifi farklı gerilimlere maruz bırakır — formül sorunsuzdur, ancak fiziksel koşullar değişmiştir.
Formülümü değiştirmeden ölçeklendirebilir miyim?
Evet — karıştırma prensibini aynı tutarsanız.
Dünya etrafında dönen merkezkaç karıştırma ile kuvvet alanı mantığı 1 g’den 100 kg+’ya kadar tamamen aynıdır; bu nedenle formül yalnızca en az ayarlama ile aktarılır.
Ölçeklendirme için hangi parametreleri kaydetmeliyim?
Hız (200 ila 2000 devir/dakika), vakum seviyesi (0,2 kPa’ya kadar), karıştırma süresi, sıcaklık artışı ve kap spesifikasyonu.
Bunlar, tarifin herhangi bir kapasitede tekrarlanabilir hale gelmesini sağlayan standart işletme prosedürleridir.
SMIDA, farklı kapasiteler arasında geçerlilik doğrulaması sağlar mı?
- Evet, evet.
Bir örnek testi sırasında SMIDA, dağılım ve parti tutarlılığının laboratuvar seviyesinden pilot seviyesine ve üretim seviyesine kadar nasıl korunduğunu gösteren farklı kapasiteler arasında karşılaştırmalı veriler oluşturabilir.
Sonuçlar
Araştırma ve geliştirme sürecindeki en büyük kayıp, başarısız bir deney değildir.
Başarılı bir laboratuvar formülüdür; ancak bu formül kitle üretimi yapılamaz.
Ölçeklendirme tutarlılığını ilk ekipman kriteriniz olarak belirleyin — bu tek karar, formülün laboratuvardan çıktığı andan itibaren yıllar süren gelişim çalışmalarınızı korur.
Formülünüzün üretim aşamasına geçişte hayatta kalmasını görmek için ücretsiz bir karıştırma testi ve farklı kapasiteler arasında karşılaştırmalı verilerle birlikte bir örnek gönderin.

 Son Haberler