EN

Miscelazione e degasificazione di paste e gel termici: una guida al processo
I composti termici ad alto contenuto di riempitivo perdono efficacia di raffreddamento a causa di agglomerati e bolle — la miscelazione e la degasificazione determinano quanta effettivamente calore viene trasferito.
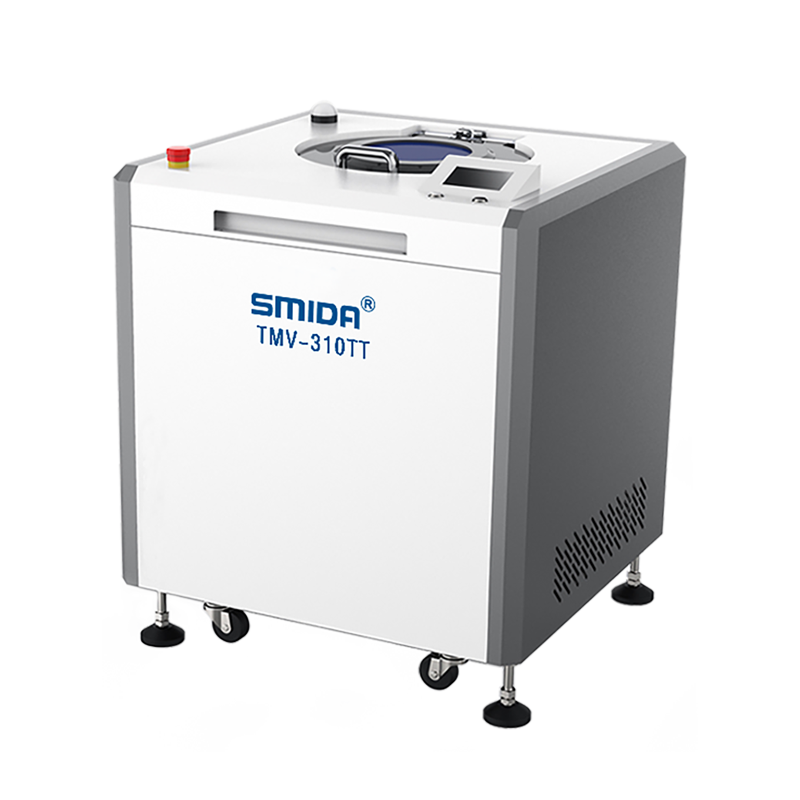
Una macchina per la miscelazione e la degasificazione di paste e gel termici mantiene uniformi e prive di bolle le formulazioni ad alto contenuto di riempitivo.
Questa guida al processo spiega perché la miscelazione ad alto contenuto solido fallisce, illustra il processo a quattro passaggi efficace e fornisce indicazioni per la scelta della macchina più adatta.
Che cos’è la miscelazione e la degasificazione di paste e gel termici?
È il processo di dispersione omogenea di riempitivi conduttivi termicamente in una matrice di silicone o resina, unitamente alla rimozione di microbolle sotto vuoto, affinché il composto finito conduca il calore secondo le specifiche progettuali.
I server con intelligenza artificiale, le stazioni base 5G e l’elettronica di potenza dei veicoli elettrici (EV) operano a temperature elevate, rendendo i materiali per la gestione termica una categoria strategica.
I gel e le paste termiche stanno progressivamente sostituendo i tradizionali pad perché si applicano con bassa sollecitazione, si comprimono facilmente e sono adatti al dosaggio automatizzato.
Tuttavia, la loro preparazione richiede molto più impegno rispetto alla semplice miscelazione di olio e polvere.
I gel termici combinano tipicamente resina siliconica con cariche conduttive in percentuali molto elevate, come allumina, nitruro di boro e ossido di zinco — spesso oltre il 70% in peso.
L’elevato contenuto di solidi genera una serie di problemi di processo che limitano direttamente le prestazioni termiche.
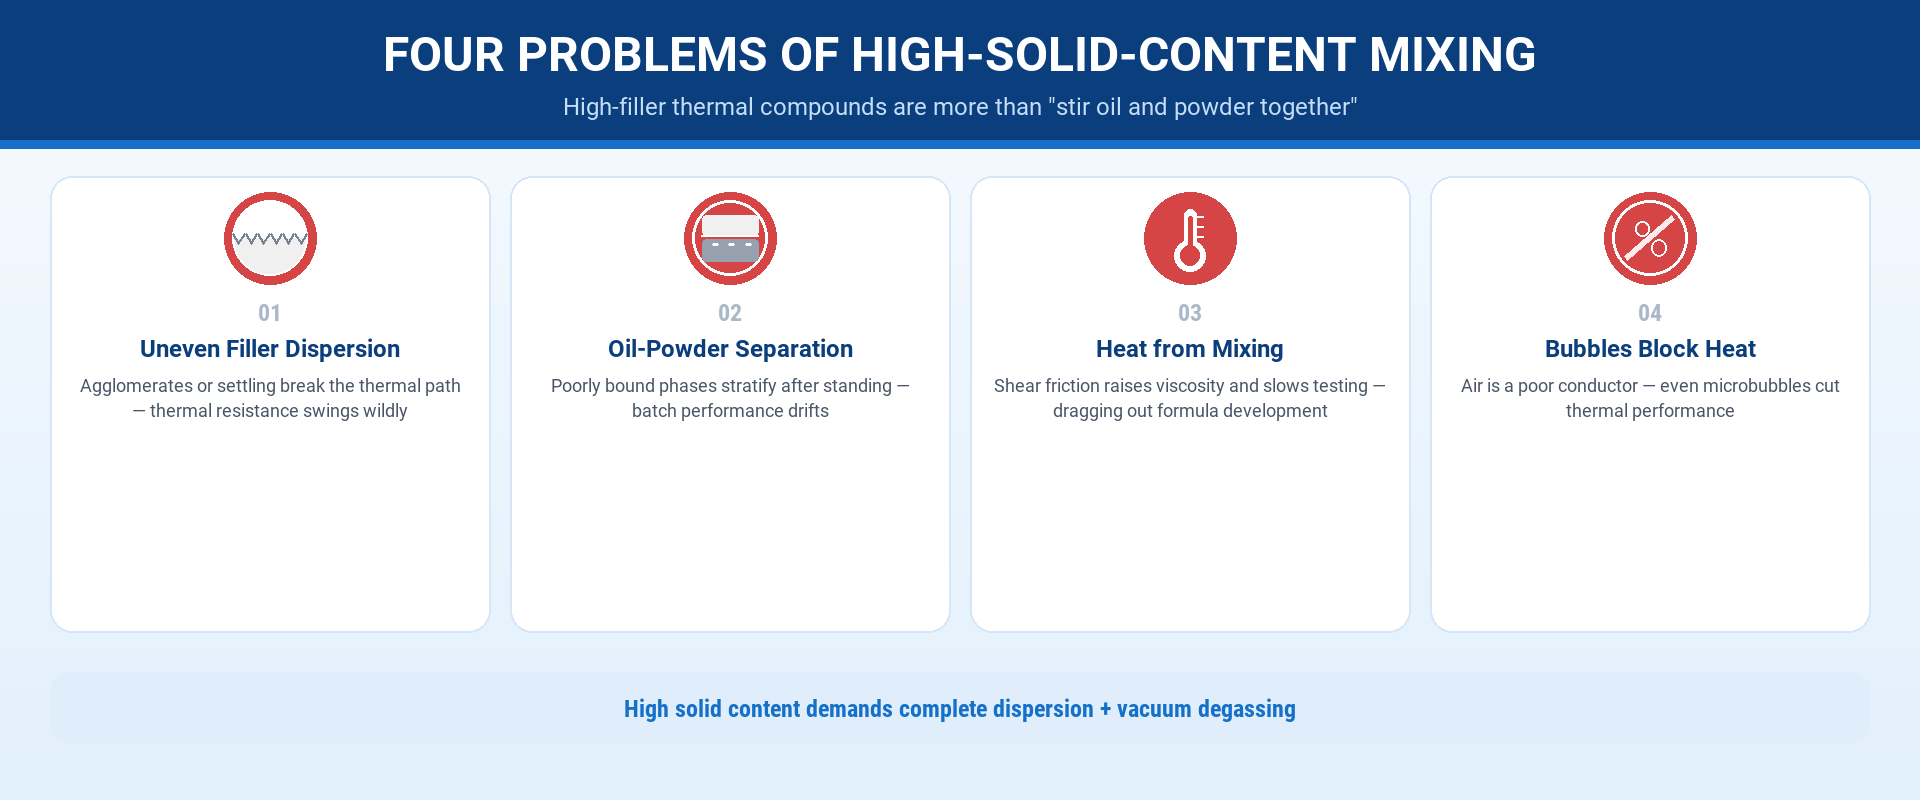
I quattro problemi della miscelazione ad alto contenuto di solidi
-
Dispersione non uniforme della carica.
Gli agglomerati di polvere o il loro sedimentamento sul fondo del contenitore provocano squilibri locali nel rapporto carica/matrici.
Il percorso termico si interrompe e la resistenza termica varia in modo imprevedibile. -
Separazione olio-polvere.
Quando la fase oleosa e la polvere non sono adeguatamente legate, il composto si stratifica dopo un periodo di riposo e le prestazioni del lotto risultano instabili. -
Calore di processo.
L'attrito di taglio derivante dalla miscelazione ad alta percentuale di solidi aumenta la viscosità e rallenta i test, prolungando lo sviluppo della formulazione. -
Bollicine che bloccano il calore.
L'aria è un pessimo conduttore termico.
Anche piccole microbollicine degradano visibilmente la conducibilità termica e l'affidabilità.
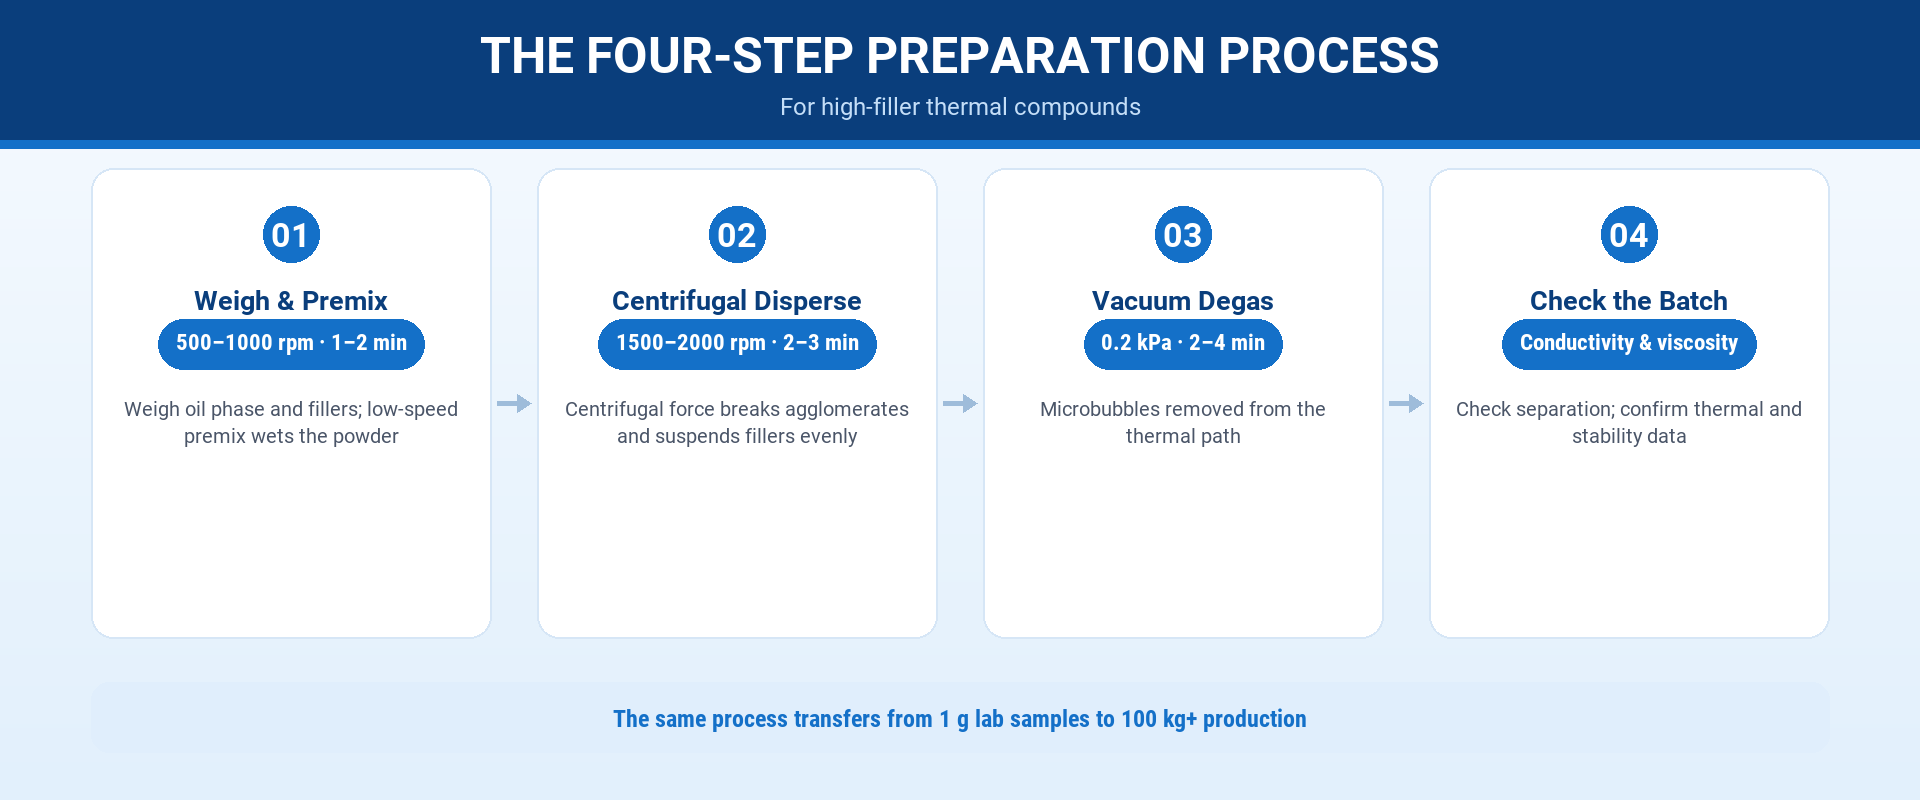
Processo di preparazione in quattro passaggi
-
Pre-miscelazione.
Pesare la fase oleosa e le cariche secondo la formulazione, quindi prerimescolare a bassa velocità (circa 500–1000 giri/min per 1–2 minuti) affinché la polvere si bagni prima del lavoro ad alta velocità. -
Disperzione.
Miscelare centrifugamente a circa 1500–2000 giri/min per 2–3 minuti per rompere gli agglomerati e sospendere uniformemente le cariche. -
Disaerazione sotto vuoto.
Mantenere sotto vuoto di classe 0,2 kPa per 2–4 minuti per rimuovere le microbollicine e ripristinare il percorso termico. -
Verificare.
Verificare la separazione e misurare la conducibilità termica e la viscosità per confermare che il lotto sia stabile e rientri nelle specifiche.
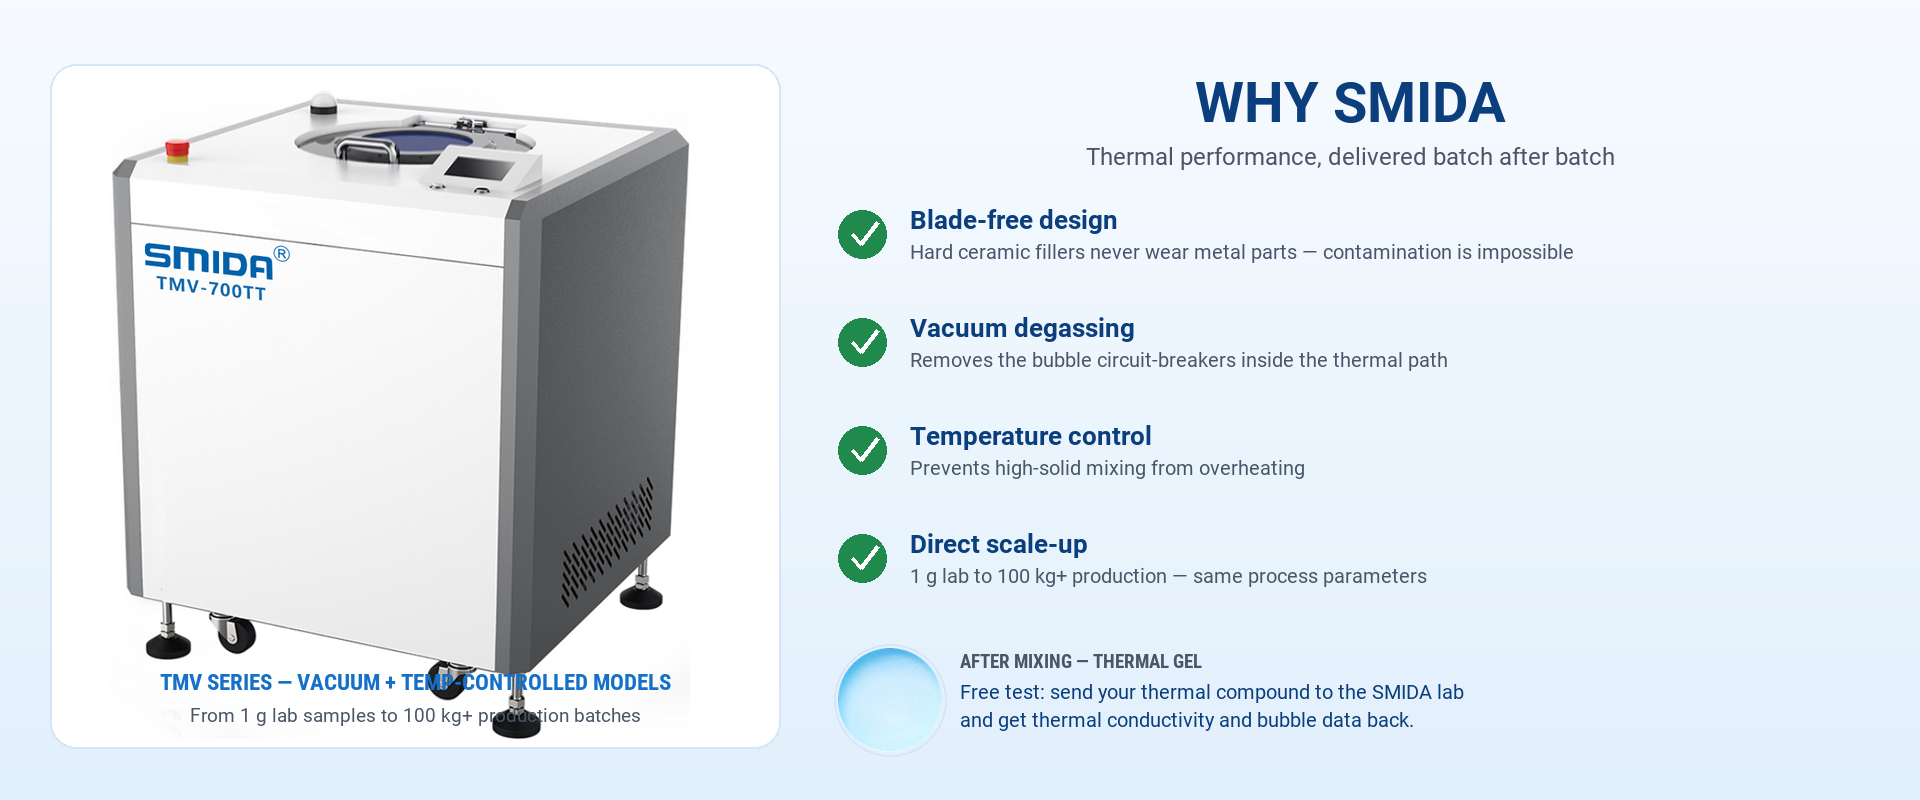
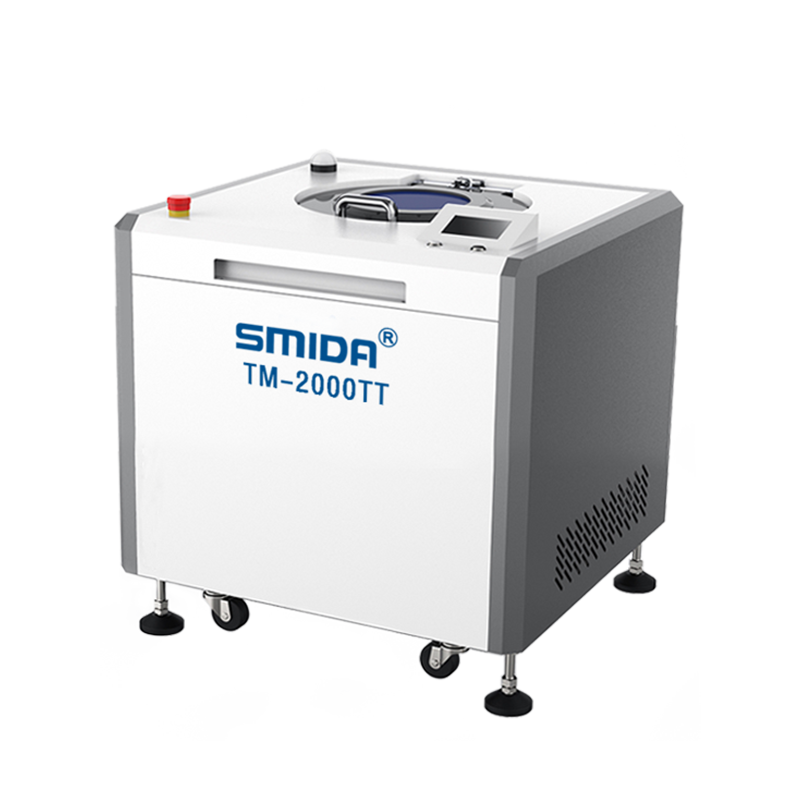
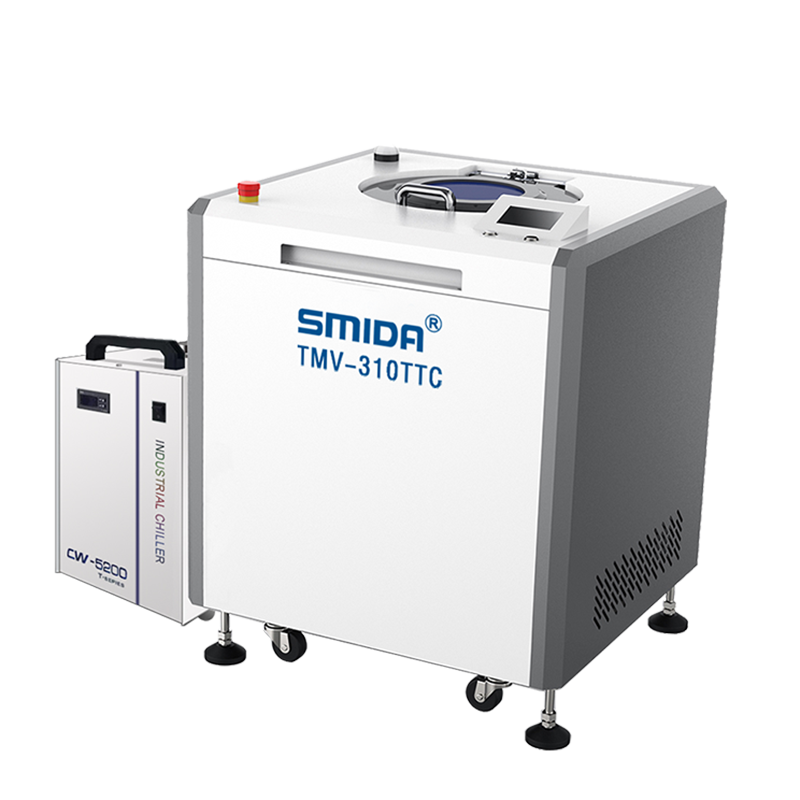
Perché il miscelatore planetario centrifugo SMIDA per materiali termici
Il design SMIDA risolve direttamente ogni problema:
-
Miscelazione senza pale.
I riempitivi ceramici duri non entrano mai in contatto con parti metalliche, quindi non si verifica usura né contaminazione. -
Degasaggio sotto vuoto.
Le microbolle, che agirebbero da interruttori del circuito termico, vengono rimosse nello stesso ciclo. -
Opzione di controllo della temperatura.
I modelli TTC evitano il surriscaldamento durante la miscelazione di formulazioni ad alto contenuto di solidi, proteggendo la viscosità e accelerando i test. -
Scalabilità su singola piattaforma.
Da campioni di laboratorio da 1 g a lotti produttivi di 100 kg o più (gamma di attrezzature da 150 g a 100 kg o più), gli stessi parametri si trasferiscono direttamente: nessuna ritaratura necessaria in fase di scala.
Domande frequenti
Perché la mia pasta termica mostra una conducibilità termica inconsistente tra un lotto e l’altro?
Due cause predominano: agglomerati di filler non dispersi e microbolle intrappolate.
Una dispersione completa seguita da degasaggio sotto vuoto elimina entrambi i problemi; i parametri memorizzati garantiscono l’identità di ogni lotto.
Un miscelatore planetario centrifugo è davvero in grado di gestire carichi di filler superiori al 70%?
- Sì, è vero.
La forza centrifuga agisce sull’intero lotto simultaneamente, quindi anche composti con solidi molto elevati si mescolano in modo uniforme, senza zone morte — obiettivo che i miscelatori a pale faticano a raggiungere.
Il degasaggio sotto vuoto migliora davvero le prestazioni termiche?
- Sì, è vero.
L’aria ha una conducibilità termica molto bassa.
L’eliminazione delle microbolle ripristina il contatto tra le particelle di filler e la matrice, riducendo misurabilmente la resistenza termica.
Come passo dalla ricerca e sviluppo alla produzione?
Bloccare prima i parametri di processo su una macchina piccola, quindi riprodurli su un modello più grande della stessa piattaforma.
SMIDA offre test campione con capacità incrociata per convalidare la scalabilità prima del vostro impegno.
I materiali termici sono venduti in base alla loro capacità di trasferire calore, e la miscelazione e la degasificazione determinano quanto di tale capacità viene effettivamente garantita.
Inviate un campione del vostro composto al laboratorio SMIDA per un test gratuito; vi restituiremo i dati sulla conducibilità termica e sul livello di bolle, così potrete valutare il processo, non solo la macchina.

 Notizie in primo piano