EN

Эпоксидын бүрхүүлд хэрэглэдэг бодисын бөмбөлгүүд: Хүчилтөрөлд холимог хийлэх арга таны бүрхүүлд хийлсэн цахилгаан хэрэгсэлд хамгаалалт үзүүлдэг
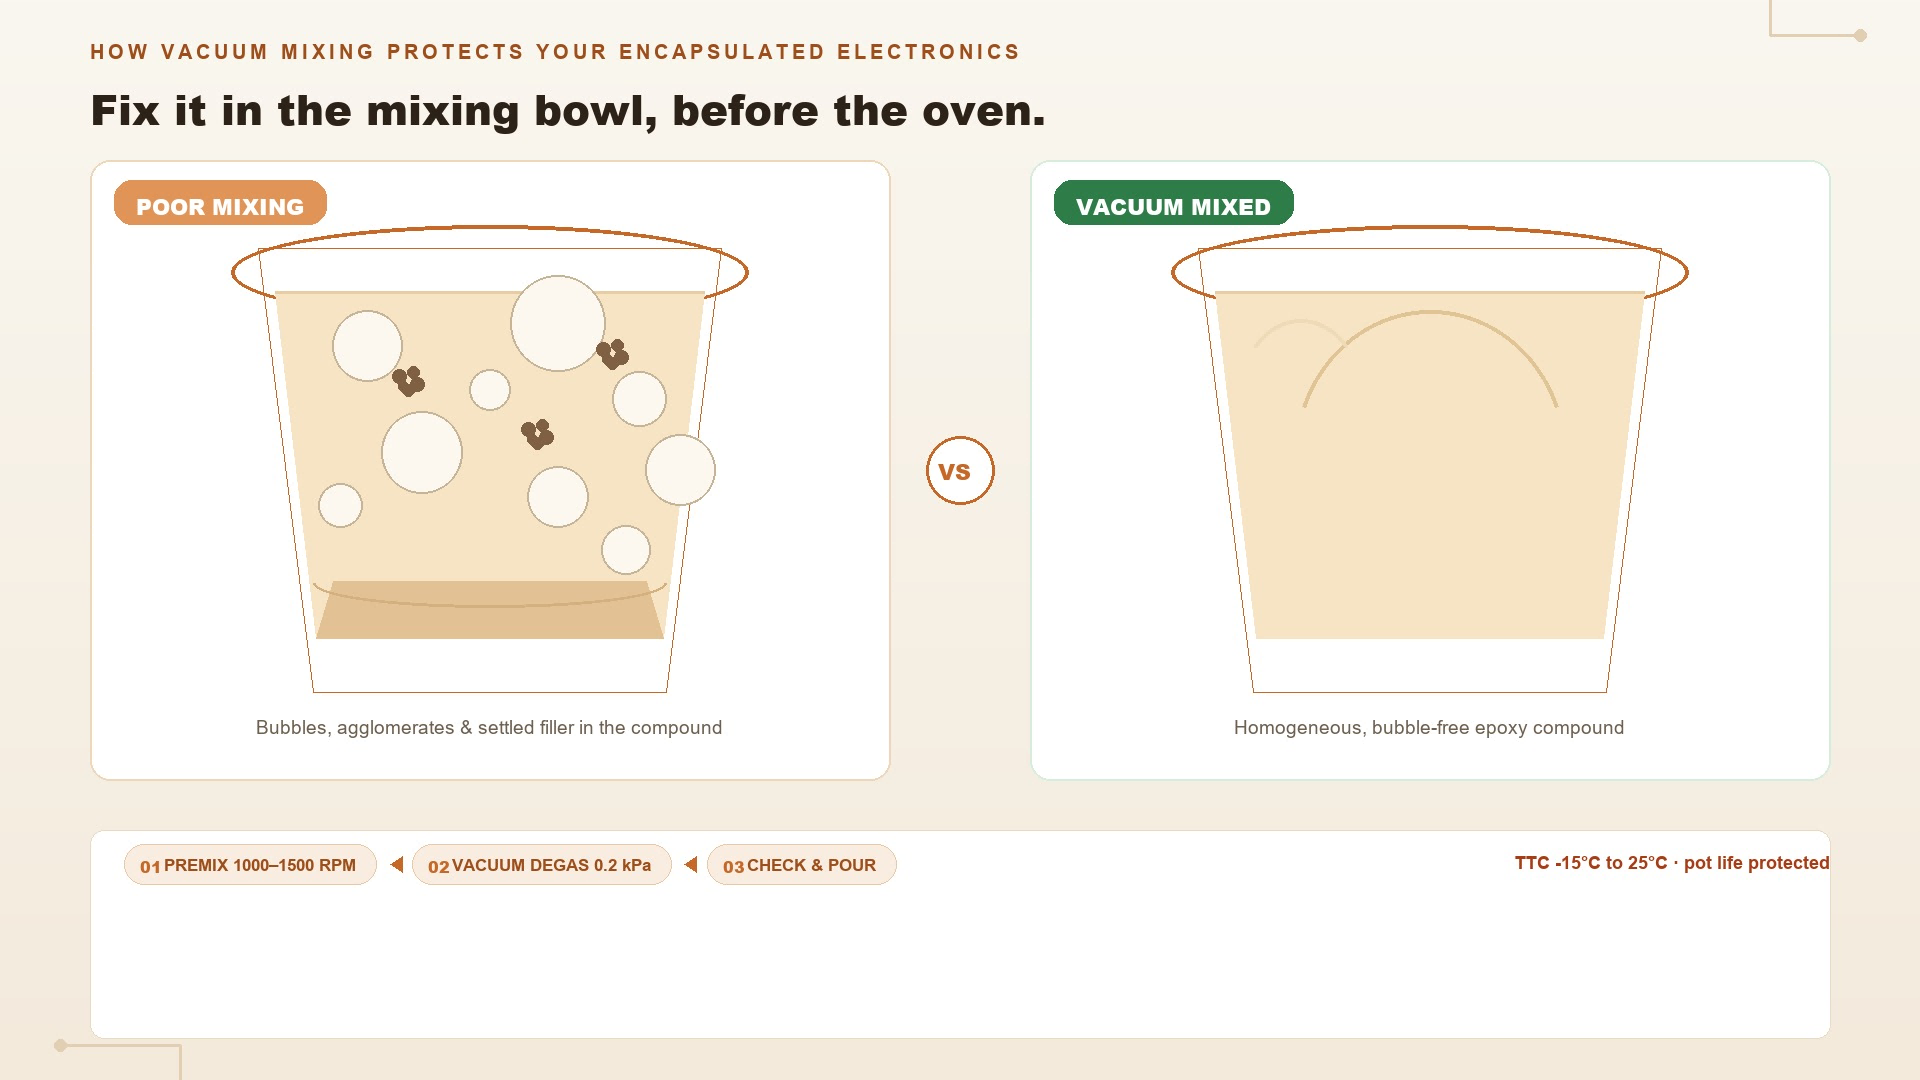
Та нарын поттинг чанар нь хатуургын овоолго руу ормуйн өмнө, холимогч саванд шийдэгддэг.
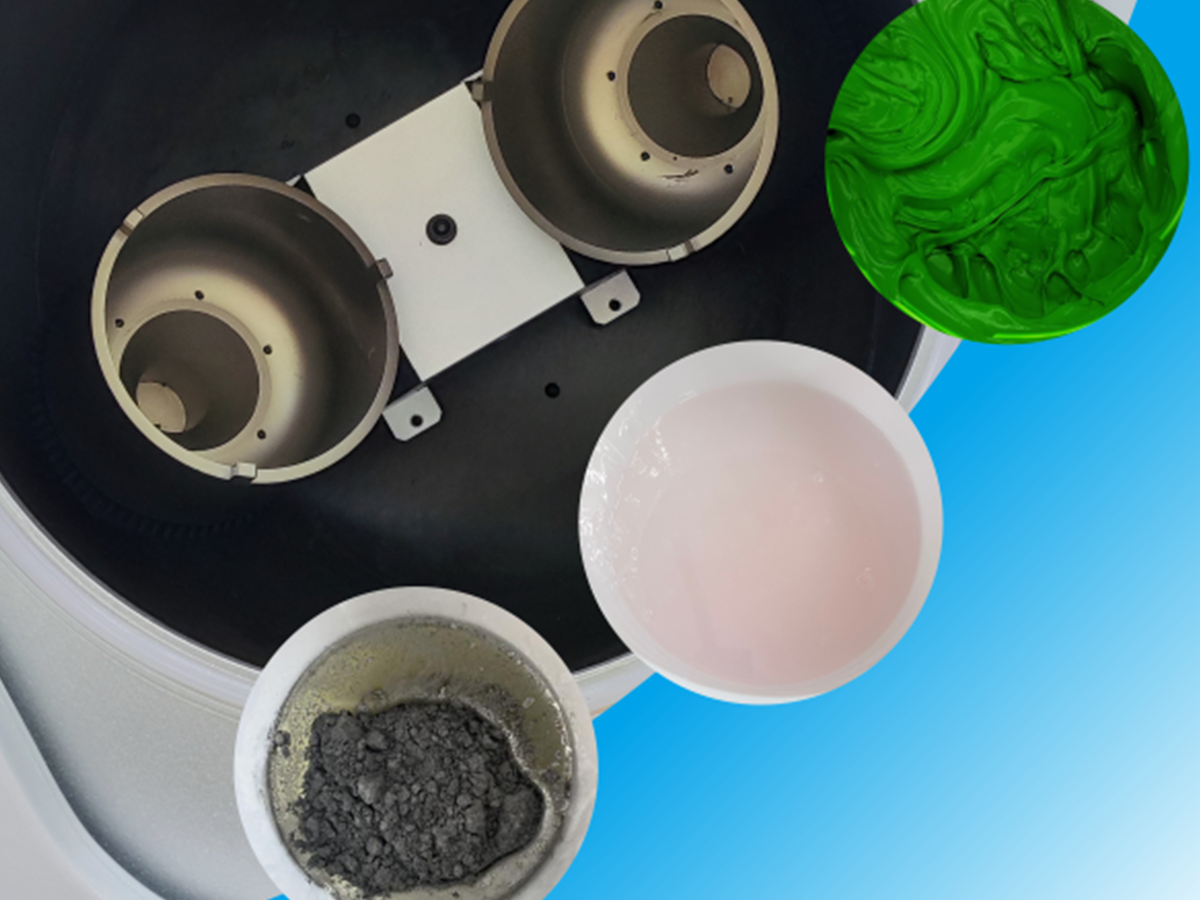
Бүрхүүлд хэрэглэдэг бодисын хүчилтөрөлд холимог хийлэх зөвлөмж: хоосон огторгуй, дүүрүүрлүүрүүдийн нийлмүүл, холимог хийлэх үед үүсэх дулаан цахилгаан хэрэгсэлд хоосон огторгуй үүсгэдэг, температурын хяналт түүнийг засаж өгдэг.
Эпоксид поттинг бүрхүүн нь трансформаторууд, цахилгаан модулууд, LED зөөлөн удирдагчид, сенсорууд болон батарейн сангийн ус, хүчдэл, товчхойлт ба хүчдэлд түрүүлж хамгаалдаг.
Олонх үйлдвэрлэгчид хатуургын үе шатыг үнэн хүртэлх мөч гэж үздэг — гэтэл поттинг хийсэн детальд чанар нь үнэнхүйлэгддэг, холимогч саванд үүрд.
Муу холимогч нь хатуургын муу чанарыг нууцад баталж, овоолго яаж сайн байхын ард.
Муу холимогч поттинг бүрхүүнд дагаж ирдэг гурван асуудал
1. Дүүрэн бөөрсүүдийн нийлүүлэлт.
Термал дүүрэн бөөрсүүд, жишээлбэл алюмина болон борон нитрид нь анхны бөөрсүүдийн хэмжээ нь аравтын микрон бүрхүүнд хялбархан нийлүүлдэг.
Нийлүүлэлтүүд термал дамжуулалтын сүлжээг разруш касгаж, бүрхүүнд халуун цэгүүд үүсгэж, дотоод халуун дэлгүүрт үлдмүй.
2. Дотоод агаарын бүтэц.
Гарын холимог хийх эсвэл өндөр хурдны импеллер холимог хийх нь смолын дотор агаарыг оруулж, бөмбөлөг үүсгэнэ.
Бүтээл хатаж үүсгэх үед түүн доторх бөмбөлөг нь хоосон зай болой, диэлектрик хүч багасой, гадаргуу дээр усны шүүрэл үүсой, чийгт хурдан чанар алдой.
3. Бүтээлийн ажиллах цаг хурдан багасой.
Холимог хийх үед үүсгэх хүч нь дулаан үүсгэнэ.
Дулаан нь эпоксидын урвалыг хурдан хийх болой, иймд та холимог хийх үед та тооцож буй ажиллах хугацаа нь тайван хоригдой.
Санал болгож буй бүтээлийн процесс.
1-р алхам — Жинг тодорхойлой, урьдчилан холимог хийой.
А ба В компонентуудыг наполнительтэй холимог хийж, центрифугал холимог хийх төхөөрөмж дээр тунн тэнцүү холимог хийой (жишээ нь: 1000–1500 об/мин, 1–3 минут).
Урьдчилан холимог хийх нь наполнительт дулаан үүсгэнэ, бүтээлийн суурь нь тунн тэнцүү холимог хийх үед дегазацийн өмнө.
Алхам 2 — Вакуумд хийг ялгах.
Вакуумд шилжүүл (0.2 кПа төрлийн, 2–5 минут).
Вакуум ба төвөдүүр хүч нь хамтран смолын жижиг бөмбөлгүүдийг гадна татаж гаргана — хүлээх шаардлагагүй, давтаж хийх шаардлагагүй.
Алхам 3 — Шалгаж, хийж.
Гранулометр юм уу микроскоп ашиглан агломерат юм уу бөмбөлгүүд үлдсэн үү гэдгийг баталгаажуул, дараа нь хий.
Цэвэр, бөмбөлгүүдгүй нүүрсүүр илүү сайн урсаж, деталд илүү бүтнээр түлшүүр.
Бүх процессыг боломжтой болгон температур-хяналттой төхөөрөмж дээр гүйцэтгүүл.
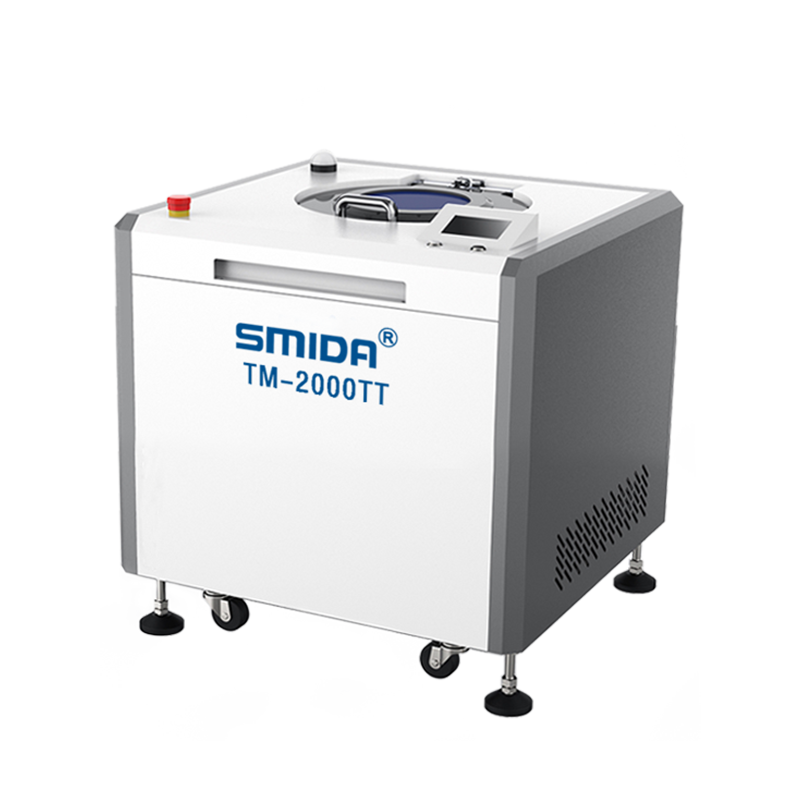
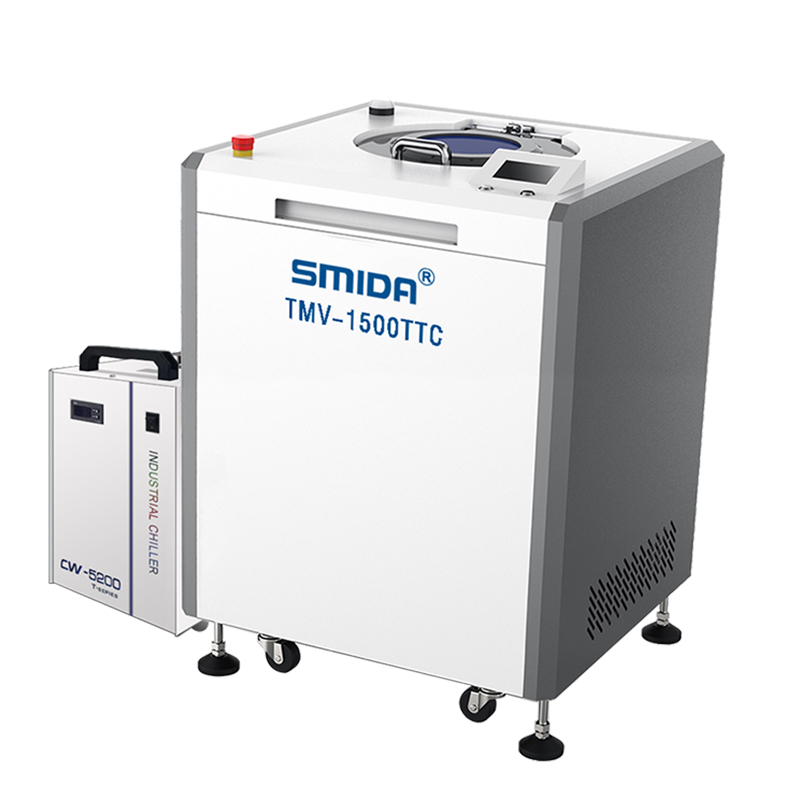
SMIDA-ийн TTC загварууд нүүрсүүрийг -15 °C–25 °C хооронд хадгалж, дулааны нөгөөрөлдүүрлэл бүү үүсгэ, эпоксидын ажиллах хугацааг уртасгаж, хийж буй бригадын хувьд тайван цаг хүртэл хүртэдүүрлэл бүү үүсгэ.
Эпоксидын хувьд хүрдгүй холимог хийх нь юунаас важны?
Хатуу дүүрүүртүүд, жишээ нь алюмина, нүүрсүүрт хорхойлдог.
Тэд бутлуур, савны ханыг бутлууртайгаар бутлууртайгаар нь хольж, металлын хаягдал нь нэгдмэл дотор нь дуусдаг.
SMIDA-гийн холбоогүй загвар нь эпоксид нь цорын ганц гадаргыг нь хүрдэг гэсэн үг юм.
Үлдэв хог хаягдал, халдварын эх үүсвэр байхгүй.
Ихэнх асуултууд
Бөмбөг нь цахилгаан хэрэгслийн бүрэлдэхүүнд хэрхэн нөлөөлдөг вэ?
Бөмбөгний үлдсэн цэг нь диэлектрик хүчдэлийг бууруулж, дулаан эргэлтийн үед сул цэгүүдийг бий болгож, намгарлыг нэвтрүүлнэ.
Өндөр даралттай болон автомашины хэрэглээний хувьд тэдгээр нь найдвартай байдлын шууд эрсдэл юм.
Вакуум хольцох, гасыг устгах машин нь вакуум камерын оронд оршиж чадах уу?
Өндөр гүнзгийрлийн эпоксид бол тийм, илүү хурдан.
Вакуум камер нь бөмбөг өсөхөд хүлээдэг; төвөөс зугтах хольцогч нь 0.2 кПа-ийн вакуумыг татаж, гасыг бууруулах ажлыг хэдэн цагаас хэдэн минутанд бууруулж, тэдгээрийг идэвхтэй угаадаг.
Эпоксид үүнд температурын хяналт тавихыг яагаад зөвлөж байна вэ?
Эпоксиды температурт өсөх түүн дээр хурдан урвалд орой.
Хяналтгүй холимог халуун нь ажиллах хугацааг бүтэн бүлэгшүүлж, холимог саванд хэсэгчлэн гельд орой.
Температур хяналттой холимог хийлтүүр нь бүтээдсийн технологийн цонхонд бүтээдсийн температурыг хадгалой.
Поттинг бүтээдсийн холимог хийлтүүр ямар хэмжээтний байх вай?
Машинаа таны нэг удаагийн холимог жингүй тааруулой: 1 г-ийн судалгаа ба хөгжүүлэлтийн сорвиноос 100 кг-ийн илүү үйлдвэрлэлт холимог хүртэл.
SMIDA таны зорилгоо холимог жин ба өдөрт үйлдвэрлэлт хэмжээгүй загварын хэмжээг тодорхойлой.
Үргэлжлэх үе
Бүх шүүрт компонент нь түүнд өмнө болгосон бүх зүйлсийн шүүрт.
Холимог хийлтүүр ба хагас хоолойн үе шат зөв байвал надёжныг хангах, гадаад төрхт поттинг үр дүнгийн магадлал резко өсөй — партияа партияа.
Та өөрийн томъёоны дагуу сорвиноо: SMIDA лабораторид поттинг бүтээдсийн сорвин илгээж, бид түүнийг температур хяналттой машинаар холимог хийлтүүр ба хагас хоолойн процессыг гүйцэтгөж, та нарын хүртэл хөндлөн хоолойн ба агломератын түвшнийг үр дүнгийн өмнө ба дараа харуулой.
Ямар нь ч хүлээлтгүй.

 Дуудлага