EN

Bubliny v epoxidovej potting zmesi: Ako vakuumové miešanie chráni vaše zabudované elektronické zariadenia
Kvalita pottingu sa rozhoduje v miešacom pohári, ešte predtým, než do hry vstúpi pečnica na tuhnutie.
Návod na vakuumový degazifikačný miešač potting zmesí: ako prázdne priestory, zhluky plniva a teplo z miešania poškodzujú zabudované elektronické zariadenia a ako ich odstráni kontrola teploty.
Epoxidové pottingové zlúčeniny chránia transformátory, výkonové moduly, LED riadiče, snímače a batériové balíky pred vlhkosťou, nárazmi a skratmi.
Väčšina výrobcov považuje krok tuhnutia za rozhodujúci okamih – avšak kvalita pottingovaného komponentu sa v skutočnosti rozhoduje skôr, v miešacom pohári.
Zlá kvalita miešania tichy spôsobuje zlú kvalitu tuhnutia, bez ohľadu na to, aká dobrá je pečnica.
Tri problémy, ktoré vyplývajú z zle zmiešanej pottingovej zlúčeniny
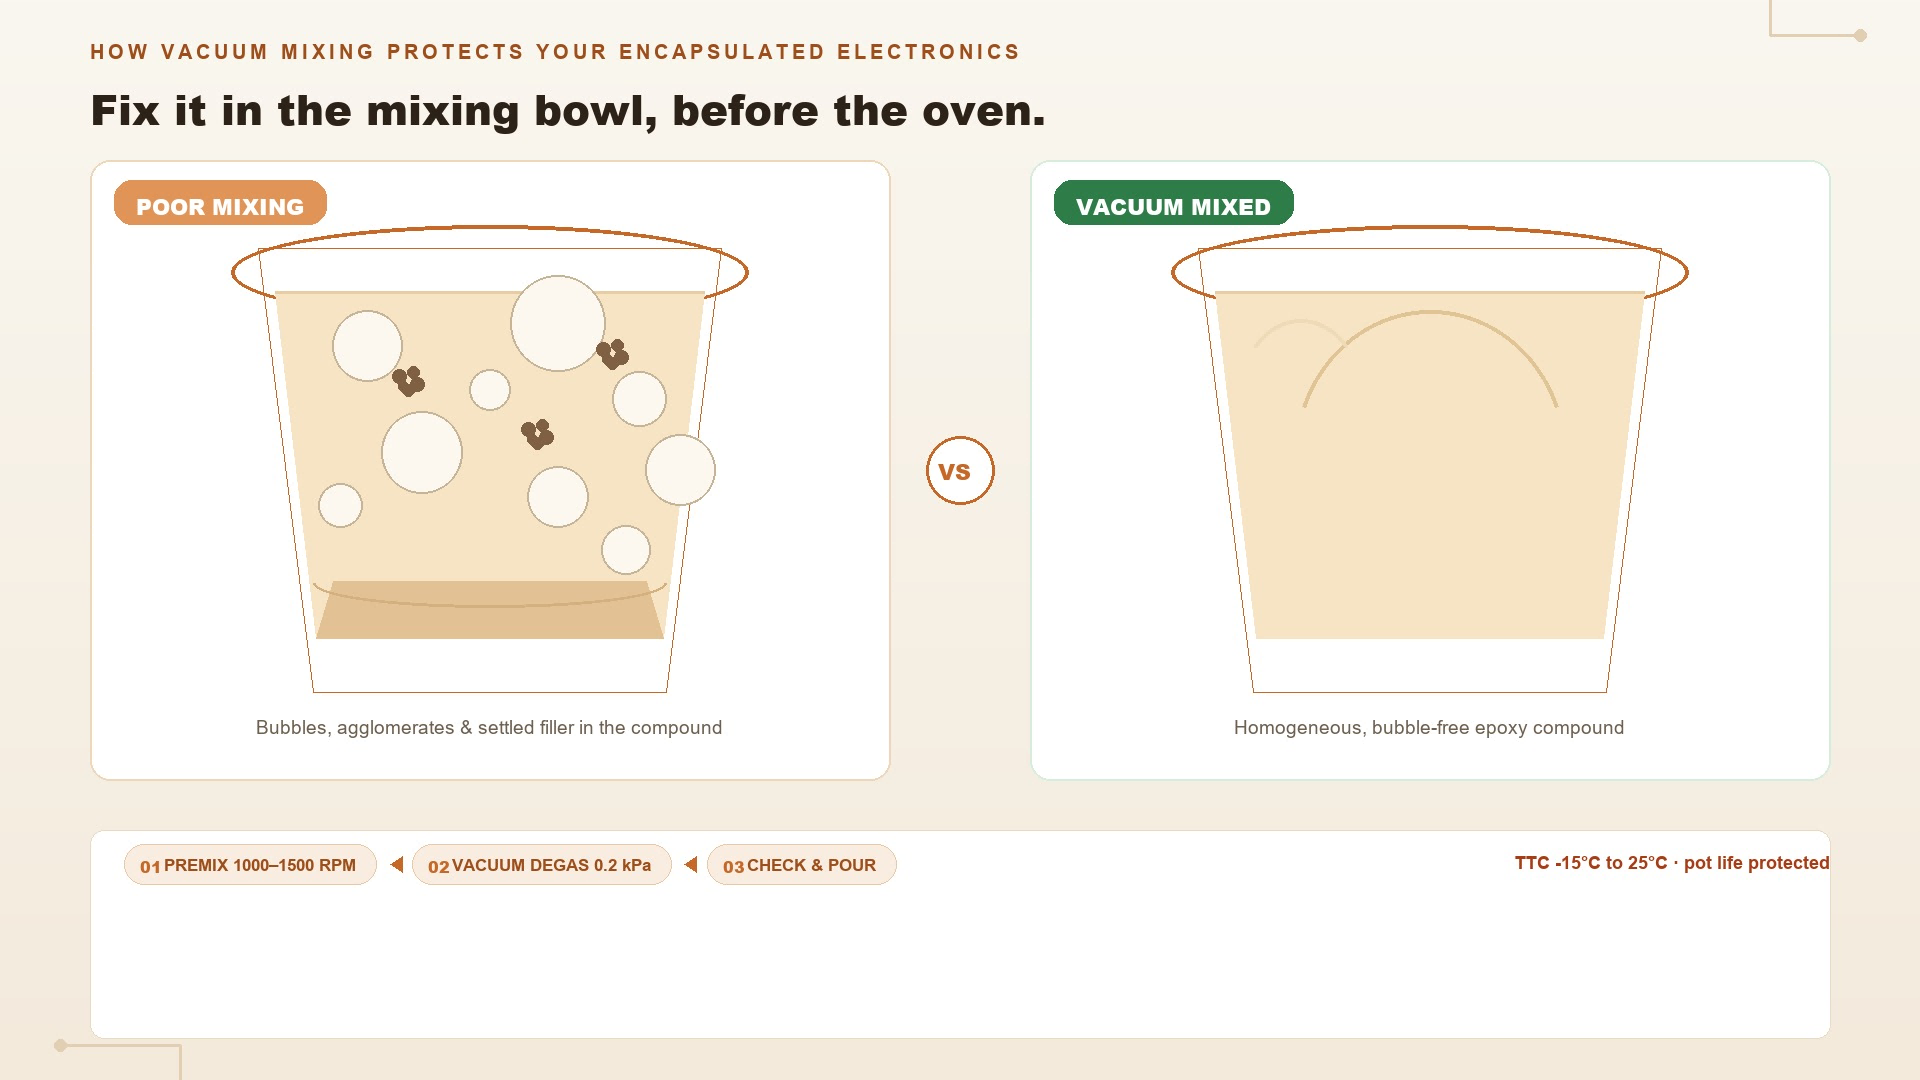
1. Aglomerácia plniva.
Tepelne vodivé plnivá, ako je oxid hlinitý a boritý nitrid, sa ľahko zhlukujú; ich počiatočná veľkosť častíc je desiatky mikrónov.
Agglomeráty porušujú tepelnú vodivostnú sieť, vytvárajú lokálne horúce miesta a zadržiavajú teplo vo vnútri komponentu.
2. Uviaznutý vzduch.
Ručné miešanie alebo miešanie vysokorýchlostným impelermi zachytáva vzduch do pryskyrky.
Po vytvrdnutí zmesi sa tieto bubliny menia na dutiny – znížená dielektrická pevnosť, puchýre na povrchu a rýchle zhoršenie vlastností za vlhka.
3. Znižujúce sa pracovné okno.
Trenie ohrieva zmes počas miešania.
Teplo urýchľuje epoxidovú reakciu, čo znamená, že životnosť zmesi, ktorú ste plánovali, sa tišo skracuje počas miešania.
Odporúčaný proces zalievania.
Krok 1 – Odvážte a predmiešajte.
Zložky A a B spojte s plnivom a predmiešajte rovnomerne na odstreďovacom mixeri (napríklad 1000–1500 ot./min po dobu 1–3 minút).
Predmiešanie zmáča plnivo a homogenizuje základnú zmes pred odvzdušnením.
Krok 2 — Odplyňovanie vo vákuu.
Prepnite do režimu vákua (trieda 0,2 kPa, 2–5 minút).
Vákuum a odstredivá sila spoločne vytiahnu mikrobubliny z pryskyrky – žiadne čakanie, žiadne opakované prechody.
Krok 3 — Kontrola a nalievanie.
Potvrďte pomocou merača zrnitosti alebo mikroskopu, že nezostali žiadne aglomeráty ani bubliny, potom dávkujte.
Čistá, bezbublinová zmes sa lepšie prúži a úplnejšie zmáča komponenty.
Celý proces, ak je to možné, vykonávajte na stroji s reguláciou teploty.
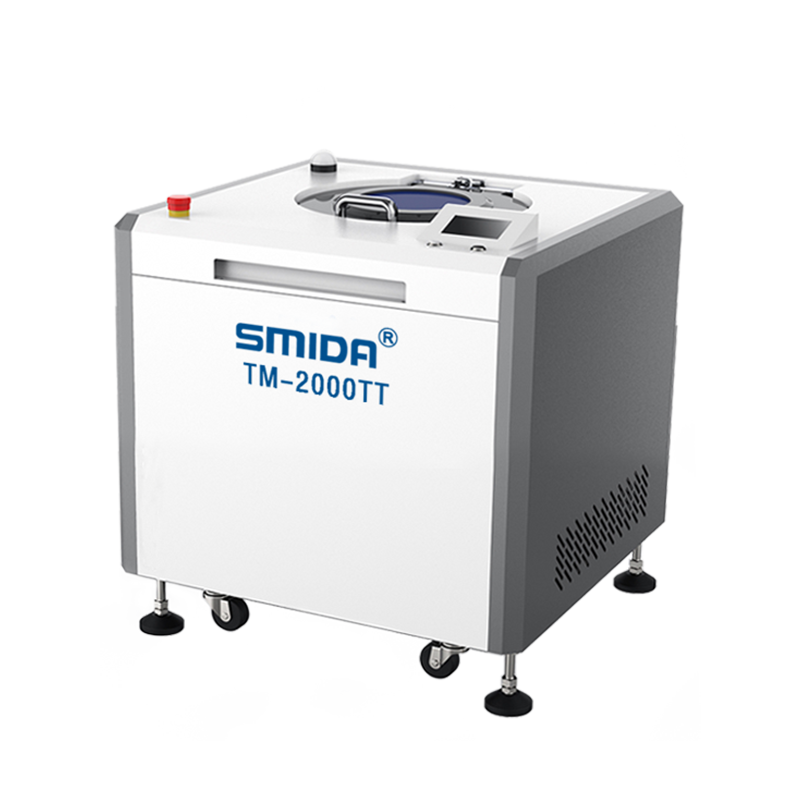
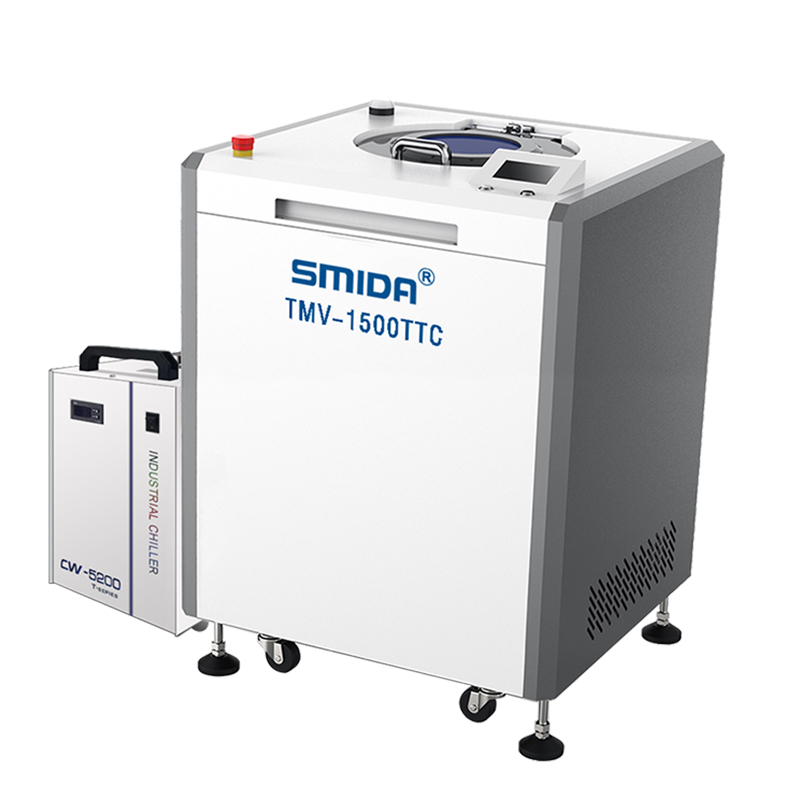
Modely TTC od spoločnosti SMIDA udržiavajú zmes v rozsahu od –15 °C do 25 °C, čím potláčajú tvorbu tepla, predlžujú pracovnú dobu epoxidovej pryskyrky a poskytujú vašej dávkovacej skupine pohodlné časové okno namiesto zápasu o čas.
Prečo je miešanie bez čepeľov dôležité pre epoxidovú pryskyrku
Tvrdé plnivá, ako je oxid hliníkový, sú abrazívne.
Na miešačke typu nožový kotúč sa obtekuje impelér a stena nádoby, čo viedlo k vzniku kovového odpadu, ktorý sa dostane do zmesi – časová bomba pre poruchu izolácie.
Nekontaktný dizajn spoločnosti SMIDA znamená, že epoxid sa dotýka iba pohára.
Žiadne opotrebovanie, žiadny odpad, žiadny ďalší zdroj kontaminácie.
Často kladené otázky
Ako ovplyvňujú bubliny elektronickú súčiastku zaliate epoxidom?
Prázdne priestory po bublinách znížia dielektrickú pevnosť, vytvoria slabé miesta pri tepelnom cyklovaní a umožnia vniknutie vlhkosti.
V aplikáciách s vysokým napätím alebo v automobilovom priemysle predstavujú priamy rizikový faktor spoľahlivosti.
Môže vakuová miešacia odplyňovacia stroj nahradiť vakuovú komoru?
Pre epoxid s vysokou viskozitou áno – a to rýchlejšie.
Vakuová komora čaká, kým sa bubliny vyplavia na povrch; odstredivá miešačka ich aktívne vytlačuje von, zároveň vytvára výtlak 0,2 kPa, čím skráti odplyňovanie z hodín na minúty.
Prečo sa odporúča regulácia teploty pre epoxid?
Epoxy reaguje rýchlejšie, keď sa zvyšuje teplota.
Neovládané teplo pri miešaní skracuje dobu spracovateľnosti a môže spôsobiť čiastočné želovanie v nádobe na miešanie.
Miešačka s reguláciou teploty udržiava zmes v rámci jej technologického okna.
Aký veľký miešač potrebujem pre zalievací materiál?
Vyberte stroj podľa hmotnosti vašej dávky: od výskumných vzoriek 1 g až po výrobné dávky 100 kg a viac.
SMIDA vyberie vhodný model na základe vašej cieľovej hmotnosti dávky a denného objemu.
Záver
Každá zatvrdnutá súčiastka je testom všetkého, čo sa predtým odohralo.
Ak je fáza miešania a odplyňovania správna, pravdepodobnosť spoľahlivého a esteticky bezchybného výsledku zalievania výrazne stúpa – dávka za dávkou.
Vyskúšajte to so svojím vlastným receptom: pošlite vzorku svojho zalievacieho materiálu do laboratória SMIDA a my vykonáme proces miešania a odplyňovania na našej miešačke s reguláciou teploty, potom vám ukážeme úroveň bublín a aglomerátov pred a po spracovaní.
Bez záväzku.

 Horúce správy