EN

Epoxi-blandningsmedel med bubblor: Hur vakuummixning skyddar dina inkapslade elektronikkomponenter
Din pågjutningskvalitet bestäms i blandningskaret långt innan ugnen för härdning kommer in i bilden.
Guide till vakuumdegasseringsmixer för pottingmedel: hur tomrum, fyllnadspartikelagglomerat och värme från blandningen skadar inkapslade elektronikkomponenter – och hur temperaturkontroll löser dessa problem.
Epoxipågjutningsmassor skyddar transformatorer, effektmoduler, LED-drivdon, sensorer och batteripaket mot fukt, stötar och kortslutningar.
De flesta tillverkare betraktar härdningssteget som ögonblicket av sanning – men kvaliteten på en pågjuten komponent bestäms faktiskt tidigare, i blandningskaret.
Dålig blandning garanterar tyst men säkert dålig härdning, oavsett hur bra ugnen är.
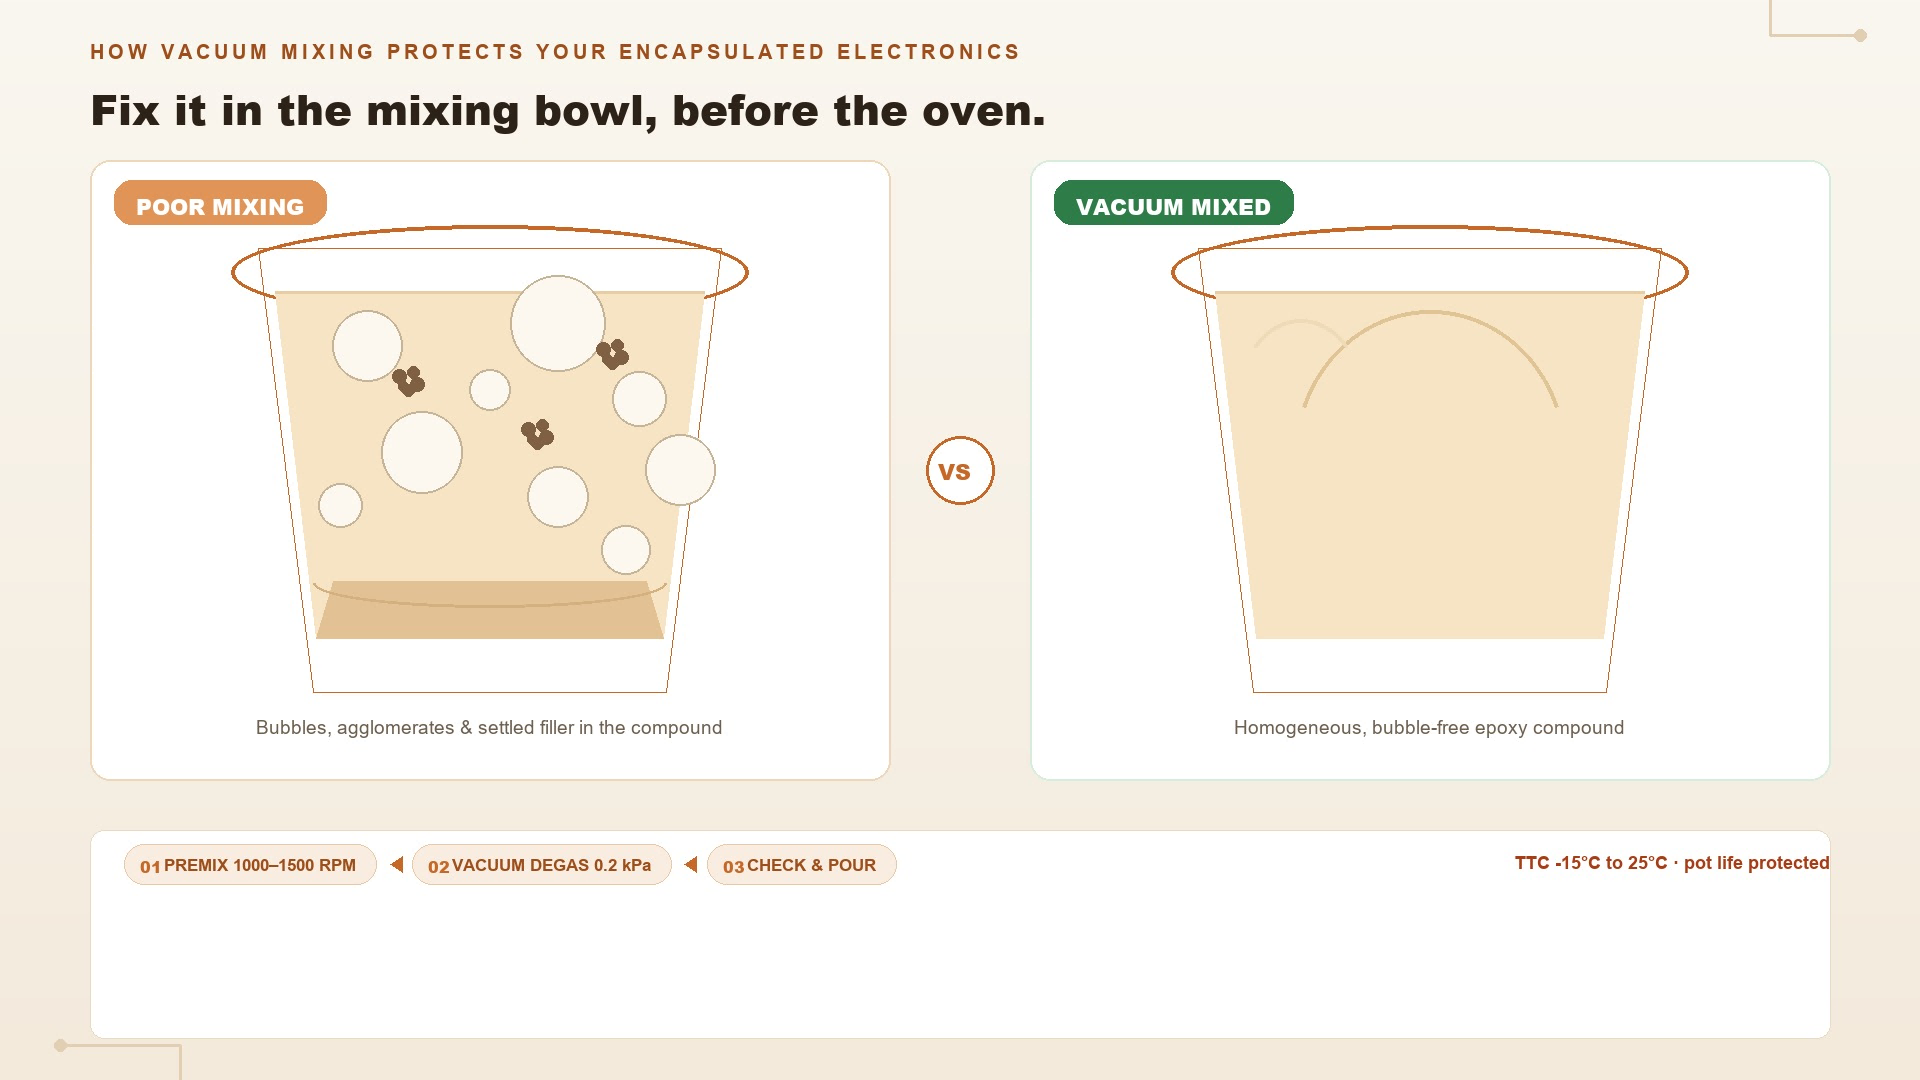
Tre problem som uppstår vid felaktig blandning av pågjutningsmassa
1. Fyllnadspartikelagglomerering.
Termiska fyllnader såsom aluminiumoxid och boronnitrid har lätt att klumpa ihop sig, med initiala partikelstorlekar på tiotals mikrometer.
Agglomerat bryter den termiska ledningsnätverket, skapar lokala heta områden och lämnar värme instängd inne i komponenten.
2. Luftfångning.
Manuell omrörning eller snabbrotationsomrörning med turbinblandare för in luft i harten.
När blandningen härdas bildas bubblor som blir tomrum – lägre dielektrisk styrka, ytskador i form av blåsor och snabb försämring av egenskaper vid hög luftfuktighet.
3. En minskande arbetsperiod.
Friktionen värmer blandningen under omrörningen.
Värmen accelererar epoxireaktionen, vilket innebär att den pot life du räknat med tyst försvinner under tiden du blandar.
Den rekommenderade gjutprocessen
Steg 1 – Väg och förblanda.
Blanda komponent A och B med fyllnadsmaterialet och förblanda jämnt i en centrifugalmixare (exempel: 1000–1500 rpm i 1–3 minuter).
Förblandning gör fyllnadsmaterialet fuktigt och homogeniserar grundmassan innan degasning.
Steg 2 — Vakuumdegasering.
Växla till vakuumläge (0,2 kPa-klass, 2–5 minuter).
Vacuum och centrifugalkraften tillsammans drar ut mikrobubblorna ur hartsen – ingen väntan, inga upprepade gånger.
Steg 3 — Kontrollera och häll upp.
Bekräfta med en slipmätare eller mikroskop att inga agglomerat eller bubblor återstår, sedan dosera.
En ren, bubbel-fri blandning flödar bättre och benäts komponenterna mer fullständigt.
Kör hela processen på en temperaturreglerad maskin om möjligt.
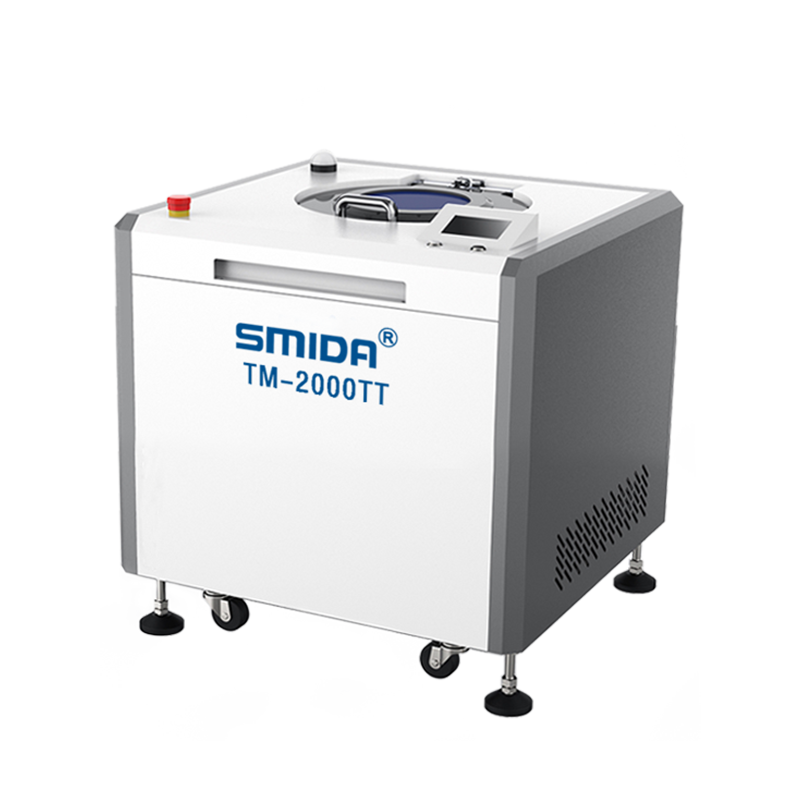
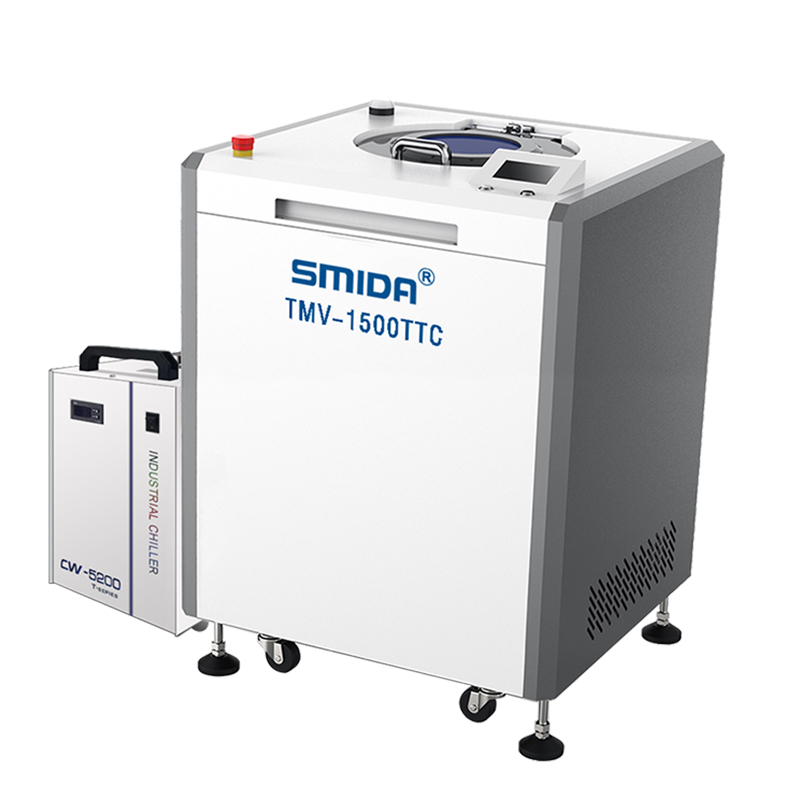
SMIDAs TTC-modeller håller blandningen mellan –15 °C och 25 °C, vilket dämpar värmeuppbyggnad, förlänger epoxihartsets arbetsliv och ger ditt doseringslag ett bekvämt fönster istället för en brådska.
Varför bladfri blandning är viktigt för epoxi
Hårda fyllnader som aluminiumoxid är slipskraftiga.
På en bladblandare sliter de på impellern och tankväggen, och den resulterande metallskräpan hamnar i blandningen – en tidsbomb för isoleringsbrott.
SMIDAs kontaktlösa design innebär att epoxiet endast nuddar koppen.
Ingen slitage, inga partiklar, ingen andra källa till föroreningar.
Vanliga frågor
Hur påverkar bubblor en inkapslad elektronisk komponent?
Tomrum som lämnas av bubblor minskar dielektrisk styrka, skapar svaga punkter vid termisk cykling och låter fukt tränga in.
I högspännings- eller fordonsapplikationer utgör de en direkt pålitlighetsrisk.
Kan en vakuummixningsavluftningsmaskin ersätta en vakuumkammare?
För epoxi med hög viskositet: ja – och snabbare.
Vakuumkammaren väntar på att bubblorna ska stiga; den centrifugala blandaren driver aktivt ut dem samtidigt som den drar ett vakuum på 0,2 kPa, vilket minskar avluftningstiden från timmar till minuter.
Varför rekommenderas temperaturkontroll för epoxi?
Epoxy reagerar snabbare när temperaturen stiger.
Okontrollerad blandningsvärme förkortar användbar tid och kan orsaka delvis gelering i blandningskärlen.
En temperaturreglerad blandare håller sammansättningen inom dess bearbetningsfönster.
Vilken storlek på blandare behöver jag för kastmassa?
Anpassa maskinen efter din batchviktsbehov: från 1 g R&D-prover till 100 kg+ produktionsbatchar.
SMIDA dimensionerar modellen utifrån din målbatchvikt och dagliga volym.
Slutresultatet
Varje härdad komponent är en provning av allt som skedde innan den.
Om blandnings- och avluftningssteget utförs korrekt ökar sannolikheten för ett pålitligt och estetiskt renkast resultat kraftigt – batch efter batch.
Testa det med din egen formel: skicka ett prov av din kastmassa till SMIDAs laboratorium, och vi kör blandnings- och avluftningsprocessen på vår temperaturreglerade maskin, sedan visar vi dig bubbel- och agglomeratnivåerna före och efter.
Ingen förpliktelse.

 Senaste nytt