EN

Epoxy-pottingmaterialebobler: Hvordan vakuum-blanding beskytter dine indkapslede elektronikkomponenter
Din potteringskvalitet afgøres i blandingsskålen langt før stivningsovnen kommer i spil.
Vejledning til vakuum-degasseringsblander for pottingmateriale: hvordan lufttomrum, fyldstofflokker og blandingsvarme ødelægger indkapslede elektronikkomponenter – og hvordan temperaturkontrol løser problemet.
Epoxy-potteringsmasser beskytter transformatorer, strømmoduler, LED-drivere, sensorer og batteripakker mod fugt, stød og kortslutninger.
De fleste producenter betragter stivningstrinnet som sandhedens øjeblik – men kvaliteten af en potteret komponent afgøres faktisk tidligere, i blandingsskålen.
Dårlig blanding sikrer stille og roligt dårlig stivning, uanset hvor god ovnen er.
Tre problemer, der følger efter dårligt blandet potteringsmasse
1. Fyldstofagglomerering.
Termiske fyldstoffer såsom aluminiumoxid og bor-nitrid klumper let, med oprindelige partikelstørrelser på flere tiere mikrometer.
Agglomerater bryder det termiske ledningsnetværk, skaber lokale varmeplekser og efterlader varme fanget inde i komponenten.
2. Indfanget luft.
Håndblanding eller blanding med højhastighedsimpeller folder luft ind i harpiksen.
Når blandingen hærder, bliver disse bobler til tomrum — lavere dielektrisk styrke, overfladebobler og hurtig forringelse af egenskaberne ved fugtighed.
3. Et krympende arbejdsvindue.
Friktion opvarmer blandingen under omrøring.
Varme accelererer epoksyreaktionen, hvilket betyder, at den potlife, du havde planlagt, stille og roligt forsvinder, mens du blander.
Den anbefalede potteringsproces
Trin 1 — Vægt og forblanding.
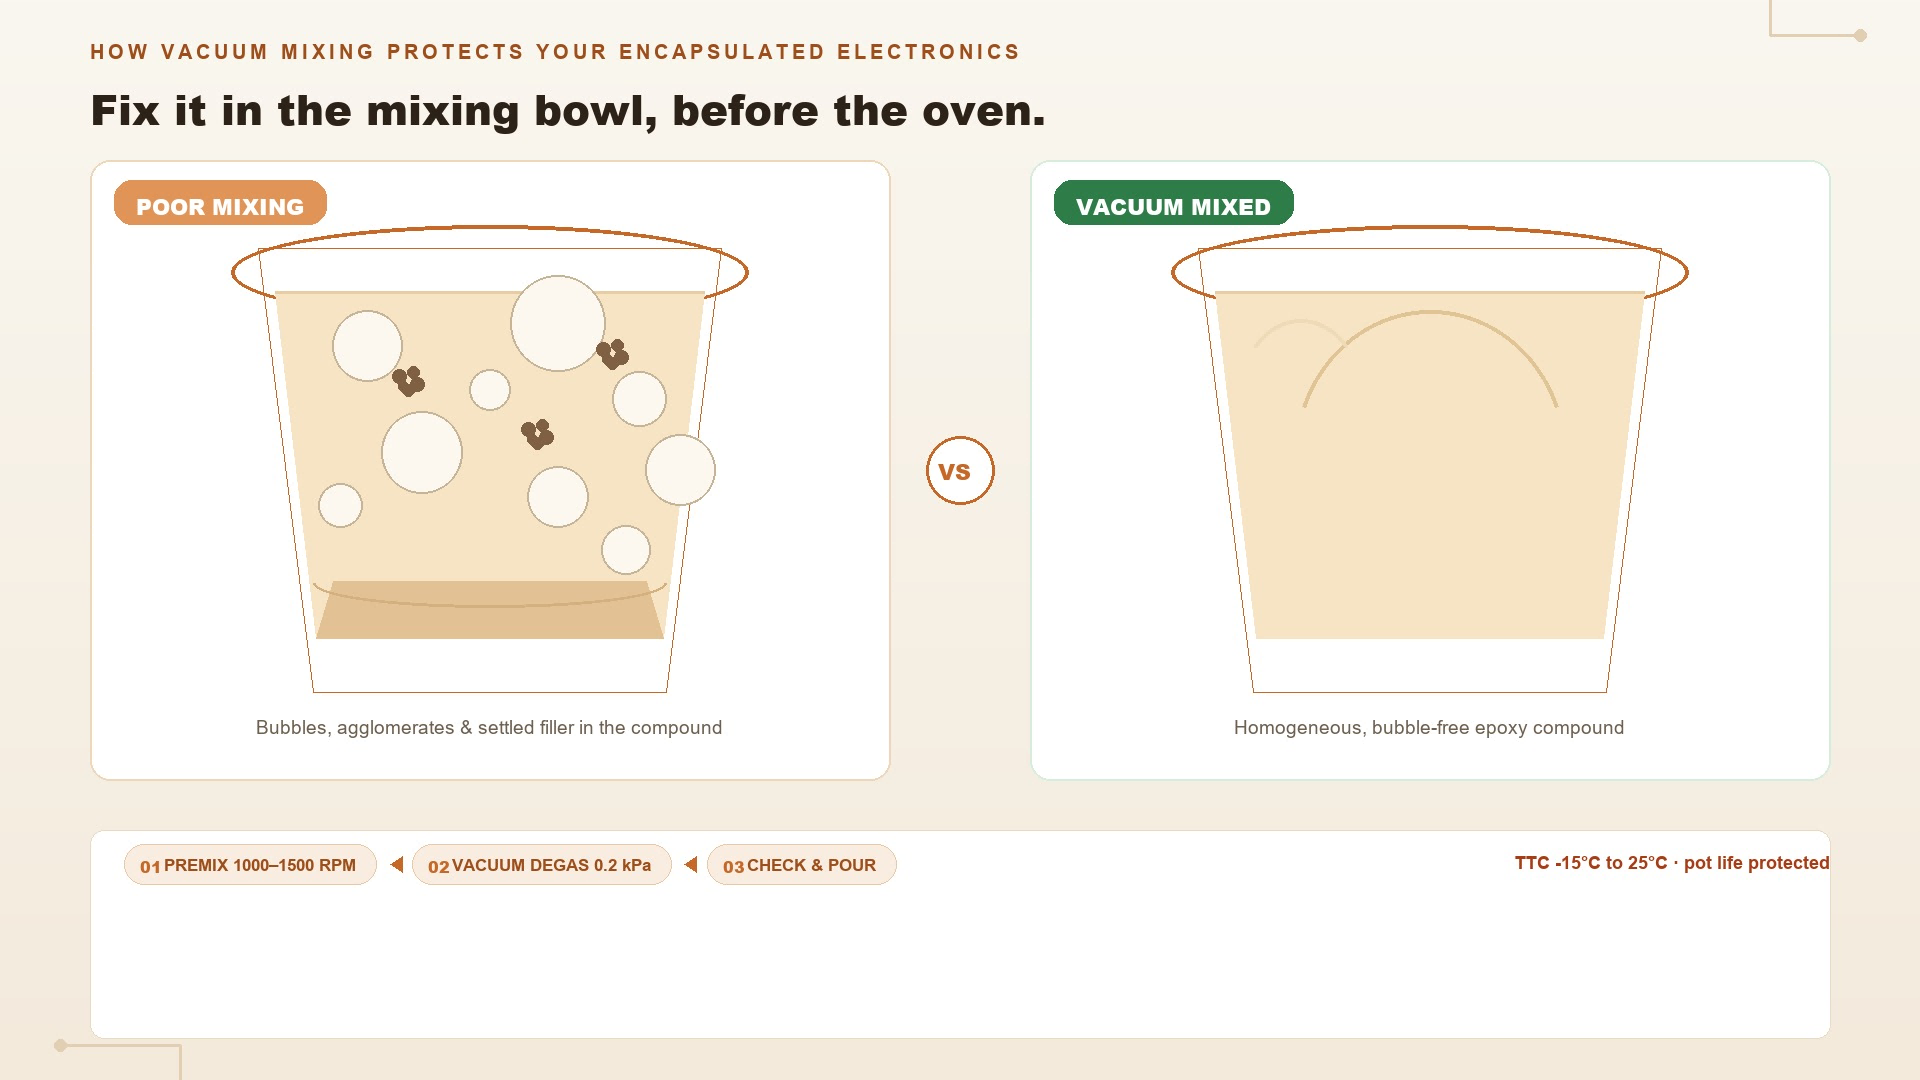
Kombiner komponent A og B med fyldstoffet og forbland jævnt på en centrifugalmikser (eksempel: 1000–1500 omdr./min. i 1–3 minutter).
Forblanding fugter fyldstoffet og homogeniserer grundblandingen før udvanding.
Trin 2 — Vakuumdegaering.
Skift til vakuumtilstand (0,2 kPa-klasse, 2–5 minutter).
Vakuum og centrifugalkraften trækker tilsammen mikroboblerne ud af harpiksen – ingen ventetid, ingen gentagne gennemløb.
Trin 3 — Kontroller og hæld.
Bekræft med en slibegauge eller et mikroskop, at der ikke er tilbageværende agglomerater eller bobler, og påfyld derefter.
En ren, boblefri blanding strømmer bedre og våder komponenter mere fuldstændigt.
Kør hele processen på en temperaturreguleret maskine, hvor det er muligt.
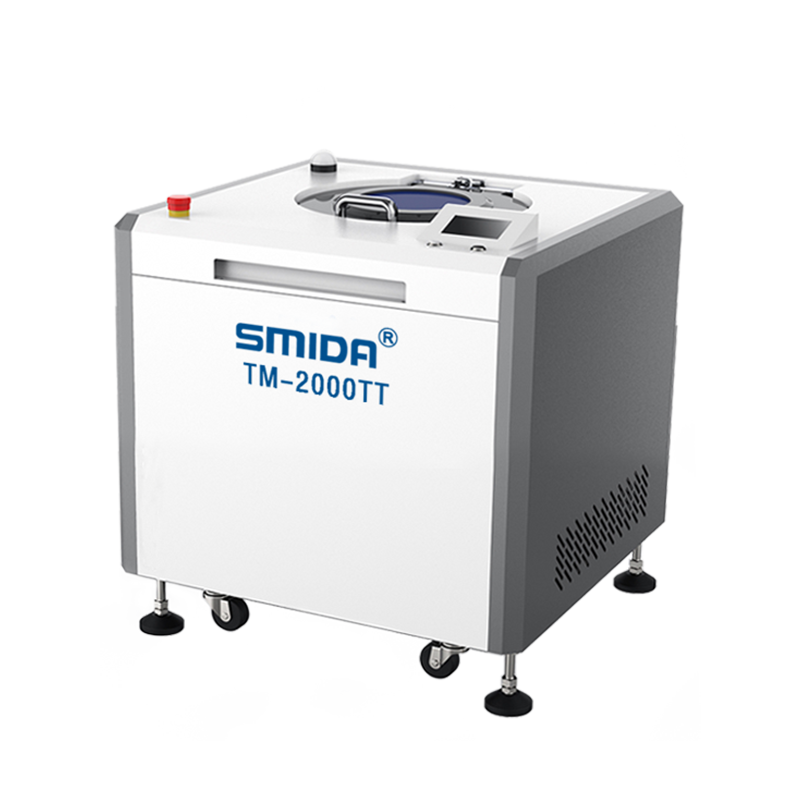
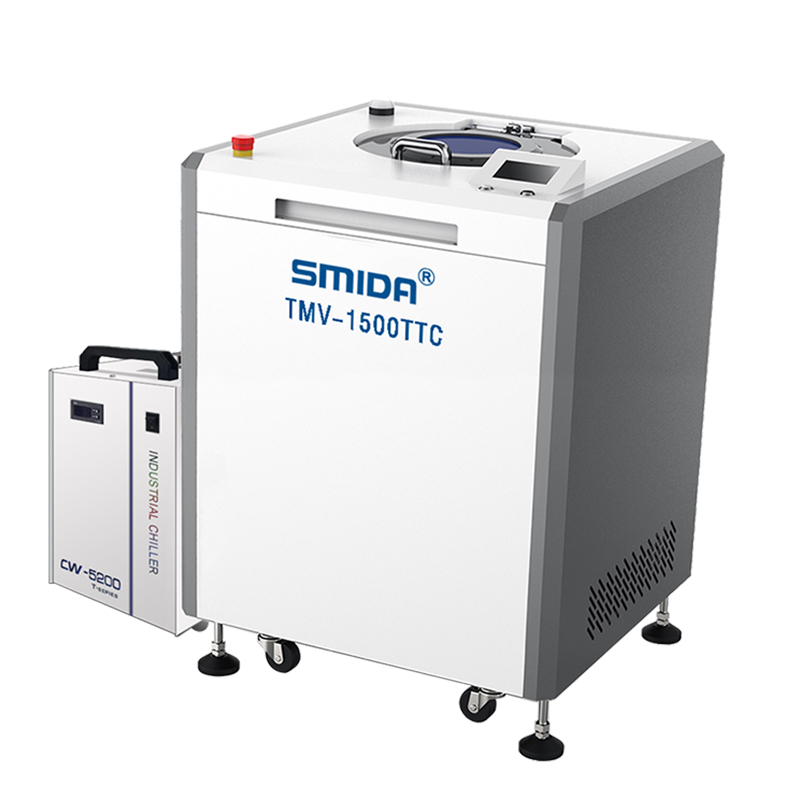
SMIDAs TTC-modeller holder blandingen mellem -15 °C og 25 °C, hvilket dæmper varmeopbygning, forlænger epoxiens arbejdsliv og giver dit påfyldningsteam et behageligt tidsrum i stedet for en løbebane.
Hvorfor bladefri blanding er vigtig for epoxy
Hårde fyldstoffer som aluminiumoxid er slidende.
På en bladblandemaskine gnider de impelleren og tankvæggen, og det resulterende metalaffald ender i forbindelsen – en tidsbombe for isolationsfejl.
SMIDAs kontaktløse design betyder, at den eneste overflade, som epoxyen rører ved, er koppen.
Ingen slitage, ingen affaldspartikler, ingen anden kilde til forurening.
Ofte stillede spørgsmål
Hvordan påvirker bobler en indstøbt elektronisk komponent?
Tomrum efter bobler reducerer dielektrisk styrke, skaber svage punkter under termisk cyklus og tillader fugt at trænge ind.
I højspændings- eller automobilapplikationer udgør de en direkte pålidelighedsrisiko.
Kan en vakuum-blande- og afgasningsmaskine erstatte en vakuumkammer?
For epoxy med høj viskositet: ja – og hurtigere.
Vakuumkammeret venter på, at boblerne stiger op; den centrifugale blander driver dem aktivt ud samtidig med, at den trækker et vakuum på 0,2 kPa, hvilket forkorter afgasningen fra timer til minutter.
Hvorfor anbefales temperaturkontrol for epoxy?
Epoxy reager hurtigere, når temperaturen stiger.
Ukontrolleret blandingvarme forkorter brugstiden og kan forårsage delvis gelering i blandingsskålen.
En temperaturreguleret blander holder forbindelsen inden for dens procesvindue.
Hvilken størrelse blander har jeg brug for til pottingmasse?
Tilpas maskinen til din batchvægt: fra 1 g R&D-prøver til 100 kg+ produktionsbatches.
SMIDA vil dimensionere modellen ud fra din målbatchvægt og daglige volumen.
Det grundlæggende
Hver hærdet komponent er en test af alt, der skete før den.
Hvis blanding- og avluftningsfasen er korrekt, stiger sandsynligheden for et pålideligt og kosmetisk ren pottingresultat kraftigt – batch efter batch.
Test det med din egen formel: send en prøve af din pottingmasse til SMIDA-laboratoriet, og vi udfører blandingen og avluftningen på vores temperaturregulerede maskine, derefter viser vi dig boble- og agglomeratniveauerne før og efter.
Uforpligtende.

 Seneste nyheder