EN

Epoxid-Harz-Gießmasse-Blasen: Wie das Vakuummischen Ihre eingegossenen Elektronikkomponenten schützt
Ihre Vergussqualität wird bereits in der Mischschüssel bestimmt – lange bevor der Aushärteofen zum Einsatz kommt.
Leitfaden zum Vakuum-Entgasungs-Mischer für Gießmassen: Wie Hohlräume, Füllstoff-Agglomerate und Mischwärme eingegossene Elektronikkomponenten beschädigen – und wie Temperaturkontrolle diese Probleme behebt.
Epoxid-Vergussmassen schützen Transformatoren, Leistungsbaugruppen, LED-Treiber, Sensoren und Akkupacks vor Feuchtigkeit, Stößen und Kurzschlüssen.
Die meisten Hersteller betrachten den Aushärteschritt als den entscheidenden Moment – doch die Qualität einer vergossenen Komponente wird tatsächlich früher festgelegt, nämlich in der Mischschüssel.
Schlechtes Mischen führt stumm zu schlechter Aushärtung – egal wie gut der Ofen ist.
Drei Probleme, die einer schlecht gemischten Vergussmasse folgen
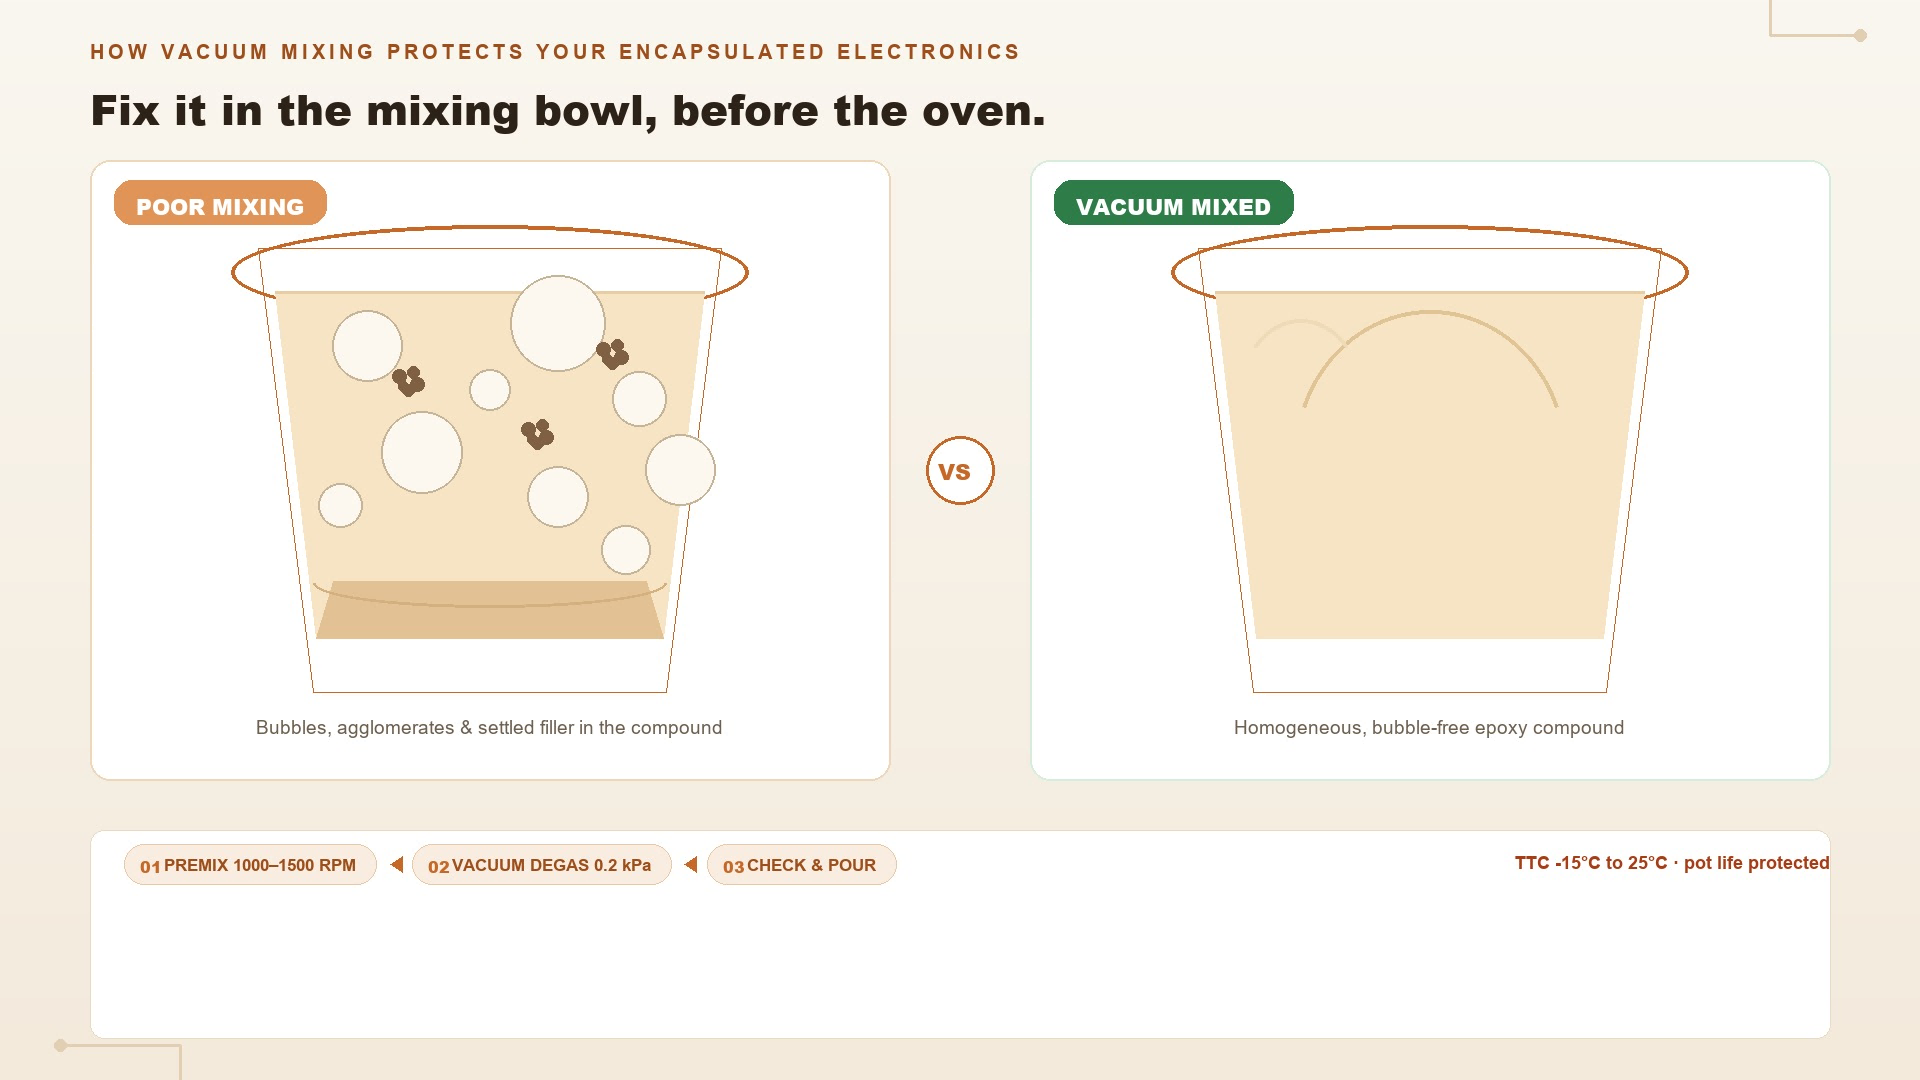
1. Füllstoff-Agglomeration.
Thermische Füllstoffe wie Aluminiumoxid und Bornitrid neigen leicht zur Klumpenbildung; ihre Anfangspartikelgrößen liegen bei mehreren zehn Mikrometern.
Agglomerate unterbrechen das Wärmeleitungsnetz, erzeugen lokale Hotspots und lassen Wärme innerhalb der Komponente gefangen.
2. Eingeschlossene Luft.
Manuelles Rühren oder Hochgeschwindigkeits-Rührer-Mischen führt Luft in das Harz ein.
Wenn die Masse aushärtet, werden diese Blasen zu Hohlräumen – geringere Durchschlagfestigkeit, Oberflächenbläschenbildung und schneller Eigenschaftsabbau unter Feuchtigkeitseinfluss.
3. Ein sich verkleinerndes Verarbeitungsfenster.
Reibung erwärmt die Mischung während des Rührens.
Wärme beschleunigt die Epoxidreaktion, was bedeutet, dass die von Ihnen geplante Topfzeit stillschweigend abnimmt, während Sie rühren.
Der empfohlene Vergussprozess
Schritt 1 – Abwiegen und Vorvermischen.
Kombinieren Sie die Komponenten A und B mit dem Füllstoff und vermischen Sie diese gleichmäßig auf einem Zentrifugalmischer (Beispiel: 1000–1500 U/min für 1–3 Minuten).
Das Vorvermischen benetzt den Füllstoff und homogenisiert die Grundmasse vor der Entlüftung.
Schritt 2 — Vakuum-Entgasung.
In den Vakuummodus wechseln (0,2-kPa-Klasse, 2–5 Minuten).
Vakuum und Zentrifugalkraft ziehen gemeinsam die Mikroblasen aus dem Harz heraus – kein Warten, keine wiederholten Durchläufe.
Schritt 3 — Prüfen und Abfüllen.
Mit einer Korngrößenmesslehre oder einem Mikroskop bestätigen, dass keine Agglomerate oder Blasen mehr vorhanden sind, dann abfüllen.
Eine saubere, blasenfreie Masse fließt besser und benetzt Komponenten vollständiger.
Führen Sie den gesamten Prozess nach Möglichkeit an einer temperaturgesteuerten Maschine durch.
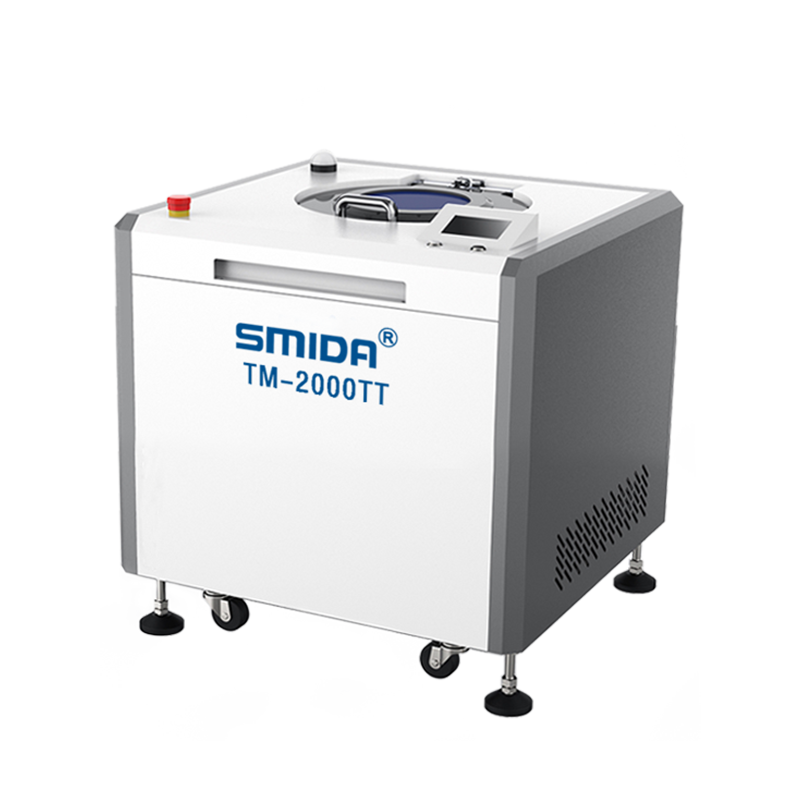
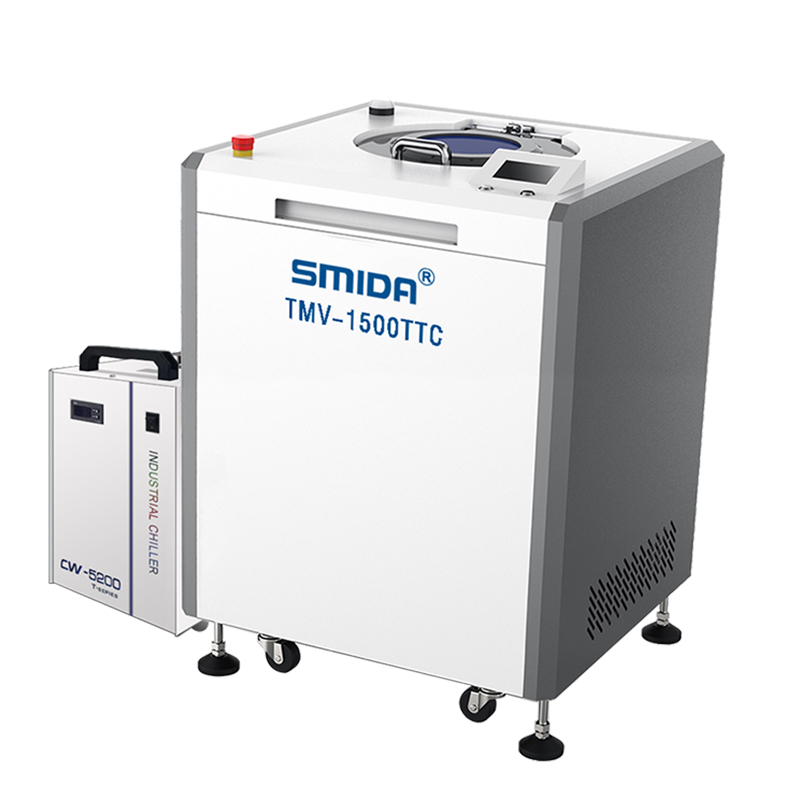
SMIDAs TTC-Modelle halten die Masse zwischen –15 °C und 25 °C, wodurch Wärmeentwicklung gedämpft, die Verarbeitungszeit des Epoxids verlängert und Ihrem Abfüllteam ein komfortables Zeitfenster statt eines Wettlaufs zur Verfügung gestellt wird.
Warum mischfreies Mischen für Epoxidharz wichtig ist
Harte Füllstoffe wie Aluminiumoxid sind abrasiv.
Bei einem Klingelmischer werden das Laufrad und die Behälterwand zermahlen, wodurch metallische Rückstände im Verbundstoff entstehen – eine Zeitbombe für Isolationsausfälle.
SMIDAs berührungsloses Design bedeutet, dass das Epoxidharz lediglich den Becher berührt.
Kein Verschleiß, keine Rückstände, keine zweite Kontaminationsquelle.
Häufig gestellte Fragen
Wie beeinflussen Blasen eine vergossene elektronische Komponente?
Von Blasen hinterlassene Hohlräume verringern die Durchschlagfestigkeit, erzeugen Schwachstellen unter thermischem Wechsel und ermöglichen das Eindringen von Feuchtigkeit.
In Hochspannungs- oder Automobilanwendungen stellen sie ein unmittelbares Zuverlässigkeitsrisiko dar.
Kann eine Vakuum-Misch-Entgasungsmaschine eine Vakuumkammer ersetzen?
Bei hochviskosem Epoxidharz ja – und schneller.
Die Vakuumkammer wartet darauf, dass die Blasen aufsteigen; der Zentrifugalmischer treibt sie aktiv heraus, während gleichzeitig ein Vakuum von 0,2 kPa erzeugt wird – so verkürzt sich die Entgasung von Stunden auf Minuten.
Warum wird eine Temperaturregelung für Epoxidharz empfohlen?
Epoxidharz reagiert schneller, wenn die Temperatur steigt.
Unkontrollierte Mischwärme verkürzt die Verarbeitungszeit und kann eine teilweise Gelierung im Mischbecher verursachen.
Ein temperaturgesteuerter Mischer hält die Masse innerhalb ihres Prozessfensters.
Welche Größe des Mischers benötige ich für das Vergussmaterial?
Passen Sie die Maschine an Ihr Chargengewicht an: von 1-g-F&E-Proben bis hin zu Produktionschargen ab 100 kg.
SMIDA wählt das Modell anhand Ihres Ziel-Chargengewichts und Ihres täglichen Volumens aus.
Der Schlusspunkt
Jedes gehärtete Bauteil ist ein Test für alle Schritte, die davor stattgefunden haben.
Wenn die Misch- und Entlüftungsphase korrekt durchgeführt wird, steigen die Chancen für ein zuverlässiges und optisch einwandfreies Vergussresultat deutlich – Charge für Charge.
Testen Sie es mit Ihrer eigenen Formulierung: Senden Sie eine Probe Ihres Vergussmaterials ins SMIDA-Labor; wir führen den Misch- und Entlüftungsprozess an unserer temperaturgesteuerten Maschine durch und zeigen Ihnen die Blasen- und Agglomerat-Konzentration vor und nach dem Prozess.
Ohne Verpflichtung.

 Aktuelle Nachrichten