EN

Epoksy-pottemassebobler: Hvordan vakuumblanding beskytter dine innkapslede elektronikkomponenter
Kvaliteten på din pottemasse bestemmes i blandingsskålen, lenge før herdingsoven kommer i spill.
Veiledning for vakuumavgassingsblander for pottemasse: hvordan lufttomrom, fyllstoffagglomerater og blandingsvarme ødelegger innkapslede elektronikkomponenter, og hvordan temperaturkontroll løser disse problemene.
Epoxy-pottemasser beskytter transformatorer, strømmoduler, LED-drivere, sensorer og batteripakker mot fuktighet, sjokk og kortslutninger.
De fleste produsenter betrakter herding som avgjørelsesøyeblikket – men kvaliteten på en potter komponent bestemmes faktisk tidligere, i blandingsskålen.
Dårlig blanding garanterer stille og rolig dårlig herding, uansett hvor god ovnen er.
Tre problemer som følger av dårlig blandet pottemasse
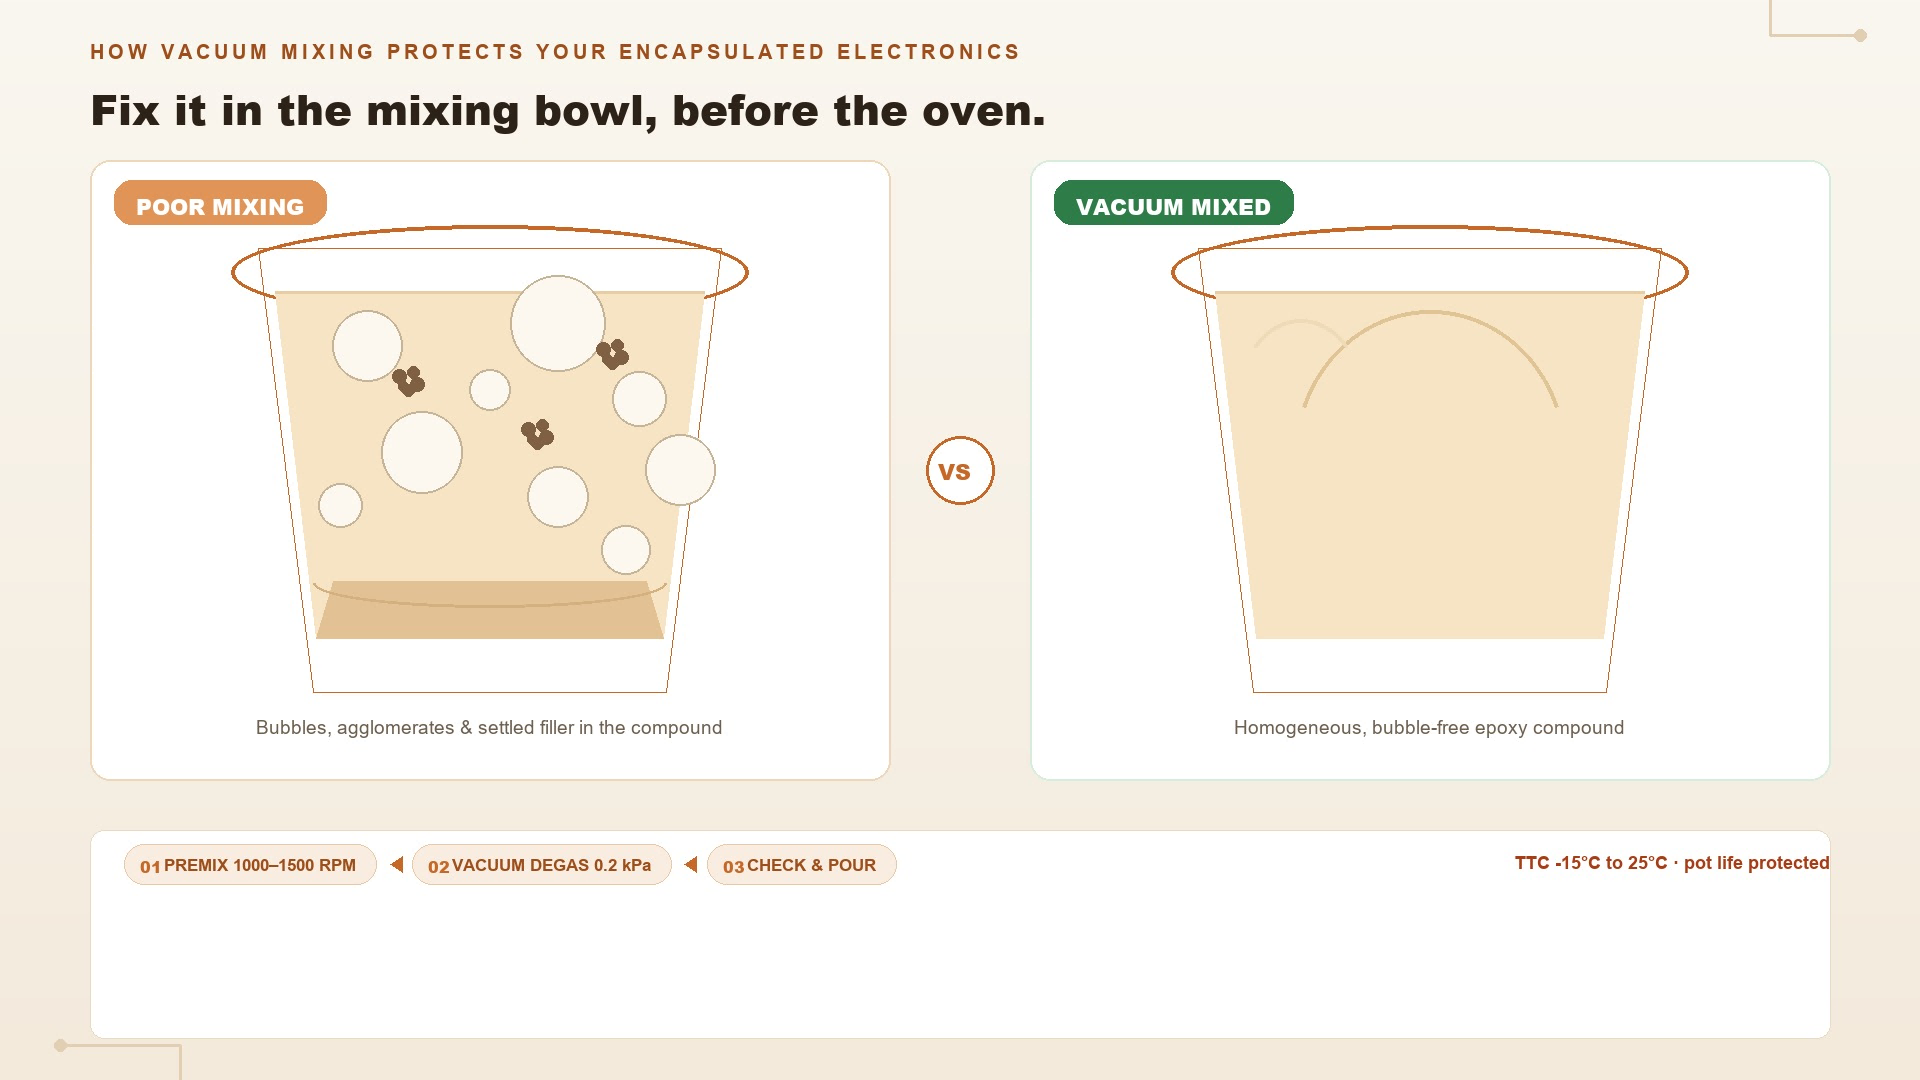
1. Fyllerstoffagglomerering.
Termiske fyllerstoffer som aluminiumoksid og bor-nitrid klumper lett, med innledende partikkelstørrelser på ti-talls mikrometer.
Agglomerater bryter den termiske ledningsnettverket, skaper lokale varmebelastede områder og lar varme bli fanget inne i komponenten.
2. Fange luft.
Håndrøring eller røring med høyhastighetsimpellermikser fanger luft i harpiksen.
Når blandingen herder, blir disse boblene til tomrom – lavere dielektrisk styrke, overflatebobler og rask egenskapsnedgang ved høy fuktighet.
3. En krympende arbeidsperiode.
Friksjon varmer opp blandingen under røring.
Varme akselererer epoksyreaksjonen, noe som betyr at den potlife du planla for gradvis forsvinner mens du rører.
Anbefalt potteringsprosess
Steg 1 – Vei og bland på forhånd.
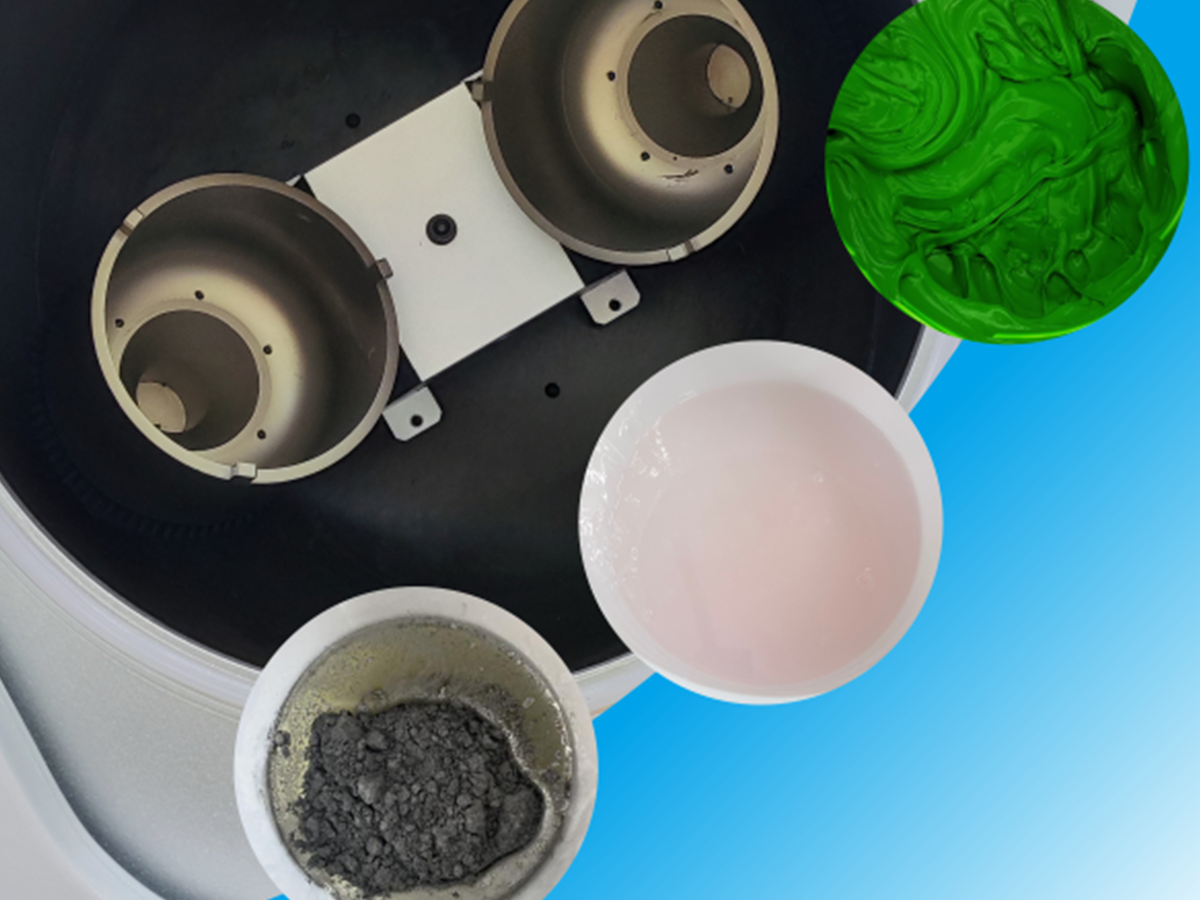
Kombiner komponent A og B med fyllstoffet og bland jevnt på en sentrifugalmikser (eksempel: 1000–1500 omdreininger per minutt i 1–3 minutter).
Føreblanding våter fyllstoffet og homogeniserer grunnstoffet før avlufting.
Steg 2 — Vakuumdegaering.
Bytt til vakuummodus (0,2 kPa-klasse, 2–5 minutter).
Vakuum og sentrifugalkraften trekker mikrobobler ut av harpiksen – ingen ventetid, ingen gjentatte passeringer.
Steg 3 — Kontroller og hell ut.
Bekreft med en slipekontroll eller mikroskop at det ikke er igjen noen agglomerater eller bobler, deretter dispensér.
En ren, boblefri forbindelse strømmer bedre og vetter komponentene mer fullstendig.
Kjør hele prosessen på en temperaturkontrollert maskin når det er mulig.
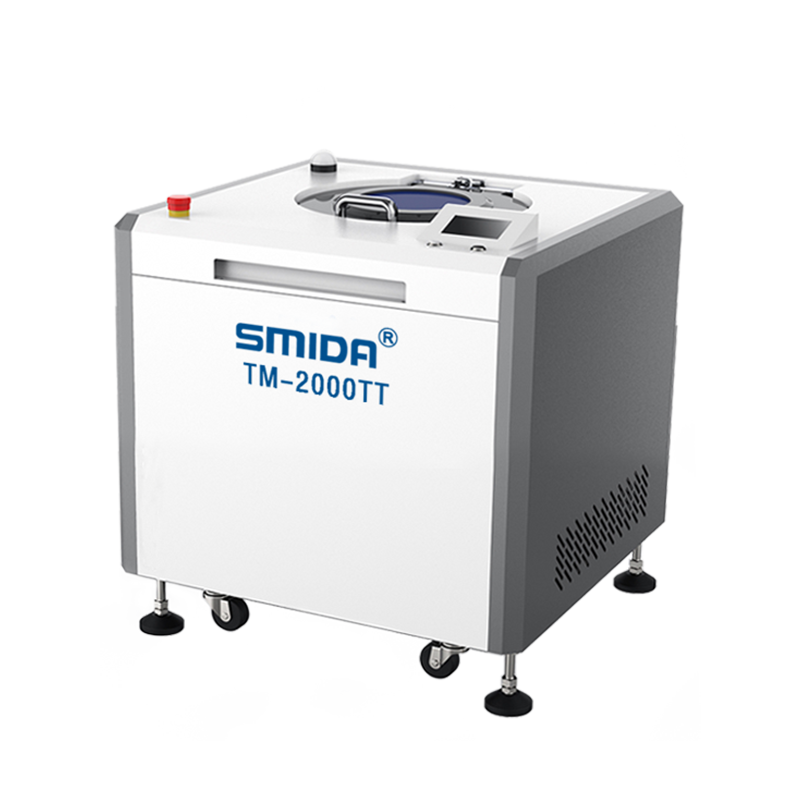
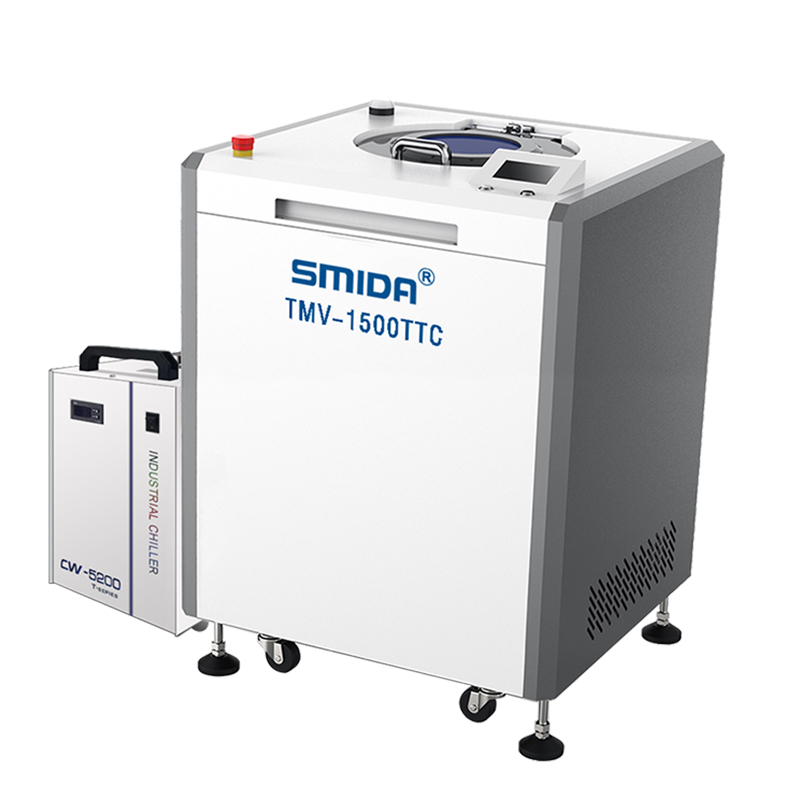
SMIDAs TTC-modeller holder forbindelsen mellom –15 °C og 25 °C, noe som reduserer varmeopbygging, forlenger epoksyens arbeidstid og gir dispenserteamet et behagelig tidsvindu i stedet for en raske løp.
Hvorfor bladfri blanding er viktig for epoksy
Hardt fyllstoff som aluminiumoksid er slipeskarp.
På en bladmikser knuser de impellern og tankveggen, og det resulterende metallavfallet ender opp i blandingsmassen – en tidsbombe for isolasjonsfeil.
SMIDAs kontaktløse design betyr at epoksyen bare kommer i berøring med koppene.
Ingen slitasje, ingen avfall, ingen ekstra kilde til forurensning.
Ofte stilte spørsmål
Hvordan påvirker bobler en pottert elektronisk komponent?
Tomrom etter bobler reduserer dielektrisk styrke, skaper svake punkter under termisk syklisering og lar fuktighet trenges inn.
I høy-spennings- eller bilapplikasjoner utgjør de en direkte pålitelighetsrisiko.
Kan en vakuummikser med degassering erstatte en vakuumkammer?
For epoksy med høy viskositet: ja – og raskere.
Vakuumkammeret venter på at boblene skal stige; sentrifugalmikseren driver dem aktivt ut samtidig som den trekker et vakuum på 0,2 kPa, noe som reduserer degassering fra timer til minutter.
Hvorfor anbefales temperaturkontroll for epoksy?
Epoxy reagerer raskere når temperaturen stiger.
Ukontrollert blandingsvarme forkorter bruksbar levetid og kan føre til delvis gelering i blandekoppen.
En temperaturstyrte blander holder forbindelsen innenfor dens prosessvindu.
Hvilken størrelse blander trenger jeg for pottingmasse?
Tilpass maskinen til din partistørrelse: fra 1 g R&D-prøver til 100 kg+ produksjonsbatcher.
SMIDA vil velge modellstørrelsen basert på din målpartistørrelse og daglige volum.
Det som er viktigast
Hver herdet komponent er en test av alt som skjedde før den.
Hvis blanding- og avgassingsstadiet er riktig, øker sannsynligheten for et pålitelig og estetisk ren pottingresultat kraftig — batch etter batch.
Test det med din egen formel: send en prøve av din pottingmasse til SMIDA-laboret, og vi utfører blanding- og avgassingsprosessen på vår temperaturstyrte maskin, deretter viser vi deg boble- og agglomeratnivåene før og etter.
Ingen forpliktelse.

 Siste nytt