EN

Gelembung Bahan Pengisi Epoksi: Bagaimana Pencampuran Vakum Melindungi Elektronik Terbungkus Anda
Kualiti penutupan anda ditentukan di dalam mangkuk pengadunan, jauh sebelum ketuhar pemejalannya terlibat.
Panduan pencampur vakum untuk bahan pengisi: bagaimana rongga, penggumpalan bahan pengisi dan haba pencampuran merosakkan elektronik terbungkus, serta bagaimana kawalan suhu menyelesaikannya.
Sebatian penutup epoksi melindungi transformer, modul kuasa, pemacu LED, sensor, dan pek bateri daripada lembapan, hentaman, dan litar pintas.
Kebanyakan pengilang menganggap langkah pemejalan sebagai momen kebenaran — tetapi kualiti komponen yang ditutup sebenarnya ditentukan lebih awal, di dalam mangkuk pengadunan.
Pengadunan yang lemah secara senyap menjamin pemejalan yang lemah, tidak kira sebaik mana ketuhar itu.
Tiga Masalah yang Timbul Akibat Sebatian Penutup yang Diadun Secara Tidak Baik
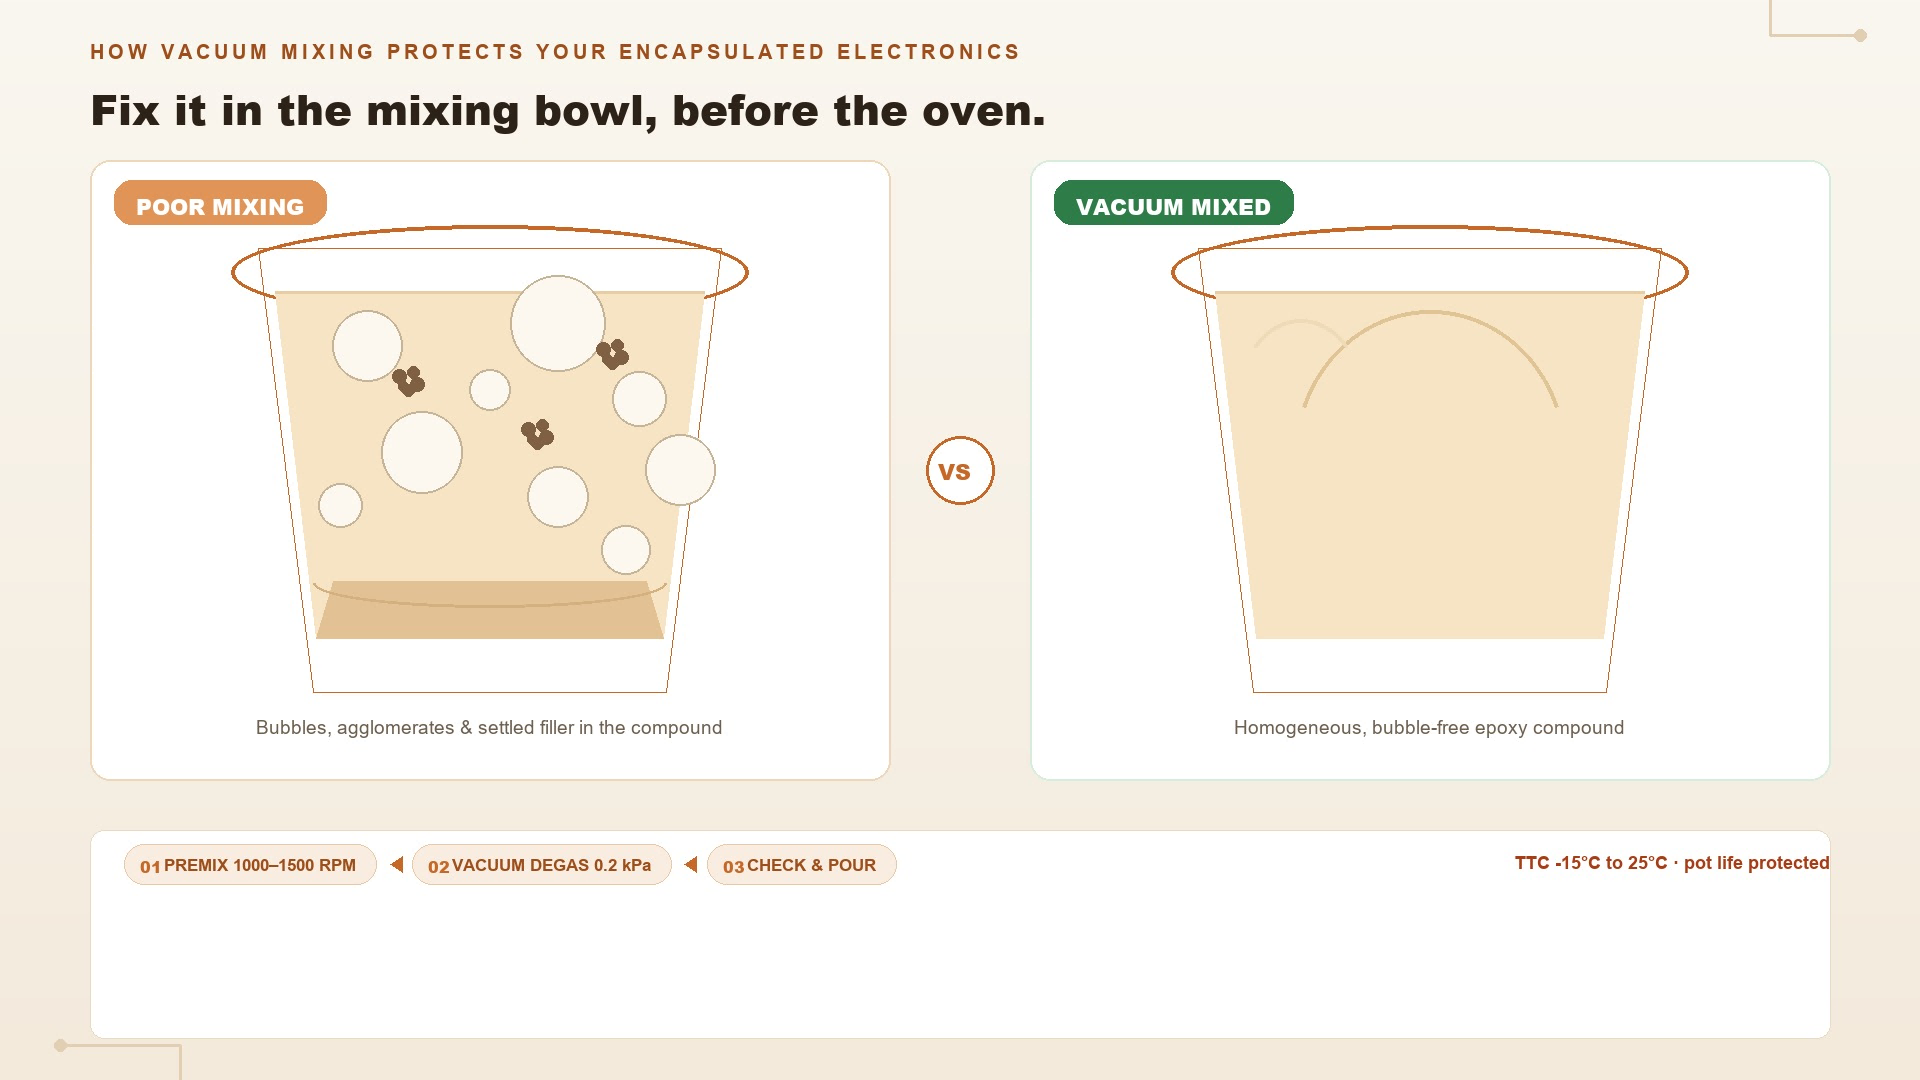
1. Pengumpulan bahan pengisi.
Bahan pengisi haba seperti alumina dan boron nitrida mudah berkelompok, dengan saiz zarah awal beberapa puluh mikrometer.
Kelompok-kelompok ini memutuskan rangkaian pengaliran haba, mencipta titik panas setempat, dan meninggalkan haba terperangkap di dalam komponen.
2. Udara terperangkap.
Pengadukan manual atau pengadukan berimpeler kelajuan tinggi melipat udara ke dalam resin.
Apabila sebatian ini mengeras, gelembung-gelembung tersebut menjadi ruang hampa — kekuatan dielektrik yang lebih rendah, gelembung pada permukaan, dan penurunan sifat yang pesat di bawah kelembapan.
3. Tetingkap kerja yang menyusut.
Geseran memanaskan campuran semasa diaduk.
Haba mempercepat tindak balas epoksi, yang bermaksud masa kerja (pot life) yang dirancang akan lenyap secara senyap semasa anda mengaduk.
Proses Penyuntikan yang Disyorkan
Langkah 1 — Timbang dan campur awal.
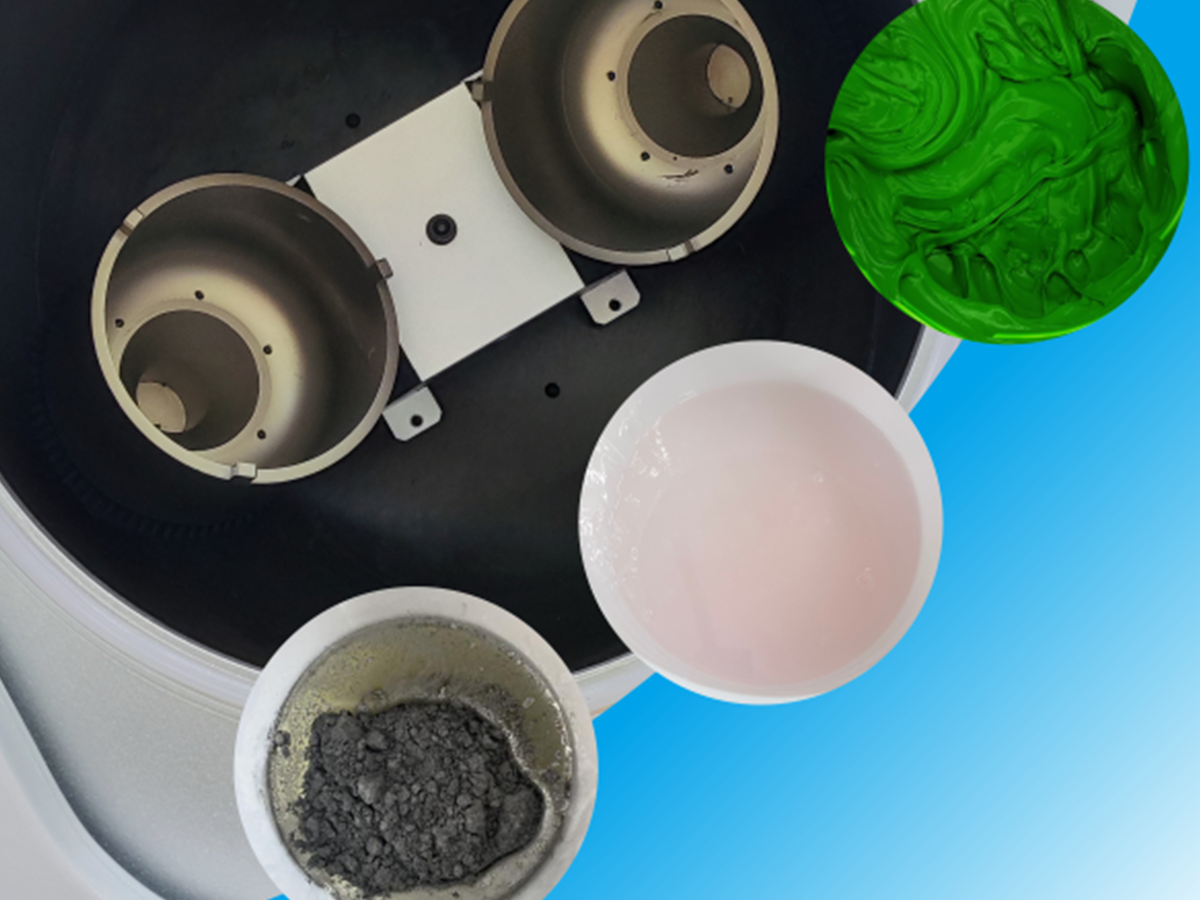
Gabungkan komponen A dan B bersama bahan pengisi, kemudian campur rata secara awal menggunakan pencampur sentrifugal (contoh: 1000–1500 rpm selama 1–3 minit).
Pencampuran awal ini membasahi bahan pengisi dan menghomogenkan bahan asas sebelum penghilangan udara.
Langkah 2 — Pengurangan gas secara vakum.
Tukar ke mod vakum (kelas 0.2 kPa, 2–5 minit).
Vakum dan daya sentrifugal bersama-sama menarik gelembung mikro keluar dari resin — tiada penantian, tiada laluan berulang.
Langkah 3 — Semak dan tuang.
Sahkan dengan tolok pengisaran atau mikroskop bahawa tiada aglomerat atau gelembung yang tertinggal, kemudian salurkan.
Sebatian yang bersih dan bebas gelembung mengalir lebih lancar serta membasahi komponen secara lebih lengkap.
Jalankan keseluruhan proses pada mesin berpengawal suhu sekiranya memungkinkan.
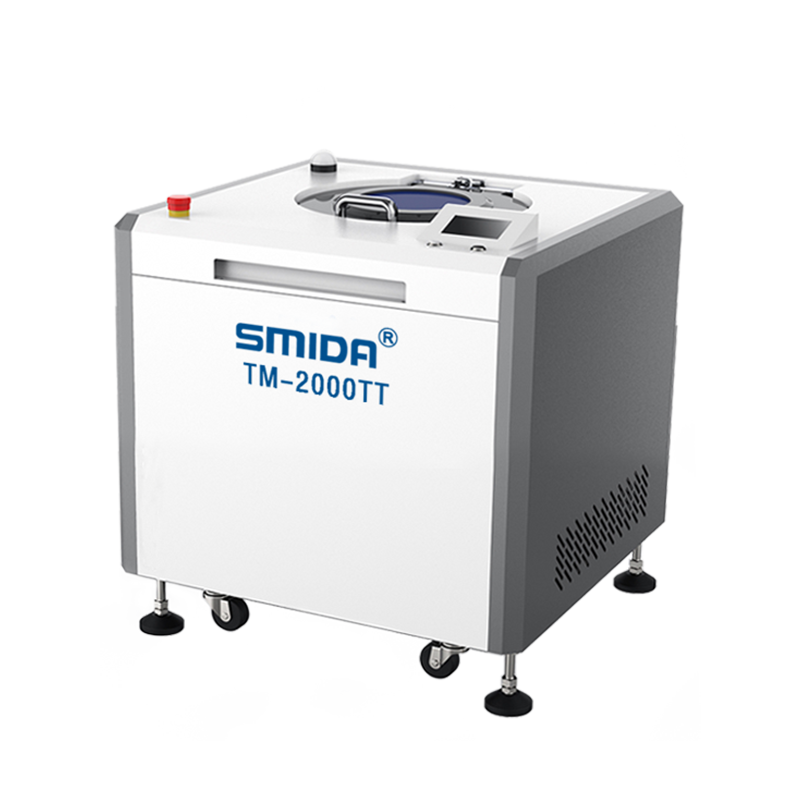
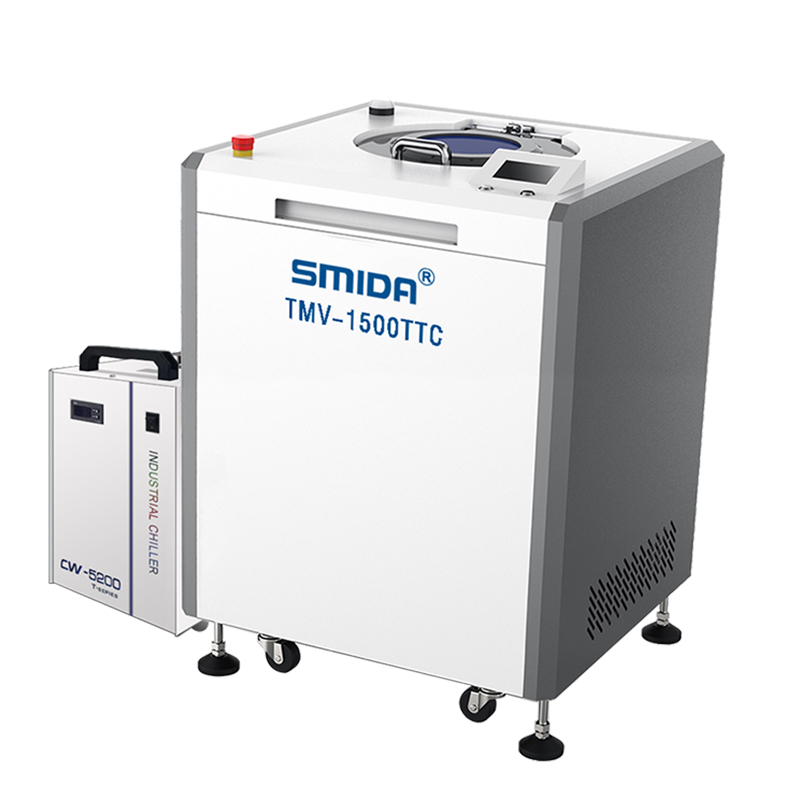
Model TTC SMIDA mengekalkan sebatian pada suhu antara -15 °C hingga 25 °C, yang menekan peningkatan haba, memperpanjang hayat kerja epoksi, dan memberikan jangka masa yang selesa — bukan perlumbaan — kepada pasukan saluran anda.
Mengapa Pengaduan Tanpa Bilah Penting bagi Epoksi
Pengisi keras seperti alumina bersifat abrasif.
Dengan menggunakan pengadun berbilah, mereka mengisar impeler dan dinding tangki, dan serpihan logam yang terhasil akhirnya berada di dalam campuran — sebuah ‘bom masa kegagalan penebat’.
Reka bentuk tanpa sentuh SMIDA bermaksud permukaan tunggal yang bersentuhan dengan epoksi ialah cawan.
Tiada kerosakan, tiada serpihan, tiada sumber kontaminasi kedua.
Soalan Lazim
Bagaimana gelembung mempengaruhi komponen elektronik yang dibalut resin?
Ruang kosong yang ditinggalkan oleh gelembung mengurangkan kekuatan dielektrik, mencipta titik lemah di bawah kitaran haba, dan membenarkan kelembapan menembusi.
Dalam aplikasi voltan tinggi atau automotif, ia merupakan risiko langsung terhadap kebolehpercayaan.
Bolehkah mesin pengadun vakum dan pelupusan gelembung menggantikan ruang vakum?
Untuk epoksi kelikatan tinggi, ya — dan lebih pantas.
Ruang vakum menunggu gelembung naik; pengadun sentrifugal secara aktif membuangnya sambil menarik vakum 0.2 kPa, mengurangkan masa pelupusan gelembung daripada berjam-jam kepada beberapa minit.
Mengapa kawalan suhu disyorkan untuk epoksi?
Epoksi bertindak balas lebih cepat apabila suhu meningkat.
Haba pencampuran yang tidak terkawal memendekkan tempoh kegunaan dan boleh menyebabkan pengelatan sebahagian dalam cawan pencampuran.
Pencampur berkuasa suhu mengekalkan bahan di dalam sempadan prosesnya.
Saiz pencampur yang manakah diperlukan untuk bahan penambalan?
Padankan jentera dengan berat kelompok anda: daripada sampel penyelidikan dan pembangunan (R&D) 1 g hingga kelompok pengeluaran 100 kg+.
SMIDA akan menentukan saiz model berdasarkan berat kelompok sasaran dan isi padu harian anda.
Kesimpulannya
Setiap komponen yang telah disembuhkan merupakan ujian terhadap semua proses yang berlaku sebelumnya.
Jika peringkat pencampuran dan pengeluarkan gelembung dilakukan dengan betul, kebarangkalian hasil penambalan yang boleh dipercayai dan bersih dari segi estetika meningkat secara ketara — kelompok demi kelompok.
Uji dengan formula anda sendiri: hantar sampel bahan penambalan anda ke makmal SMIDA, dan kami akan menjalankan proses pencampuran dan pengeluarkan gelembung menggunakan jentera berkuasa suhu kami, kemudian memaparkan tahap gelembung dan pengumpulan sebelum dan selepas.
Tiada obligasi.

 Berita Terkini