EN

Epoxyde kinnituskomponendi mullid: kuidas vaakumsegistus kaitseb teie kaitsvate elektronikaseadmete
Teie pottimiskvaliteet otsustatakse segamisnõus, palju enne kui kuumutusahju üldse mängu tuleb.
Kinnituskomponendi vaakumiga degaasimise segistigu juhend: kuidas tühimikud, täiteaine kuhjumised ja segamissoojus rikuvad kaitsvaid elektronikaseadmeid ning kuidas temperatuuri reguleerimine neid parandab.
Epoksi pottimisained kaitsevad transformaatoreid, võimsusmooduleid, LED-juhtmeid, andurid ja akupakke niiskuse, löögi ja lühikestest ahelatest.
Enamik tootjaid peab kuumutusprotsessi tõeliseks hetkeks – kuid pottitud komponendi kvaliteet otsustatakse tegelikult juba varem, segamisnõus.
Halb segamine tagab vaikiselt halva kuumutamise, olenemata sellest, kui hea kuumutusahj on.
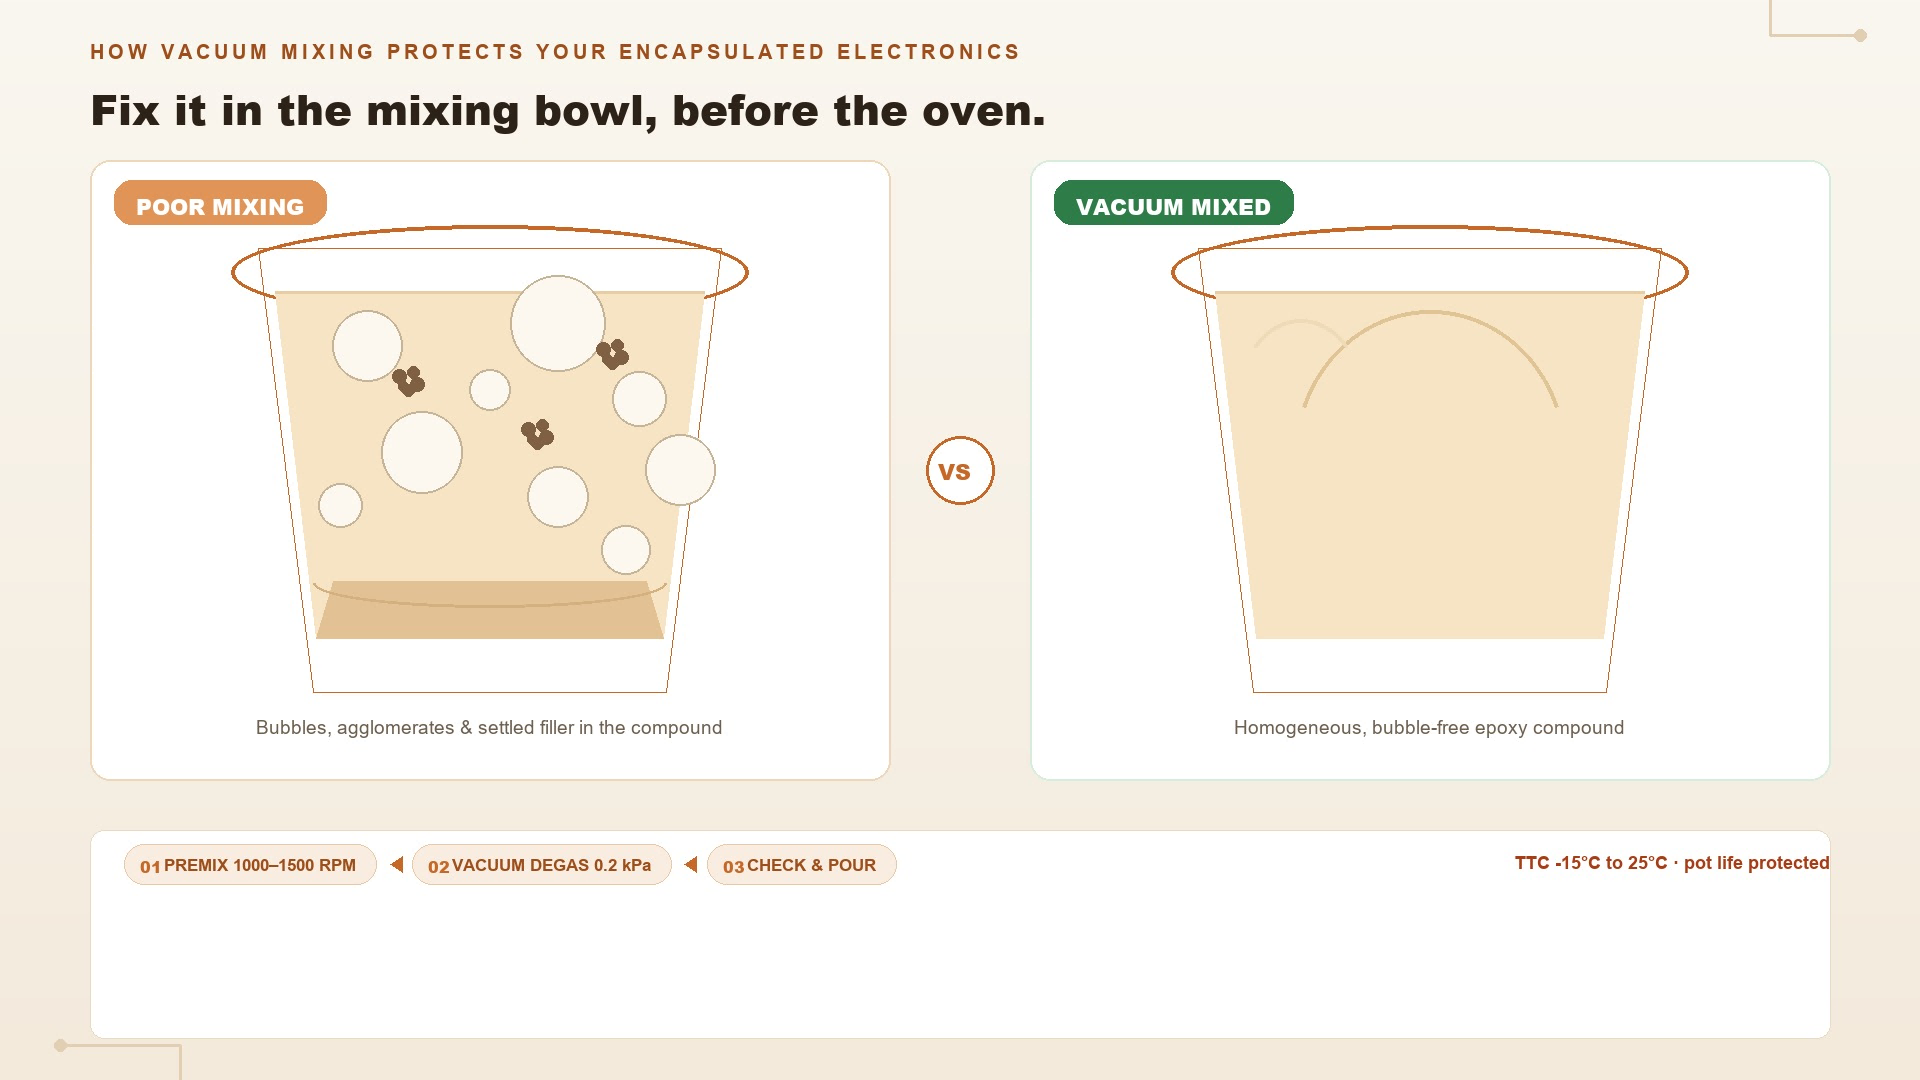
Kolm probleemi, mis järgnevad halvasti segatud pottimisainele
1. Täitematerjali aglomereerumine.
Soojusjuhtivad täitematerjalid, näiteks alumiiniumoksiid ja boornitriid, koonduvad lihtsalt, nende esialgsed osakeste suurused on kümnendes mikromeetrites.
Aglomeraadid katkestavad soojusjuhtivuse võrgustiku, teevad kohalikke kuumenemiskohti ja jätavad soojuse komponendi sees kinni.
2. Sissekinnitunud õhk.
Käsitsi segamine või kõrgkiirusega impellor-segaja segab õhku segu sisse.
Kui segu kõveneb, muutuvad need õhumullid tühimikeks – madalam dielektriline tugevus, pinnal tekivad puhkused ja niiskuse mõjul kiirenenud omaduste halvenemine.
3. Ahenemav tööaeg.
Segamisel teeb hõõrdumine segu soojaks.
Soetus kiirendab epoksi reaktsiooni, mis tähendab, et planeeritud säilitusaeg väheneb vaikis, kui te segate.
Soovituslik paagutusprotsess
Samm 1 — Kaaluge ja eelsegake.
Ühendage A- ja B-komponendid täiteainega ning eelsegake ühtlaselt tsentrifugaalse segajaga (näide: 1000–1500 p/min 1–3 minutit).
Eelsegamine niisutab täiteainet ja ühtlustab aluskoostist enne vaakumsegamist.
Samm 2 — Vakuumdegaasimine.
Lülituge vakuumrežiimi (0,2 kPa klass, 2–5 minutit).
Vakuum ja tsentrifugalaad koos tõmbavad mikropuudused liimist välja – ootamist ei ole vaja, kordusi ei ole vaja.
Samm 3 — Kontrollimine ja valamine.
Kinnitage tera- või mikroskoopiga, et liimis ei ole aglomeraate ega õhupuuduseid, seejärel valage välja.
Puhas, õhupuudusteta segu voolab paremini ja niisutab komponente täielikumalt.
Käivitage kogu protsess temperatuuri reguleeritaval masinal, kui see on võimalik.
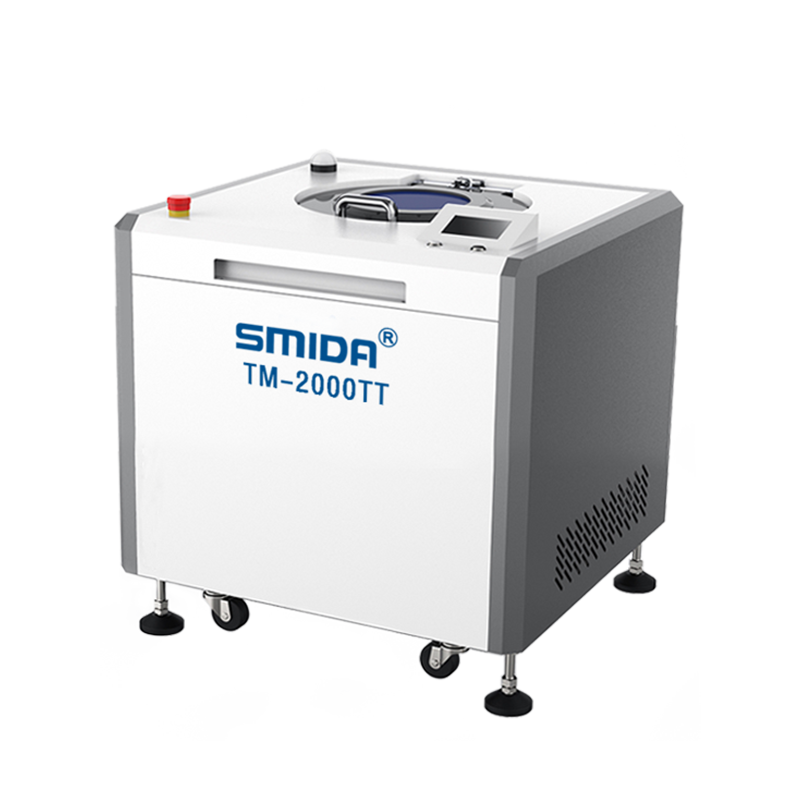
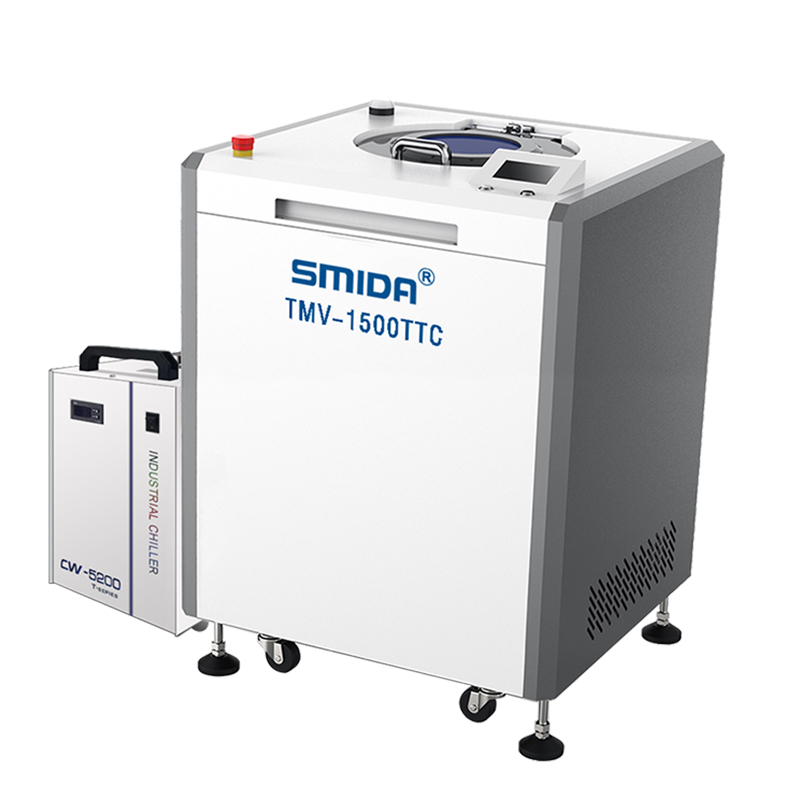
SMIDA TTC-mudelite puhul hoitakse segu -15 °C kuni 25 °C vahel, mis takistab soojuse kogunemist, pikendab epoksi tööelu ja annab teie valamisteamile mugava aegriba, mitte kiirustusmängu.
Miks on epoksile oluline terateta segamine
Kõvad täitematerjalid, näiteks alumiiniumoksiid, on abrasiivsed.
Terade segistis segitakse impellorit ja anuma seina, mistõttu tekib metallilisi osakesi, mis jõuavad segusse – see on isoleerimise katkemise aegumisbombe.
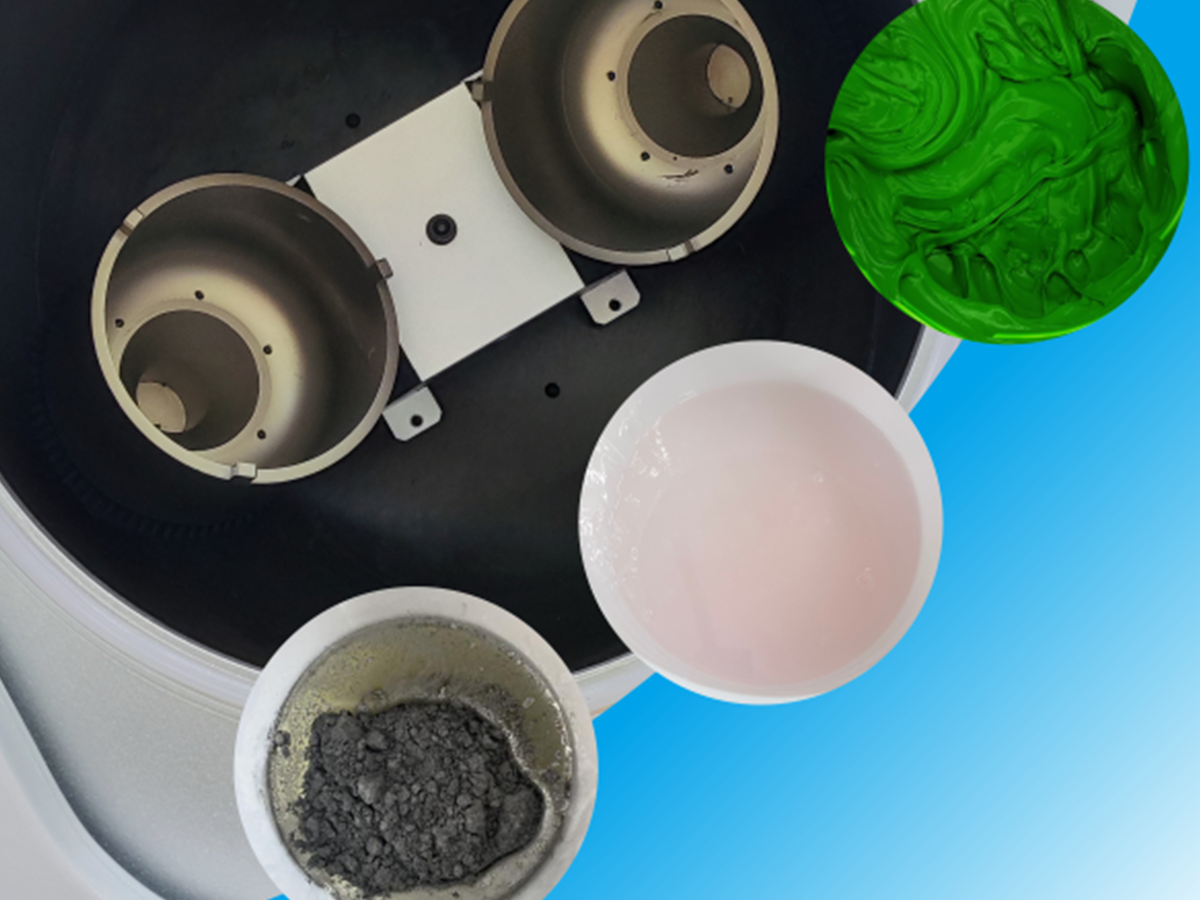
SMIDA mittekontaktne konstruktsioon tähendab, et eepoksi puudutab ainult kausi pinda.
Kulumit pole, prügi pole, teist saastumisallikat pole.
Tavaliselt esinevad küsimused
Kuidas mõjutavad õhupuudused (pudelid) pottitud elektroonilist komponenti?
Õhupuuduste jäetud tühjad kohad vähendavad dielektrilist tugevust, loovad nõrgad kohad soojusvahelduse ajal ning võimaldavad niiskuse tungida sisse.
Kõrgpinge- või autotööstuses on nad otsene usaldusväärsusrisk.
Kas vaakumsegistis-degaassmasin võib asendada vaakumkambri?
Kõrgelt viskoosse eepoksi puhul jah – ja kiiremini.
Vaakumkamber ootab, kuni õhupuudused üles tõusevad; tsentrifuugsegistis aga ajab neid aktiivselt välja, samal ajal kui see teeb 0,2 kPa vaakumi, lühendades degaasimist tundidest minutitesse.
Miks soovitatakse eepoksile temperatuuri reguleerimist?
Eepoksüüli reageerimiskiirus suureneb temperatuuri tõusuga.
Kontrollimatu segamissoojus lühendab kasutusaegu ja võib põhjustada osalist geelumist segamisnõus.
Temperatuuri reguleeritav segaja hoiab segu oma tööpiirkonnas.
Millise suurusega segajat mulle pottingukomponendi jaoks vaja on?
Sobitage masin teie partii kaalaga: 1 g arendustestidest kuni 100 kg+ tootmispartiideni.
SMIDA valib mudeli teie sihtpartii kaalu ja päevaselt toodetava koguse järgi.
Lõppkokkuvõte
Iga kõvastatud komponent on test kõigest, mis enne seda juhtus.
Kui segamise ja õhupuhtumise etapp on õige, suurenevad usaldusväärse ja visuaalselt puhta pottingutulemuse saavutamise tõenäosused oluliselt – partii järel partii.
Proovige ise oma valemi abil: saadake oma pottingukomponendi proov SMIDA laborisse ja me teostame segamise ja õhupuhtumise protsessi meie temperatuuri reguleeritaval masinal ning näitame teile õhumullide ja aglomeraatide taseme enne ja pärast.
Ilma kohustusteta.

 Uued uudised