EN

Mélange et dégazage de silicone médicale à deux composants : un guide complet
Un mélange propre et sans bulles de silicone médicale à deux composants et de masterbatch blanc constitue le fondement silencieux d’une fabrication conforme des dispositifs.
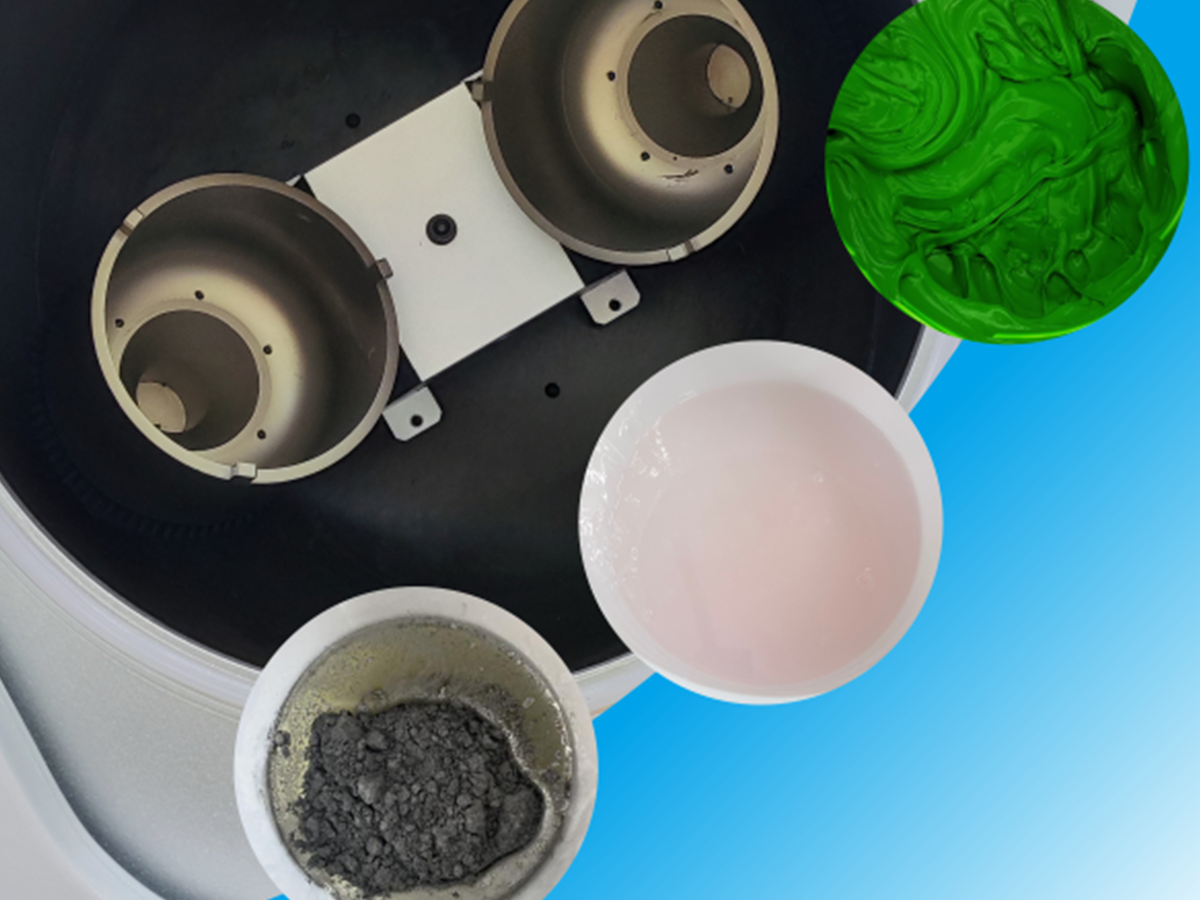
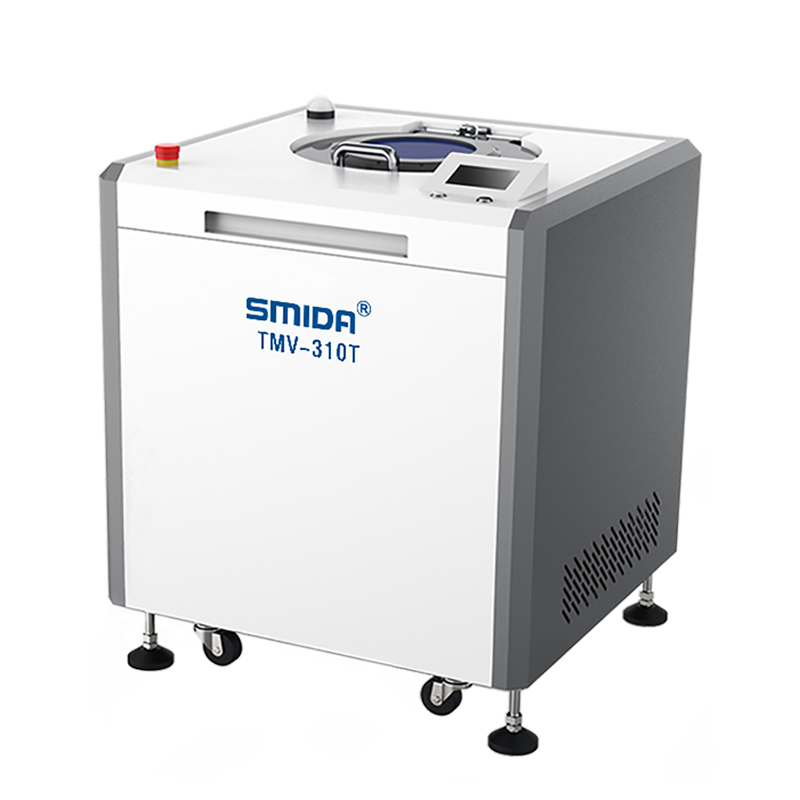
Une machine de mélange et de dégazage de silicone médicale homogénéise la silicone médicale à deux composants et le masterbatch blanc sans lames ni bulles.
Ce guide traite des cinq défaillances qui menacent le rendement et la conformité, des quatre actions standard permettant de les prévenir, et de la manière de choisir la machine adaptée.
Qu’est-ce qu’une machine de mélange et de dégazage de silicone médicale ?
Il s’agit d’un mélangeur centrifuge planétaire sans lames qui homogénéise la silicone médicale à deux composants avec le masterbatch blanc tout en éliminant les bulles sous vide, en une seule étape fermée.
Le silicone médical à deux composants s’est taillé une réputation de « matériau or » dans la fabrication de dispositifs : excellente biocompatibilité, résistance aux températures et au vieillissement, souplesse et forte inertie chimique.
Il entre dans la composition de cathéters, de joints d’étanchéité, de masques faciaux, de ballons, de masques laryngés et de ballons de drainage sous pression négative.
La pâte blanche, utilisée pour contrôler le marquage couleur, est présente sur presque toutes les lignes de silicone médical.
L’étape de mélange, qui combine les composants A et B avec la pâte, semble trompeusement simple, pourtant elle détermine à la fois le rendement et la conformité réglementaire.
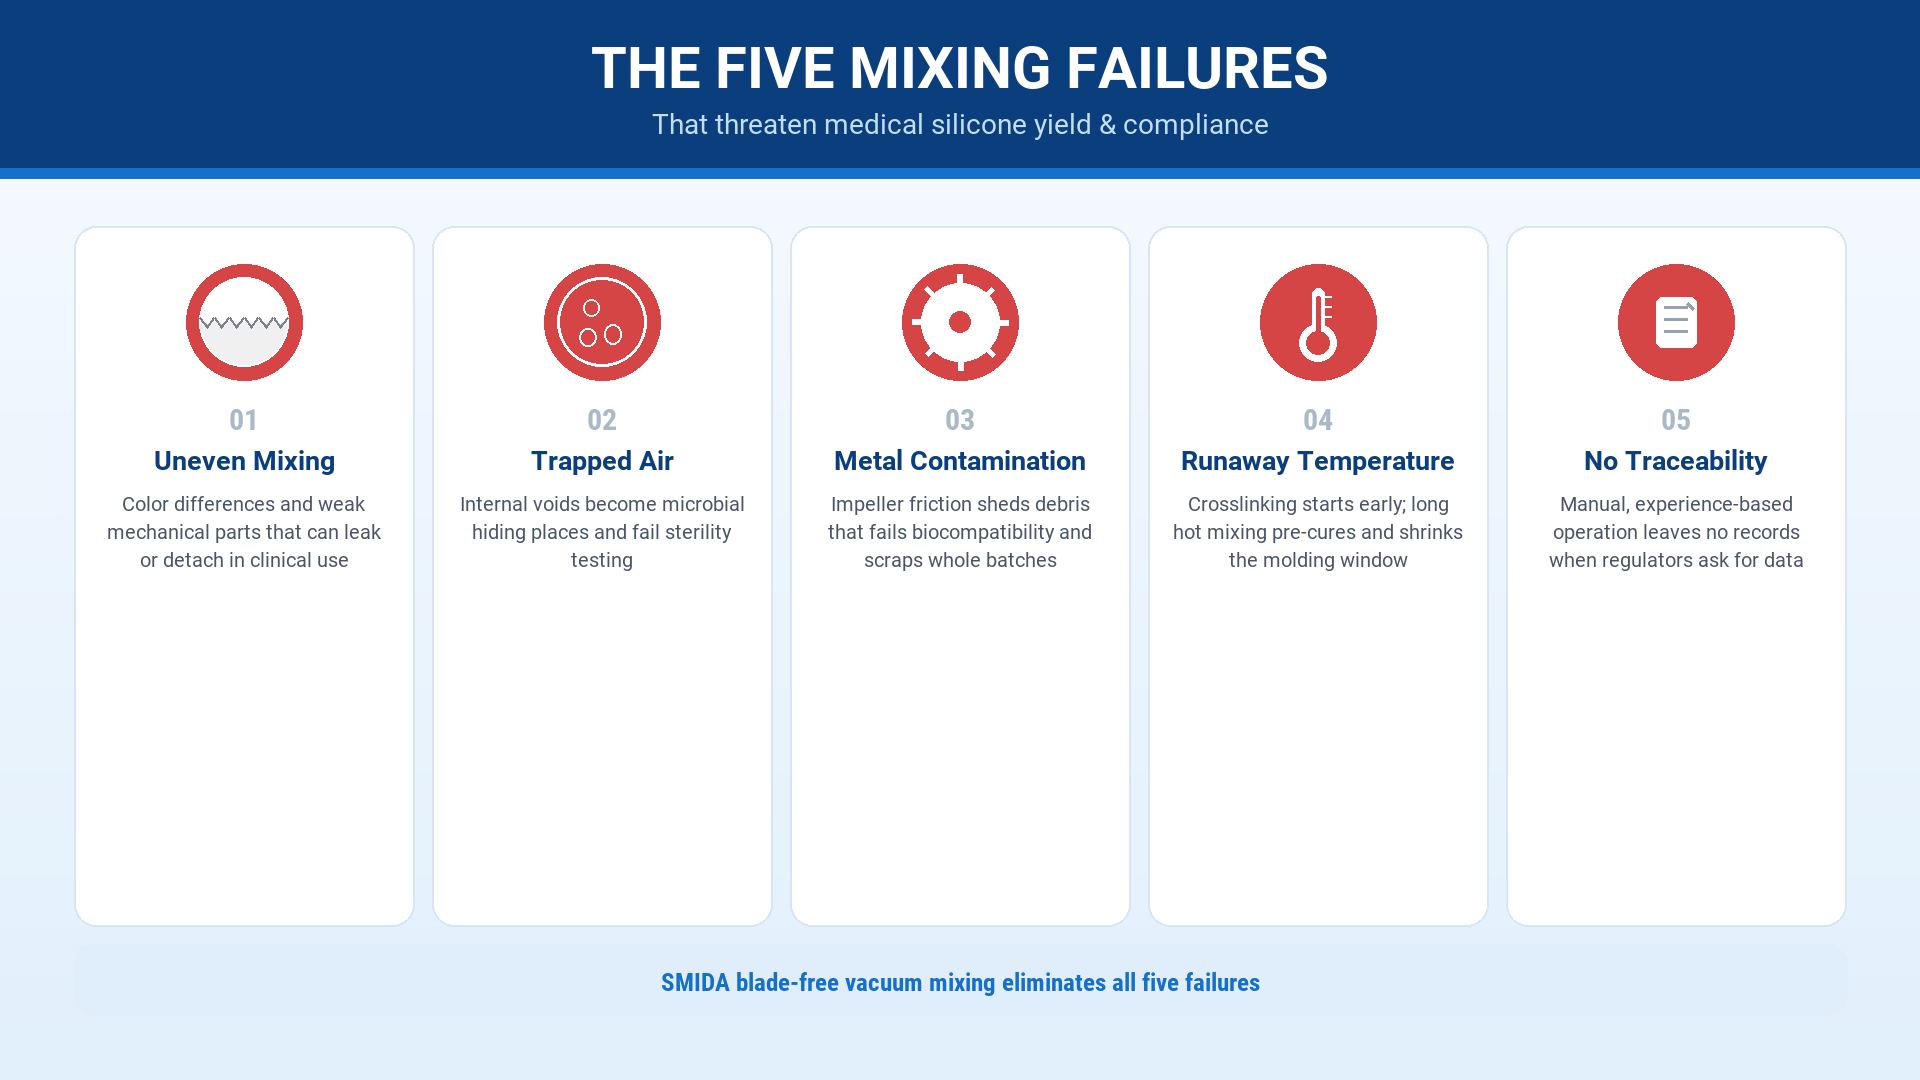
Les cinq défaillances qui menacent le rendement et la conformité
En travaillant avec des transformateurs de silicone médical, nous observons systématiquement les cinq problèmes suivants :
-
Mélange non homogène.
Lorsque la pâte forme des agglomérats ou que le rapport A/B n’est pas parfaitement homogénéisé, les pièces finies présentent des différences de couleur et des propriétés mécaniques inconstantes.
En usage clinique, les zones faibles peuvent fuir ou se détacher. -
Air emprisonné.
Le silicone à haute viscosité piège facilement l’air pendant le mélange.
L’approche courante en deux étapes — « mélanger d’abord, dégazer ensuite » — laisse réintégrer de l’air lors du transfert.
Les vides internes deviennent des refuges pour les micro-organismes, et les pièces peuvent échouer aux essais de stérilité ou d’étanchéité. -
Contamination métallique.
Les pales de l’agitateur frottant contre le récipient de mélange libèrent des débris métalliques.
Un excès d’impuretés fait échouer les essais de biocompatibilité et peut entraîner le rejet d’un lot entier. -
Augmentation incontrôlée de la température.
La réticulation commence peu après le contact entre les deux composants.
Un mélange long et chaud accélère la réaction, ce qui risque de provoquer une pré-cuisson et de réduire la fenêtre de moulage. -
Absence de traçabilité.
Le fonctionnement manuel, sans enregistrement de la vitesse, de la dépression ou du temps, ne laisse aucune trace vérifiable lors des audits.
Les régulateurs s'attendent de plus en plus à des données, et non à des promesses.
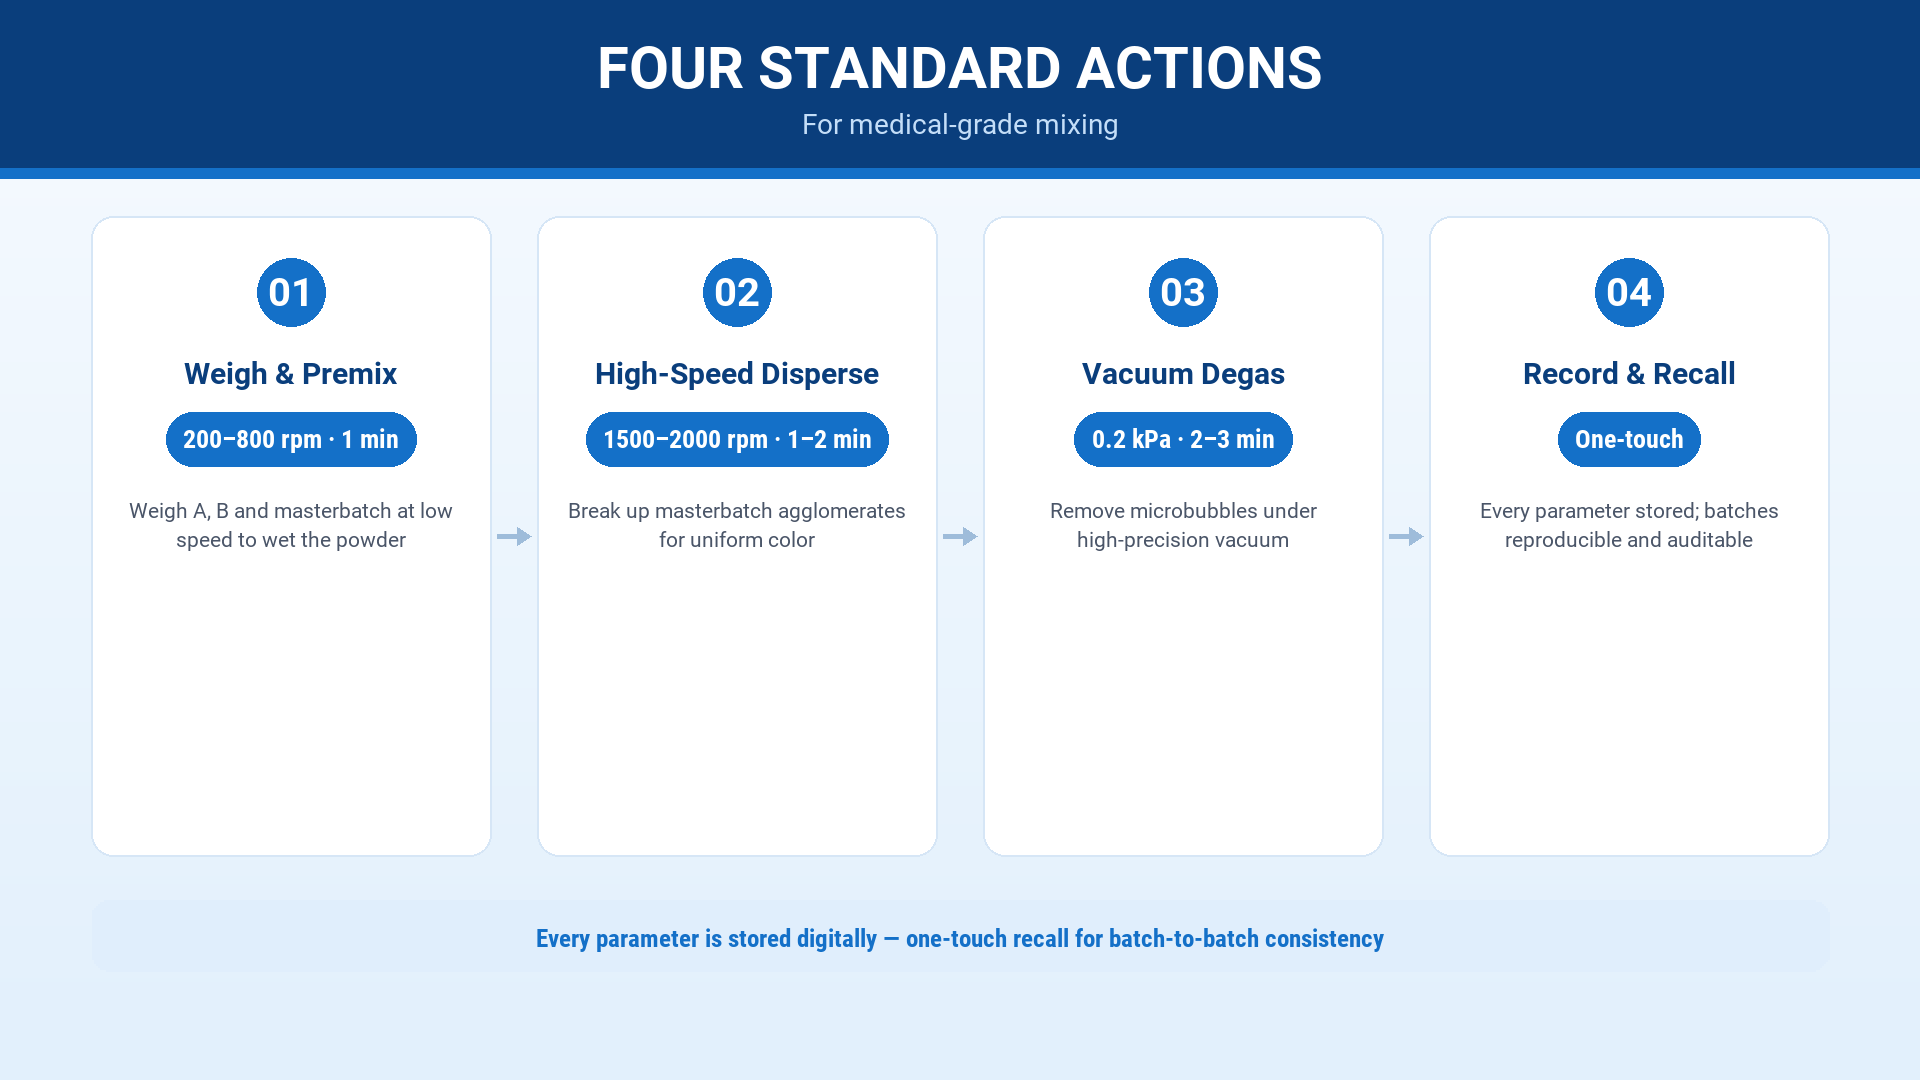
Quatre actions standard pour le mélange et le dégazage de qualité médicale.
-
Prémélange.
Peser les composants A, B et la pâte-mère selon la formule, puis effectuer un prémélange à faible vitesse (environ 200–800 tr/min pendant 1 minute) afin d'humidifier la poudre et d'éliminer l'air en excès. -
Dispersion.
Augmenter la vitesse (environ 1500–2000 tr/min pendant 1–2 minutes) pour désagréger complètement les agglomérats de pâte-mère et obtenir une uniformité microscopique du composé. -
Dégazage sous vide.
Maintenir une dépression de classe 0,2 kPa pendant 2–3 minutes afin d'éliminer les microbulles sans réintroduction d'air. -
Enregistrement et rappel.
Enregistrer numériquement chaque paramètre et rappeler les formules d’un simple appui, afin que chaque lot soit reproductible, traçable et exempt de jugement opérateur.
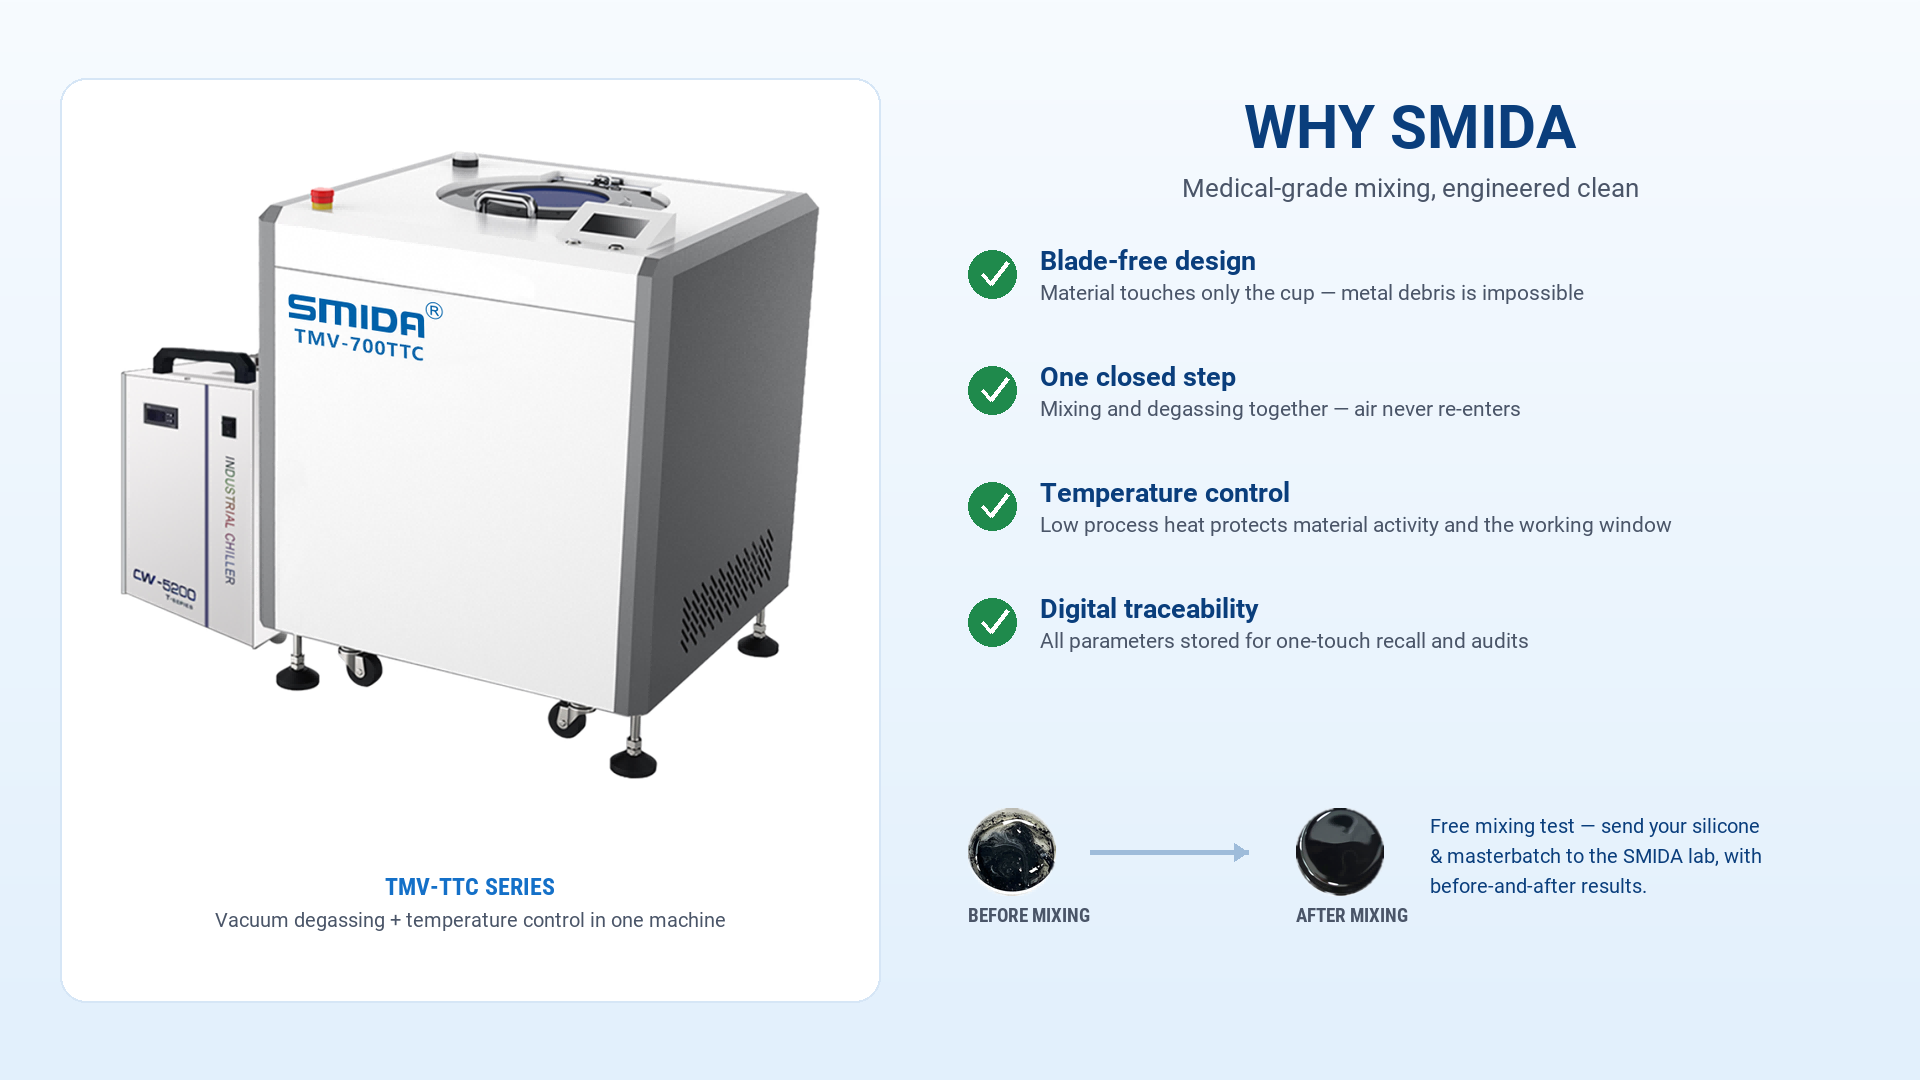
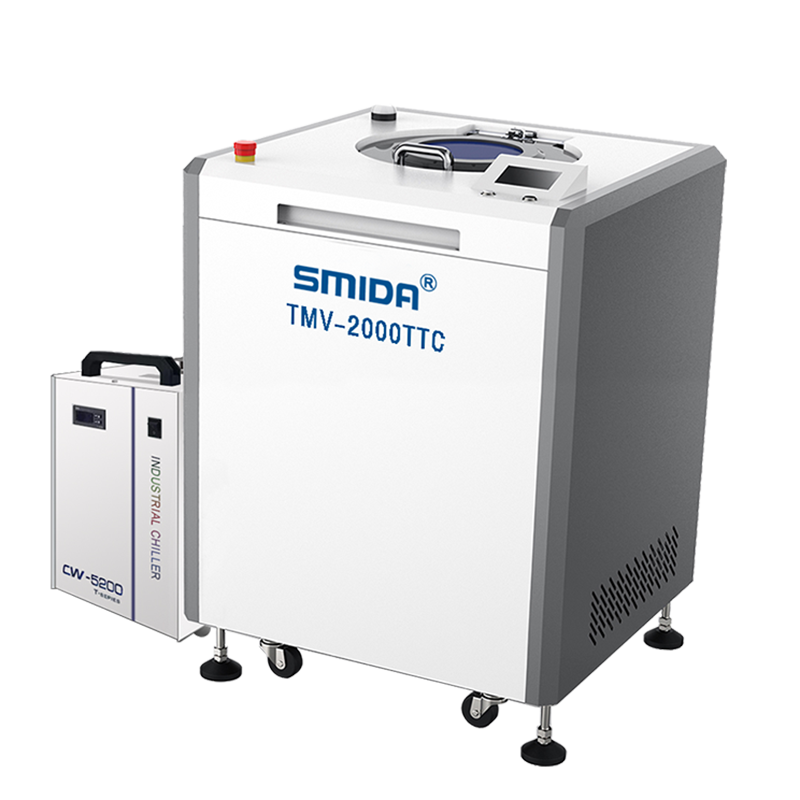
Pourquoi le mélangeur centrifuge planétaire SMIDA convient-il aux applications médicales
Les choix de conception de SMIDA correspondent directement aux cinq défaillances énumérées ci-dessus :
-
Mélange sans lame, sans contact.
Le matériau entre uniquement en contact avec le récipient ; ainsi, les débris métalliques et la contamination croisée entre lots sont impossibles. -
Mélange et dégazage en une seule étape.
Le mélange s’effectue à l’intérieur d’un récipient étanche sous vide, empêchant ainsi toute réintroduction de l’air. -
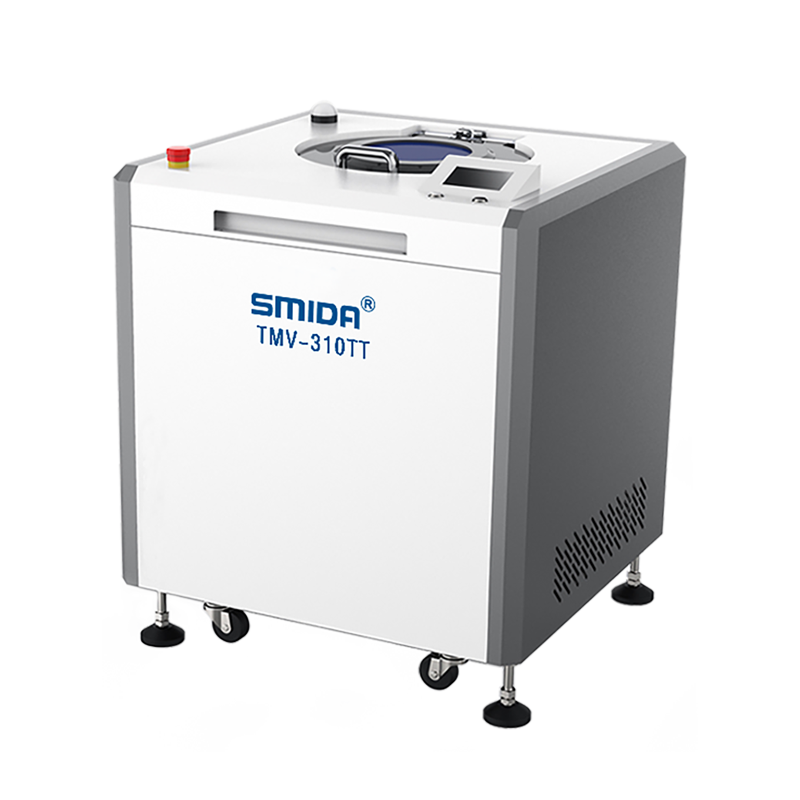
Modèles à contrôle thermique (TTC).
La chaleur générée par le procédé reste faible, protégeant l’activité du matériau et préservant la fenêtre opératoire avant polymérisation. -
Stockage numérique des paramètres.
La rappel en un seul clic satisfait les exigences de traçabilité et d’audit propres à la fabrication médicale.
La capacité s’étend d’échantillons de laboratoire de 1 g à des lots de production de 100 kg ou plus (gamme d’équipements : 150 g à 100 kg ou plus) ; des variantes sous vide, à température contrôlée et sans vide sont disponibles.
Les malaxeurs SMIDA sont certifiés CE ainsi que selon les normes ISO 9001, ISO 14001 et ISO 45001 ; ils bénéficient de plus de 17 ans d’expérience dans le traitement des matériaux et comptent plus de 2 000 clients dans plus de 40 pays.
Questions fréquemment posées
Un malaxeur planétaire centrifuge convient-il aux silicones de qualité médicale ?
Oui.
Le malaxage fermé sans lame répond aux exigences de propreté et de traçabilité propres aux silicones médicaux, et les récipients étanches préservent le composé contre toute contamination et toute réintroduction d’air.
Comment éviter les dérives chromatiques entre lots ?
Dispersion de la pâte blanche à vitesse élevée jusqu’à disparition complète des agglomérats, puis enregistrement précis de la vitesse, du vide et du temps.
Le rappel en un seul clic garantit l’identité de chaque lot, indépendamment de l’opérateur.
Pourquoi le contrôle de la température est-il essentiel pour les silicones bi-composants ?
La réticulation s'accélère avec la chaleur.
Une chaleur de mélange incontrôlée peut partiellement durcir le silicone dans le godet, réduisant ainsi la fenêtre de moulage et gaspillant du matériau.
Un malaxeur à température contrôlée maintient le composé dans sa fenêtre de traitement.
Quelle capacité ai-je besoin pour ma ligne ?
Indiquez-nous votre masse par lot et votre temps de cycle.
SMIDA propose des godets de recherche et développement de 150 g jusqu’à des machines de production de 100 kg ou plus, et nous dimensionnerons le modèle en fonction de vos besoins réels.
La conformité ne repose pas sur la chance lors des inspections ; elle repose sur la certitude de chaque étape du procédé.
Envoyez-nous votre silicone et votre masterbatch au laboratoire SMIDA, et nous réaliserons gratuitement un essai de mélange et de dégazage, puis nous vous renverrons les données avant/après, afin que vous puissiez constater la différence avant d’acheter.
 Actualités chaudes