EN

Tinatulppaseoksen sekoittaminen ja ilmanpoisto: täydellinen SMT-prosessiohje ilman tyhjiöitä reflow-vaiheessa
Useimmat SMT-linjat hoitavat varastoinnin ja lämmityksen, minkä jälkeen sekoittavat seoksen käsin. Ne linjat, jotka saavuttavat korkean tuottavuuden, hoitavat sekoittamisen ja ilmanpoiston tarkoitettuna ohjattuna prosessivaiheena.
Tinatulppasekoitus ja ilmanpoisto: miten planeetta- ja keskipakomittari uudelleen suspendoi tinajauheen, poistaa jääneen ilman ja estää tyhjiöiden muodostumisen ennen ruutupainatusta.
Tinatulppaseoksen sekoittaminen ja ilmanpoisto on prosessi, jossa uudelleen suspendoidaan laskeutunut tinajauhe ja poistetaan sisään jäänyt ilma ennen ruutupainatusta.
Tinatulppaseos on pinnallisesti kiinnitettävien komponenttien kokoonpanon keskeinen apumateriaali, ja sen tila määrittää painatuksen laadun ja reflow-tuottavuuden.
Monet tehtaat ovat huolellisia varastoinnin ja lämmityksen suhteen, mutta jättävät sekoitusvaiheen kokonaan tekemättä – tai sekoittavat käsin ja pitävät sitä riittävänä.
Juuri tämä aukko aiheuttaa ohitukset, siltaukset ja tyhjiöt.
Mitä tapahtuu, kun tinatulppaseosta ei sekoiteta asianmukaisesti
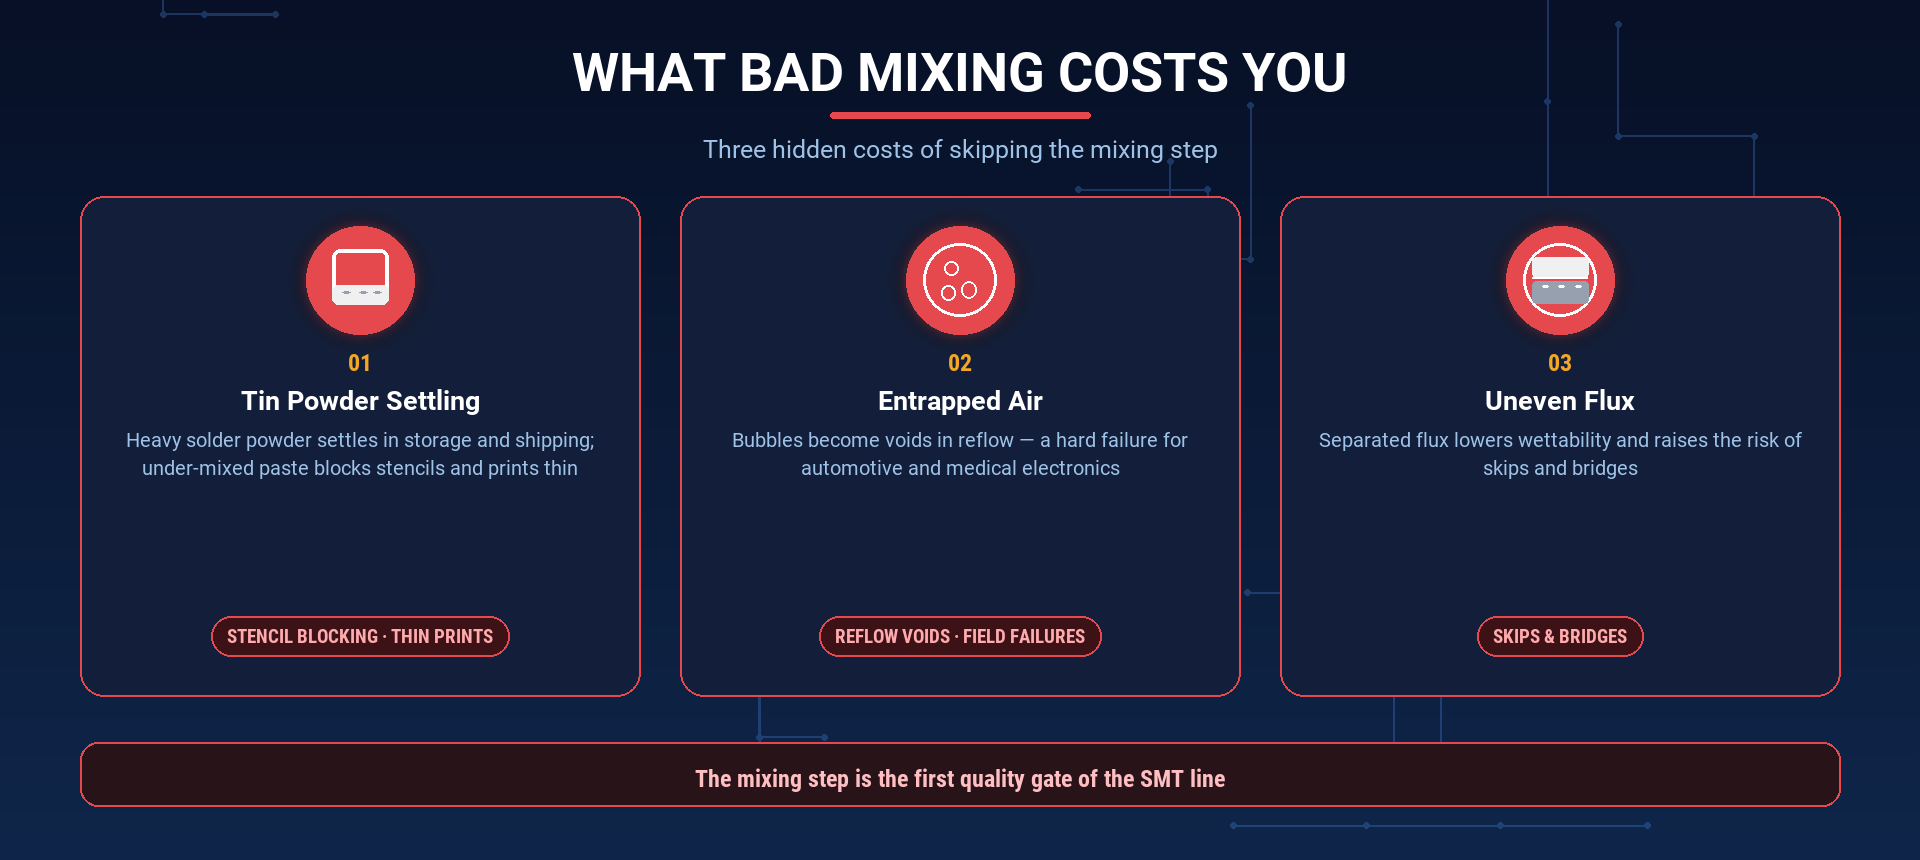
Kolme vikaantumismuotoa johtuvat suoraan riittämättömästä sekoitusvaiheesta:
-
Tinajauksen sedimentoituminen ja agglomeroituminen.
Tina-jauhe on tiukkaa, joten se sedimentoituu ja muodostaa ryppäitä varastoinnin ja kuljetuksen aikana.
Jos pastaa tulostetaan ilman asianmukaista uudelleenlevittämistä, ruutu tukkeutuu, tulosteet tulevat ohueiksi ja tinayhteydet jäävät epäriittäviksi. -
Kuoren sisään jäänyt ilma.
Ilma, joka on sekoittunut pastaan, muodostaa tyhjiöitä uudelleenmuovauksen aikana.
Tyhjiöt heikentävät yhteyden lujuutta ja luotettavuutta – tämä on vakava vika autoteollisuuden elektroniikassa, lääkintäelektroniikassa ja muissa korkean luotettavuuden tuotteissa, joissa tyhjiöprosentti on määritelty teknisissä vaatimuksissa. -
Epätasainen liukasteen jakautuminen.
Kun liukaste erkanee tina-jauheesta, kastuvuus heikkenee.
Tuloksena on enemmän ohittavia tinayhteyksiä, enemmän siltautumia ja enemmän korjaustyötä tuotantolinjalla.
Nämä eivät näy nopeassa visuaalisessa tarkastuksessa purkissa.
Ne ilmenevät myöhemmin – AOI-raportissa, röntgenkuvien tyhjiöiden laskennassa ja kenttävikojen muodossa.
Suositeltava tinasulametehun käsittelyprosessi
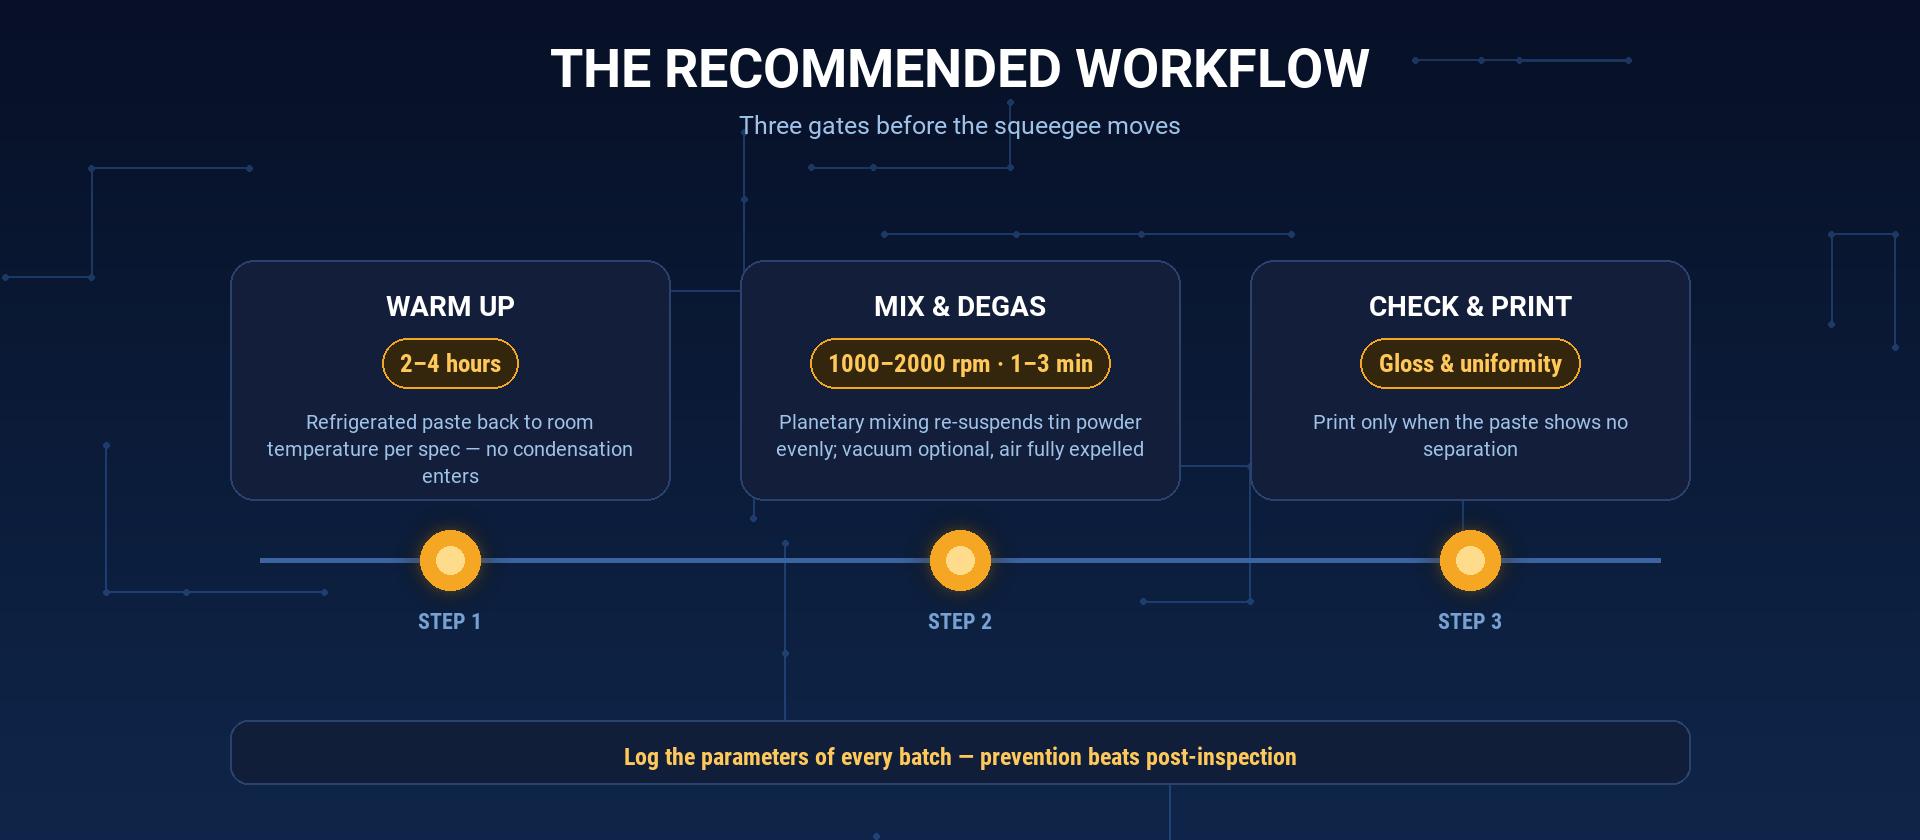
Toistettava prosessi koostuu kolmesta vaiheesta:
-
Lämmitys.
Tuota jääkaapissa säilytettyä tinasulametä huoneenlämpöön valmistajan määrittämän ohjeen mukaisesti – yleensä 2–4 tuntia – jotta kosteutta ei muodostuisi tinasulameteen. -
Sekoitus ja ilmanpoisto.
Käytä tinasulametä planeetta- ja keskipakomikserissä.
Aloitusarvoina: 1000–2000 rpm, 1–3 minuuttia, tyhjiö käytettävissä haluttaessa.
Tinasulametässä olevat metallijauheosat jakautuvat tasaisesti uudelleen ja kaikki sisään jäänyt ilma poistuu samassa käsittelyssä. -
Tarkastukseen.
Tarkista tinasulametän kiilto ja yhtenäisyys.
Lataa tinasulamete vain silloin, kun se ei näytä eriytymistä tai tylsentymistä.
Jokaisen erän parametrien kirjaaminen muuttaa tämän työnkulun tavasta standarditoimintamenettelyksi.
Miksi keskipakomiksaus on parempi kuin käsisekoitus liitospastalle
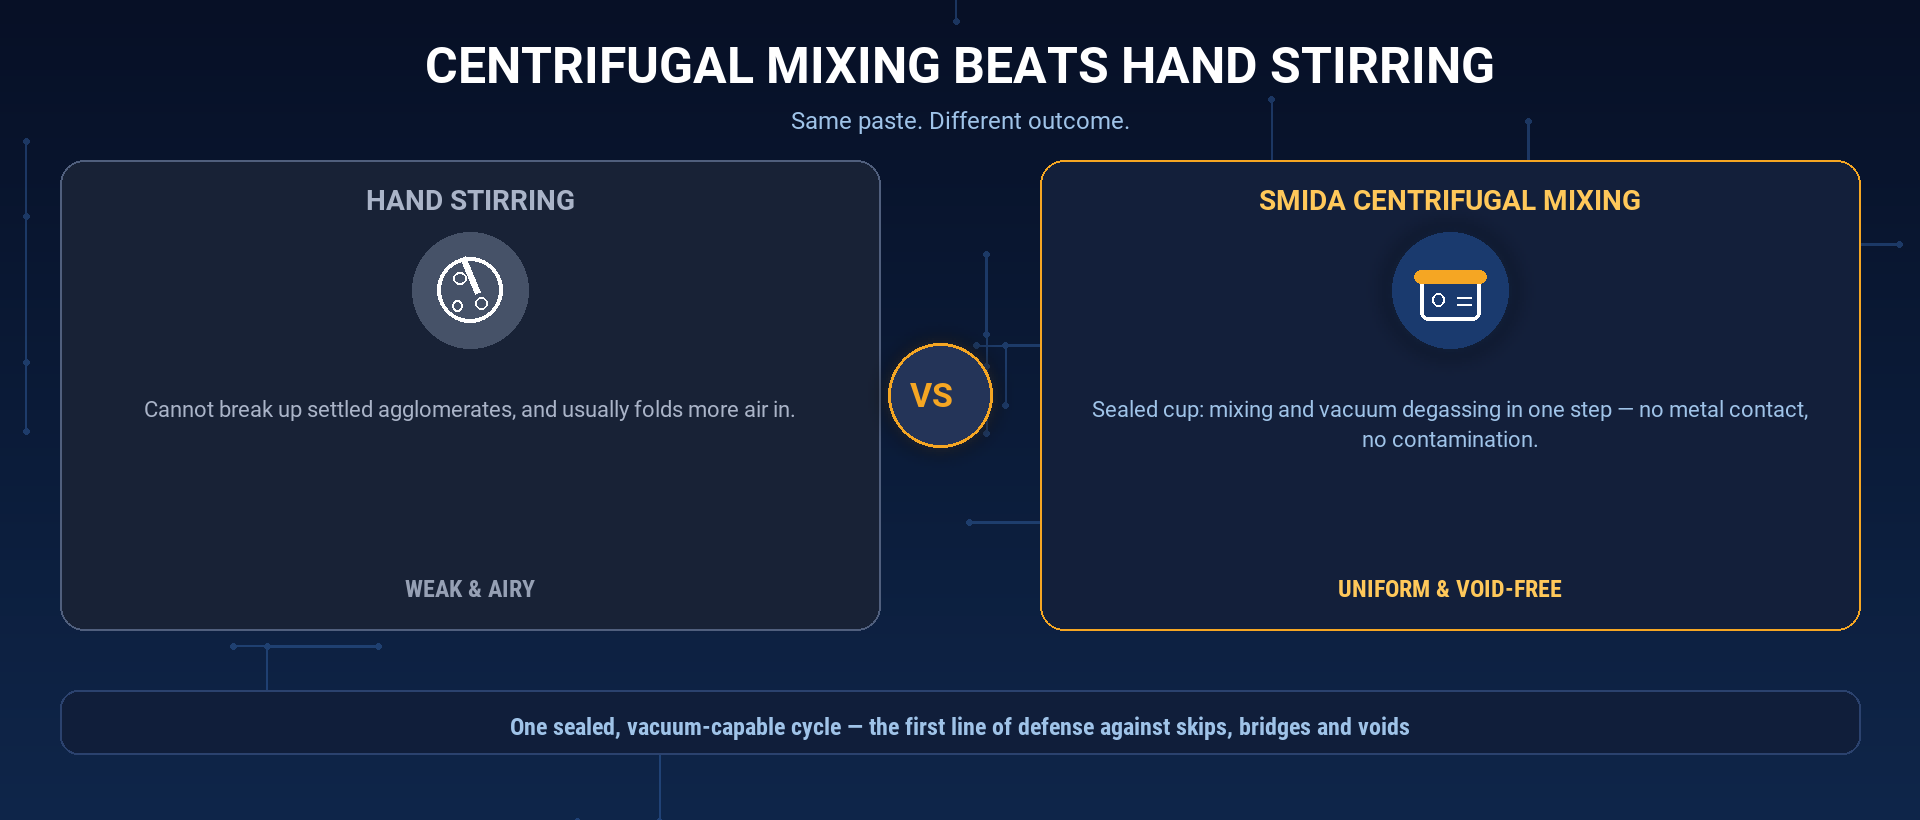
Käsisekoittaminen ja yksinkertaiset ruuvisekoittimet eivät pysty hajottamaan painuneita liitospastan aglomeraatteja – tiukimmista hiukkasista tulee vain pohjalle, eikä ylhäältä aloitettu sekoitus poista ilmakuplia, vaan lisää niitä juuri siihen pastaan, josta niitä yritetään poistaa.
Planeettamainen keskipakomiksaaja toimii eri tavalla.
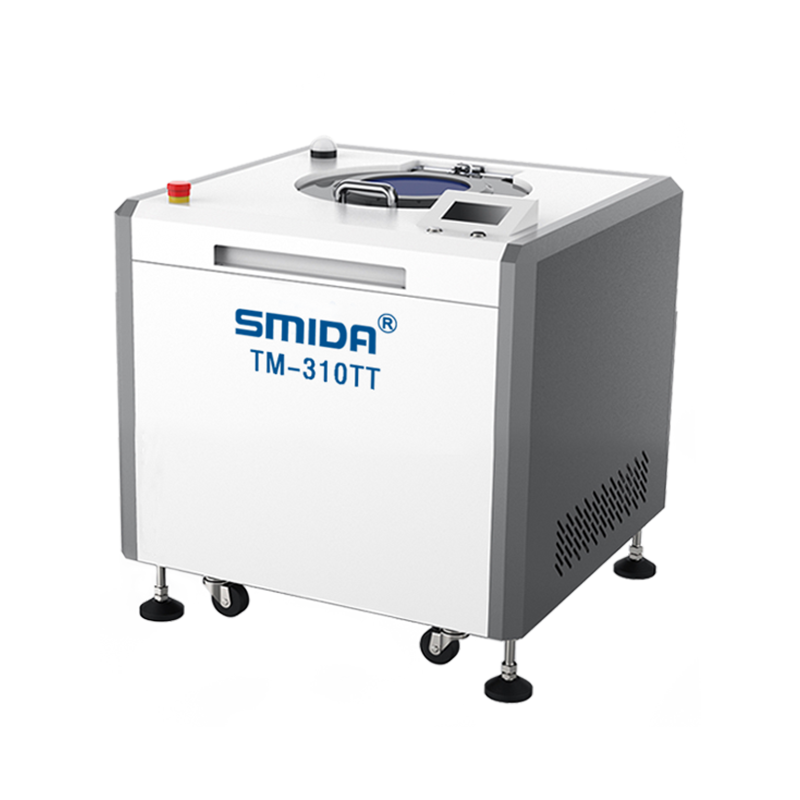
Tiukkeneva kuppi pyörii kahdella akselilla samanaikaisesti: kiertoliike palauttaa raskaan liitospastan jauheen yhtenäiseen suspensioon keskipakovoiman avulla, kun taas pyörähdys leikkaa mahdolliset jäljelle jääneet aglomeraatit.
Koska kuppi on tiukkeneva, valinnainen tyhjiöpoisto voidaan suorittaa samassa vaiheessa – ei tarvita ylimääräisiä laitteita, ei altistumista eikä kontaminaatiota.
Ja koska mikään metalliterä ei kosketa pastaa, metallipartikkelien pääsy materiaaliin on mahdotonta.
Miksi tyhjiöt ovat tärkeämpiä kuin koskaan ennen
Tyhjiöprosentti ei ole enää vain hyödyllinen mittari.
Automaatioelektroniikassa vaaditaan tiukkoja tyhjiörajoja, koska yksittäinen tyhjiö teho-osan alla voi aiheuttaa lämmön aiheuttaman vian, ja lääkintälaitteet eivät siedä lainkaan epävakaita liitoksia.
Koska tyhjiöt syntyvät pastassa olevasta ilmasta, ilman poistaminen ennen tulostamista on halvin saatavilla oleva estotoimi – paljon halvempi kuin röntgentarkastus ja korjaustyö juottamisen jälkeen.
Kuinka SMIDA tukee juottopastaprosessia
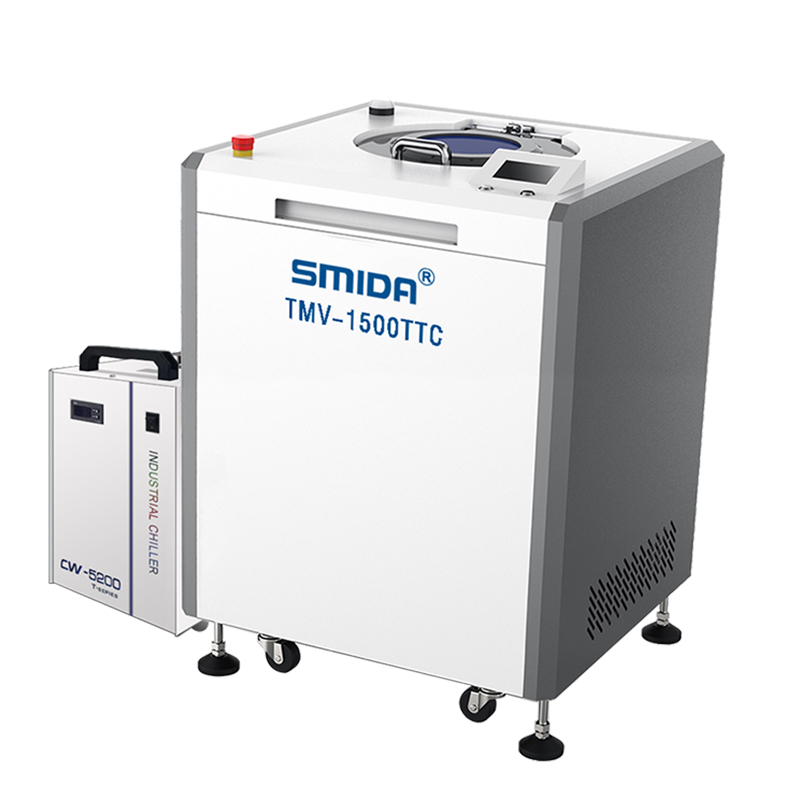
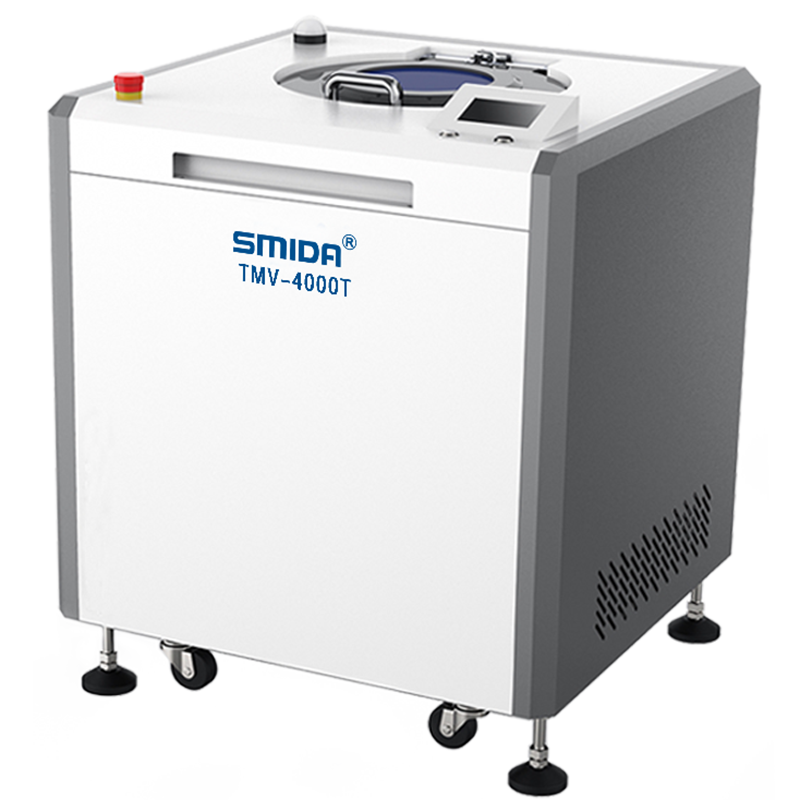
SMIDAn planeetta- ja keskipakomiksaajat on suunniteltu juottopastan kannalta tärkeiden parametrien mukaan:
- Nopeuden säätö 200–2000 rpm , jossa kiertonopeutta ja pyörähdysnopeutta voidaan säätää erikseen, jotta sekoitusta voidaan optimoida sekä pienipisteisiin että tavallisille pastoille;
- Paineenvähentävät mallit, joissa paine voidaan laskea 0,2 kPa:an , mikä poistaa mikrobubblit, joita tavallinen sekoitus ei pysty saavuttamaan;
- Lämpötilasäädetyt TTC-mallit, jotka pitävät lämpötilan –15 °C:n ja 25 °C:n välillä , mikä on tärkeää niille pastaperheille, jotka ovat herkkiä lämmön kertymiselle;
- Tiukkasti suljetut, terättömät kuppit , mikä tarkoittaa saastumisen ja liuotinmenetyksen estämistä;
- Yksi alusta 150 g:n laboratoriokäyttöön tarkoitettuihin yksiköihin sekä 100 kg:n tai suurempiin tuotantokoneisiin , sekoitustilavuus 1 g:sta yli 100 kg:aan.
SMIDA on Shenzenissä sijaitseva materiaalien käsittelyyn erikoistunut valmistaja, jolla on yli 17 vuoden kokemus alalla. Yritys on CE-, ISO 9001-, ISO 14001- ja ISO 45001 -sertifioitu ja sen luottavat yli 2 000 asiakasta 40+ maassa.
Usein kysytyt kysymykset
Onko minun todella sekoitettava liimahitaa ennen tulostamista?
Kyllä — kun liimapulveri laskeutuu tai ilma jää sekoittuessa sisään, tulostaminen ilman homogenointia ja ilmanpoistoa siirtää nämä puutteet suoraan liitoksiin.
Millä nopeudella ja ajalla tulisi käyttää liimahitaa?
Yleinen lähtökohta on 1 000–2 000 rpm 1–3 minuutiksi, tyhjiöllä, jos ilmakuplat ovat tunnettu ongelma.
Vahvista käyttöalue liimahitan toimittajalta ja kiinnitä se.
Voiko planeetta-keskipakomiksaaja käsitellä täyttä juotinliimapurkkia?
Kyllä.
SMIDA-koneet ottavat tiukat kuppit 150 g:n laboratorionäytteistä yli 100 kg:n tuotantoserioihin, joten sama prosessi toimii kaikilla mittakaavoilla.
Haittaako sekoittaminen juotinjauhetta?
Ei — sekoittaminen ei käytä teriä, ja leikkausvoima on lievää ja tasaisesti jakautunutta, joten jauhehiukkasten koko ja muoto pysyvät ennallaan.
Yhteenveto
Juotinliiman sekoittaminen ja ilmanpoisto ovat SMT-tuottavuuden näkymätön kytkin.
Kytke se oikein, ja ohitukset, siltaukset ja tyhjiöt vähenevät ennen kuin edes kosketat uunauudellemaa.
Tuottavuuskilpailu voitetaan usein juuri näillä piilotetuilla kytkimillä.
Katso se omaa liimapastaaasi.
Lähetä juotinliimaprospetti SMIDA:n laboratorioon ilmaiseen sekoitus- ja ilmanpoistotestiin.
Käsittelemme materiaalinne, palautamme tyhjiödata ennen ja jälkeen, ja suosittelemme sopivinta mallia — 150 g:n laboratoriomalleista teollisiin suurikapasiteettisiin koneisiin — ennen kuin käytät yhtäkään dollaria.

 Uusimmat uutiset