EN

はんだペーストの混合・脱気:空孔のないリフローを実現するためのSMT工程完全ガイド
多くのSMTラインでは、保管と常温復帰を管理した後、手動でペーストをかき混ぜています。歩留まりで差をつけるラインでは、混合・脱気を厳密に制御された工程ステップとして扱っています。
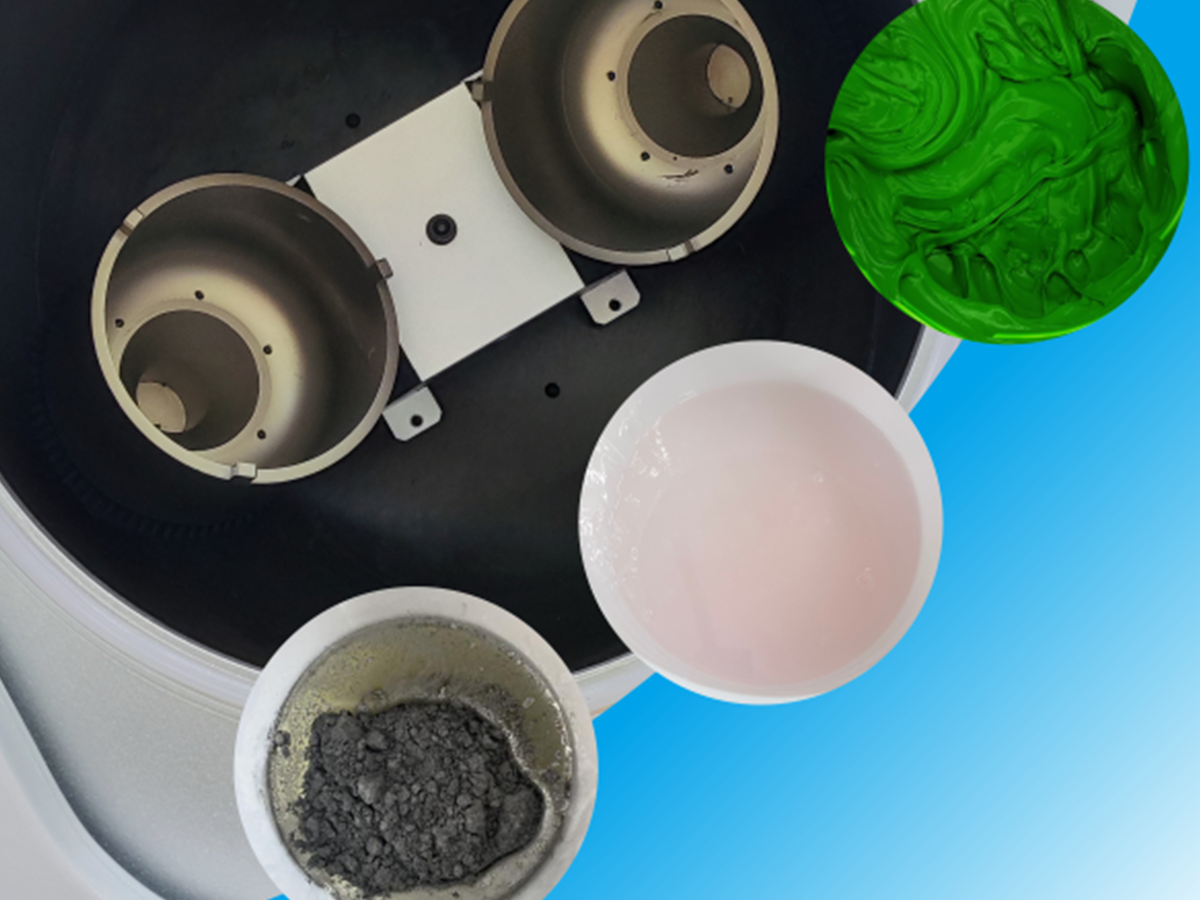
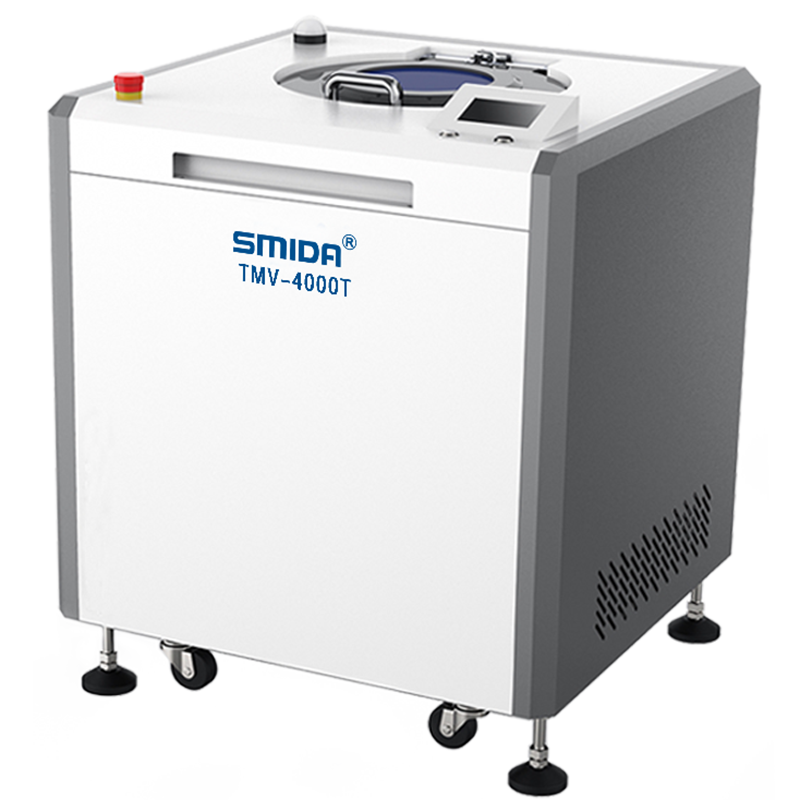
はんだペーストの混合・脱泡:プラネタリーセントリフューガルミキサーは、はんだ粉を再懸濁させ、閉じ込められた空気を取り除き、ステンシル印刷前の空孔発生を防止します。
はんだペーストの混合・脱気とは、スクリーン印刷前に沈降したはんだ粉を再懸濁させ、閉じ込められた空気を取り除く工程です。
はんだペーストは表面実装組立における最も重要な補助材料であり、その状態が印刷品質とリフロー歩留まりを左右します。
多くの工場では保管や常温復帰には細心の注意を払っているものの、混合工程を全く省略したり、手動でかき混ぜただけで完了とみなしています。
この抜け落ちた工程こそが、欠落(スキップ)、ショート(ブリッジ)、空孔(ボイド)の原因となります。
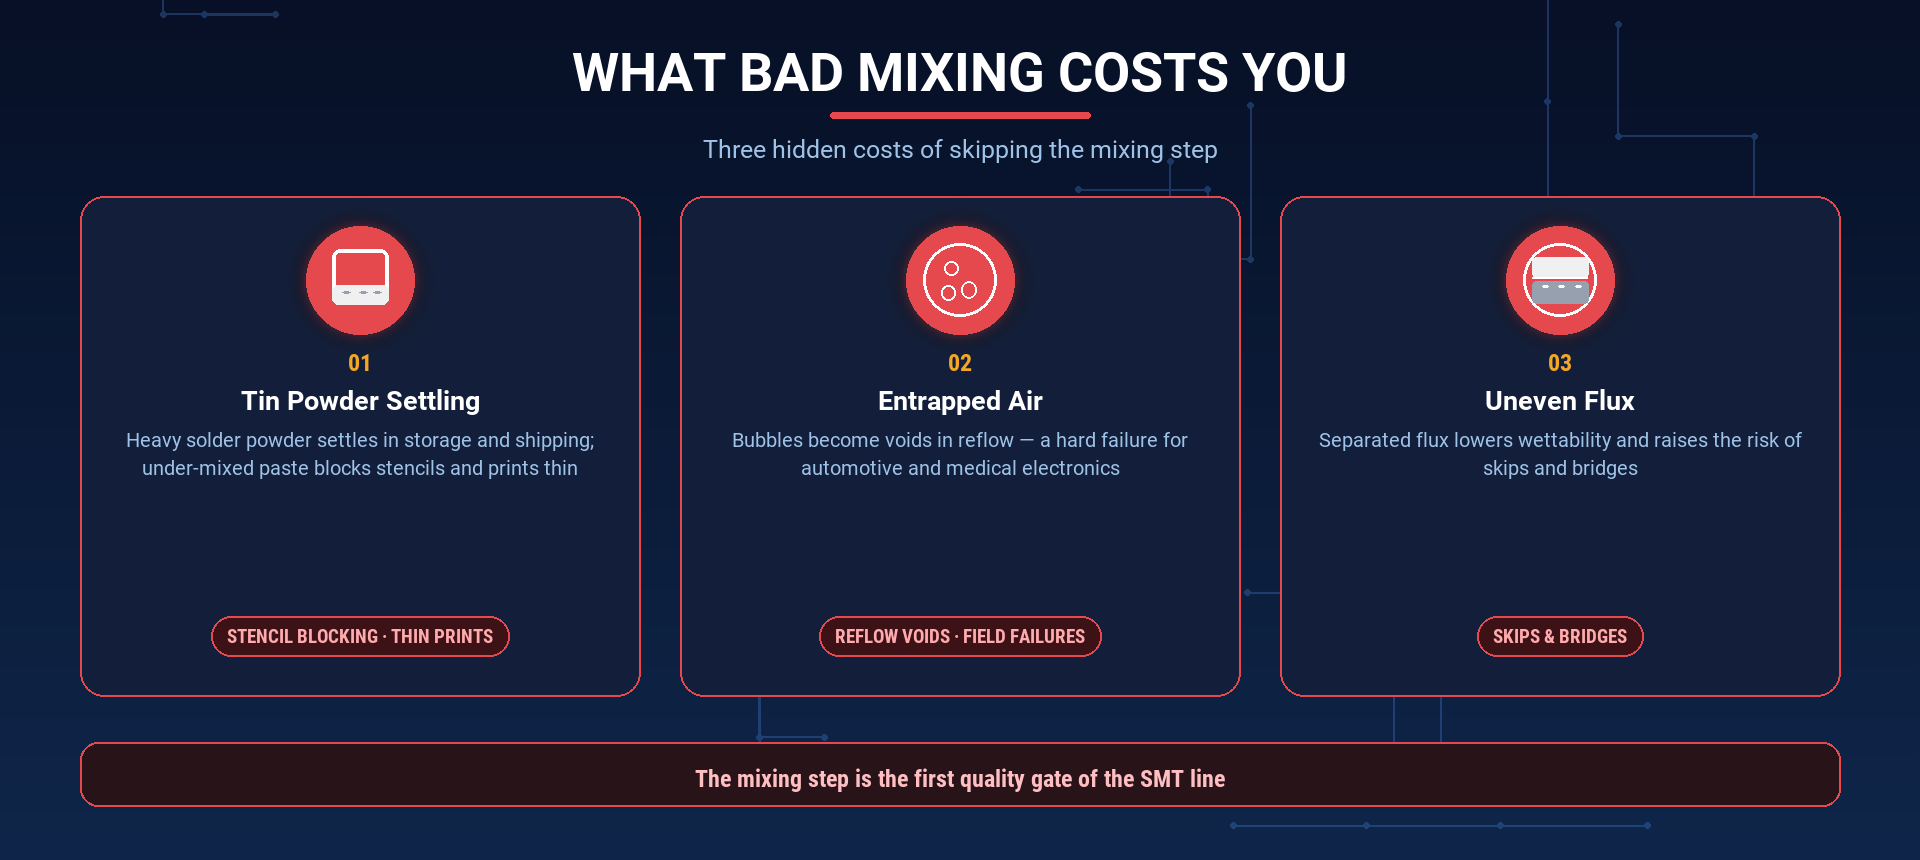
はんだペーストの不適切な混合によって生じる現象
以下の3つの不良モードは、すべて不十分な混合工程に直接起因します:
-
錫粉の沈降および凝集。
はんだ粉は密度が高いため、保管・輸送中に沈降し、塊状になります。
適切な再懸濁を行わずにペーストを印刷すると、ステンシルが詰まり、印刷厚さが薄くなり、はんだ接合部に十分なはんだが供給されなくなります。 -
閉じ込め空気
ペースト内に巻き込まれた空気がリフロー工程でボイド(空孔)になります。
ボイドは接合強度と信頼性を低下させます。自動車用電子機器、医療用電子機器など、ボイド率が仕様書に明記されている高信頼性製品では、これは重大な不良となります。 -
フラックスの分布不均一。
フラックスがはんだ粉から分離すると、濡れ性(ワッタビリティ)が低下します。
スキップのはんだ付けやブリッジングが増加し、ライン上の再作業も増えます。
これらの問題は、容器の外観を素早く目視確認しただけでは一切判別できません。
これらは後になって、AOI検査レポートやX線によるボイド数計測、さらには現場での故障として現れます。
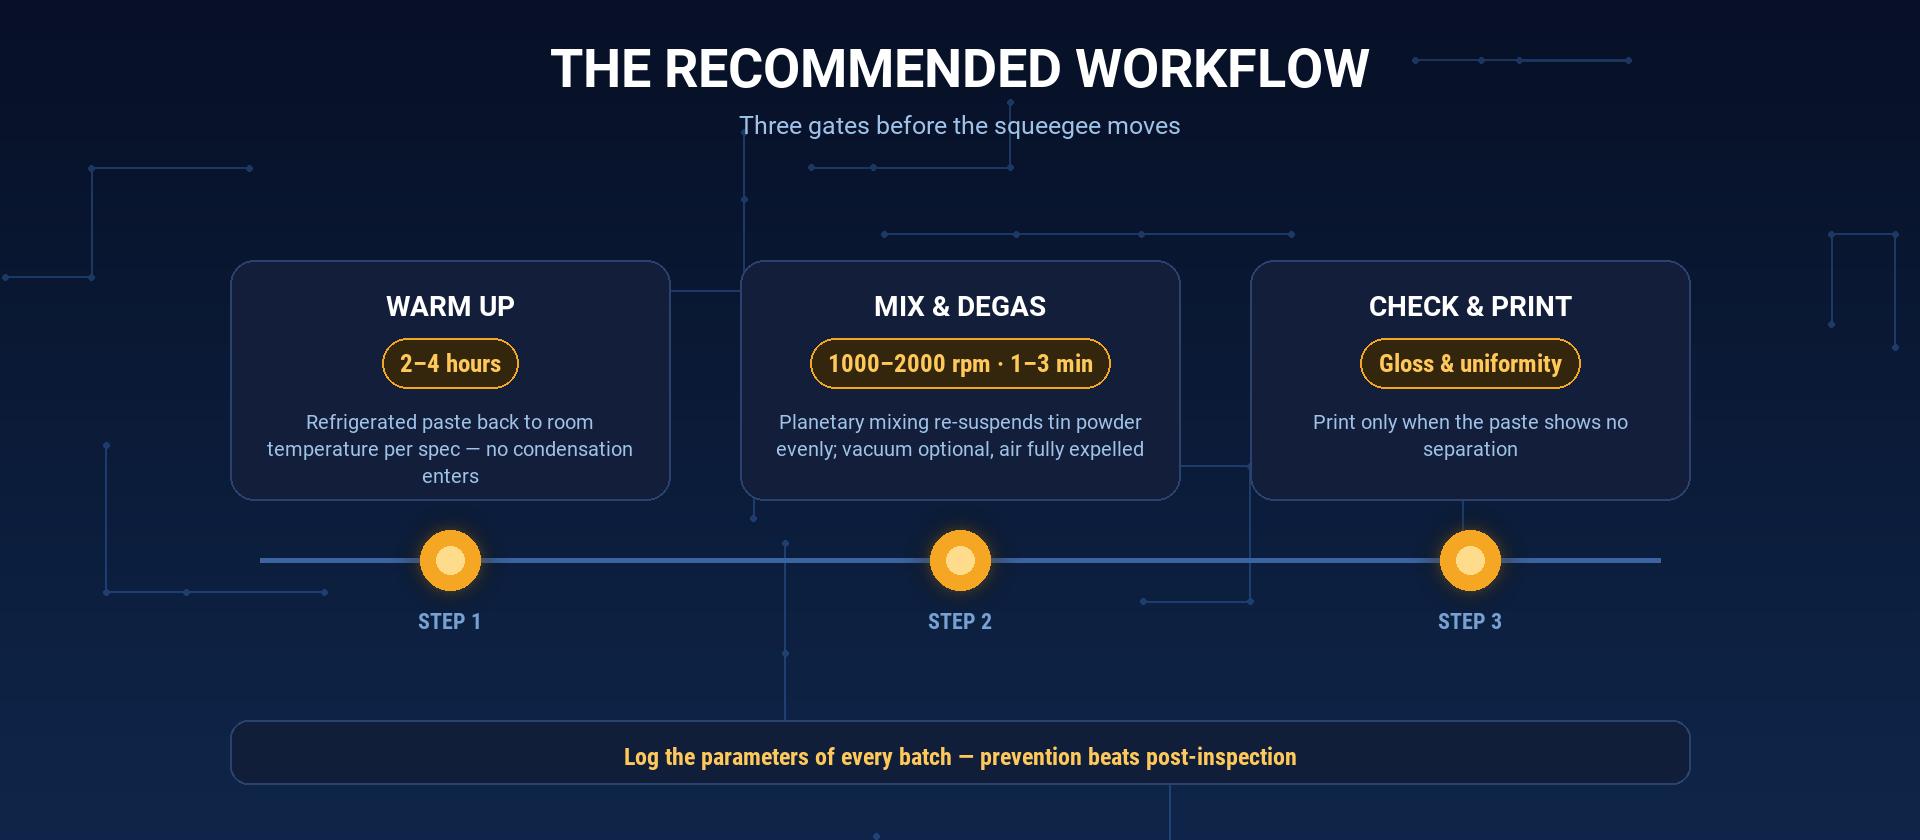
推奨されるはんだペースト取扱い手順
再現性のあるプロセスには3つのステップがあります。
-
温度調整(ウォームアップ)。
冷蔵保管していたペーストを、メーカー仕様に従って室温まで戻します(通常は2~4時間)。この際、ペースト内部に結露が発生しないよう注意してください。 -
混合および脱気。
プランетリー遠心混合機でペーストを処理します。
目安として:回転数1000~2000rpm、処理時間1~3分(真空処理は任意)。
はんだ粉末が均一に再分散され、同時に閉じ込められた空気も除去されます。 -
点検。
ペーストの光沢と均一性を確認します。
ペーストに分離や光沢の劣化が見られない場合のみ、プリンターへ供給してください。
各バッチのパラメーターを記録することは、この作業手順を単なる習慣から標準作業手順(SOP)へと昇華させる鍵です。
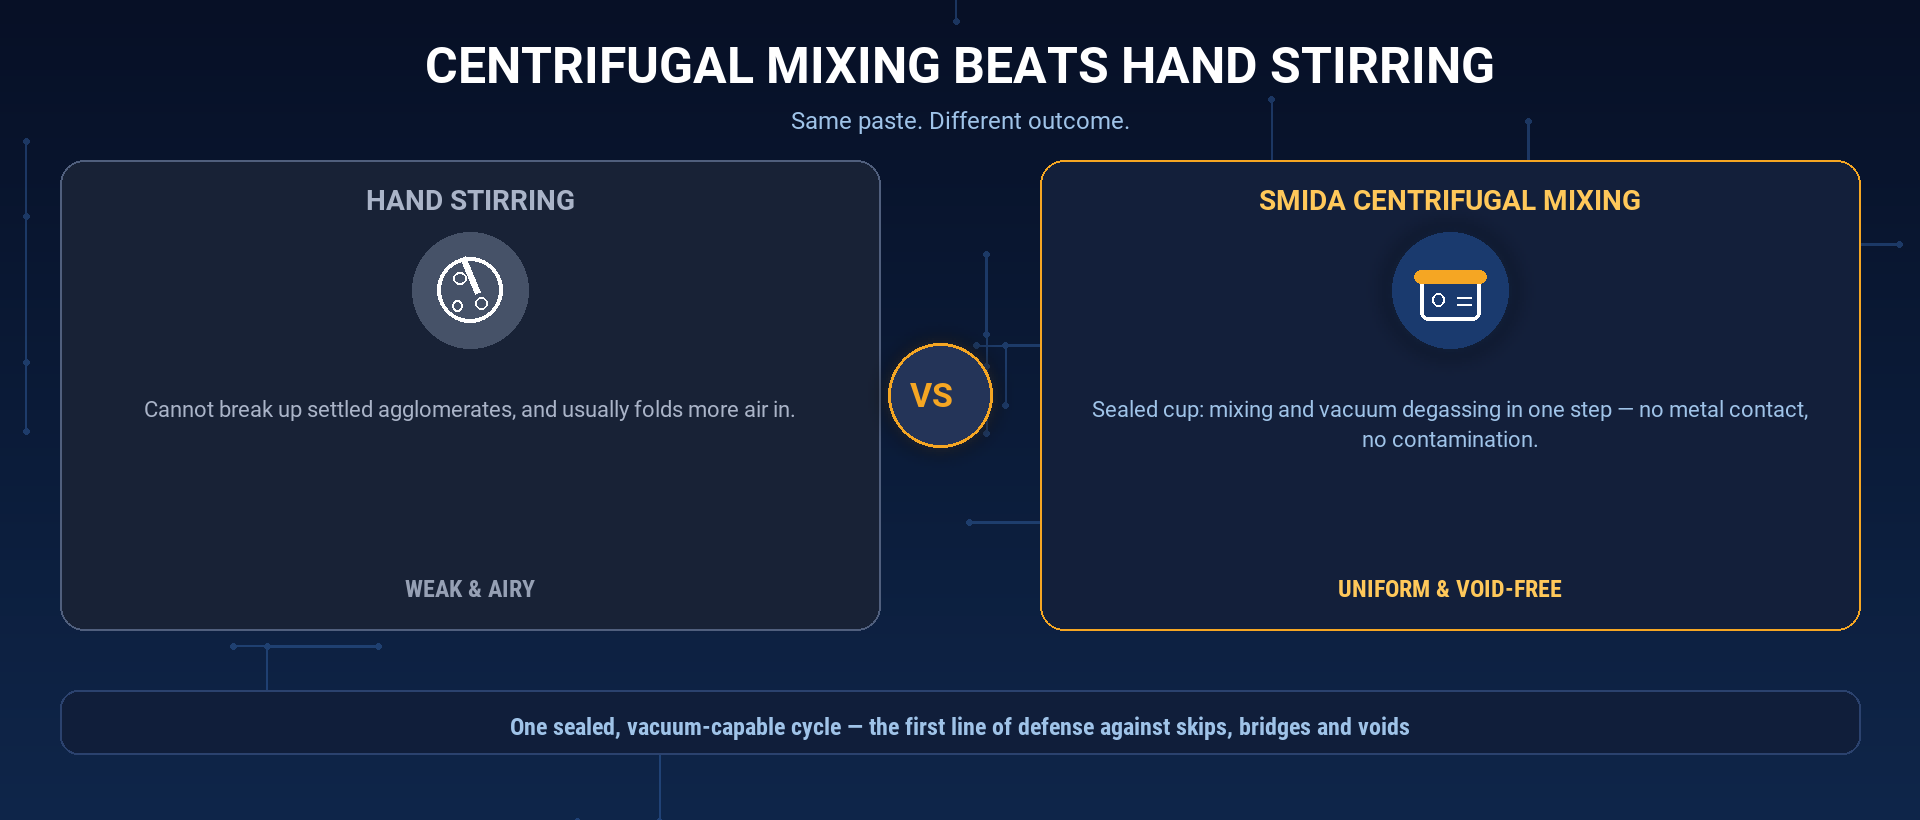
はんだペーストの混練には、遠心混合が手動かき混ぜより優れている理由
手動かき混ぜや単純なプロペラ式攪拌機では、沈降したはんだの塊(アグロメレート)を完全に分散させることはできません。最も密度の高い粒子は、そのまま容器底部に残留してしまいます。また、上部から攪拌すると、ペースト内に空気が巻き込まれ、本来除去したい気泡を逆に増加させてしまいます。
一方、プランエタリー遠心混合機は、異なる原理で動作します。
密閉されたカップが二つの軸方向に同時に回転します。公転運動により、遠心力で重いはんだ粉末を均一に再懸濁させ、自転運動により残存するアグロメレートをせん断して分解します。
カップが密閉されているため、オプションの真空脱気機能を同一工程で実行でき、追加の装置も不要、材料の外部暴露もなし、汚染リスクもありません。
また、金属製のブレードがペーストに接触しないため、金属片が材料に混入する危険性もありません。
ボイド(空隙)がこれまで以上に重要となる理由
ボイド率は、もはや「あると便利」な指標ではなくなりました。
自動車用電子機器では、電力デバイス直下に発生したわずかな空隙(ボイド)でも熱的故障を引き起こす可能性があるため、空隙の許容限界が極めて厳しく設定されています。また、医療機器では、一時的な接合不良も一切許容されません。
空隙はペースト内の空気から生じるため、印刷前にこの空気を除去することが、最もコスト効率の高い予防策です。これは、リフロー後のX線検査や再作業に比べてはるかに低コストです。
SMIDAがはんだペースト工程を支援する方法
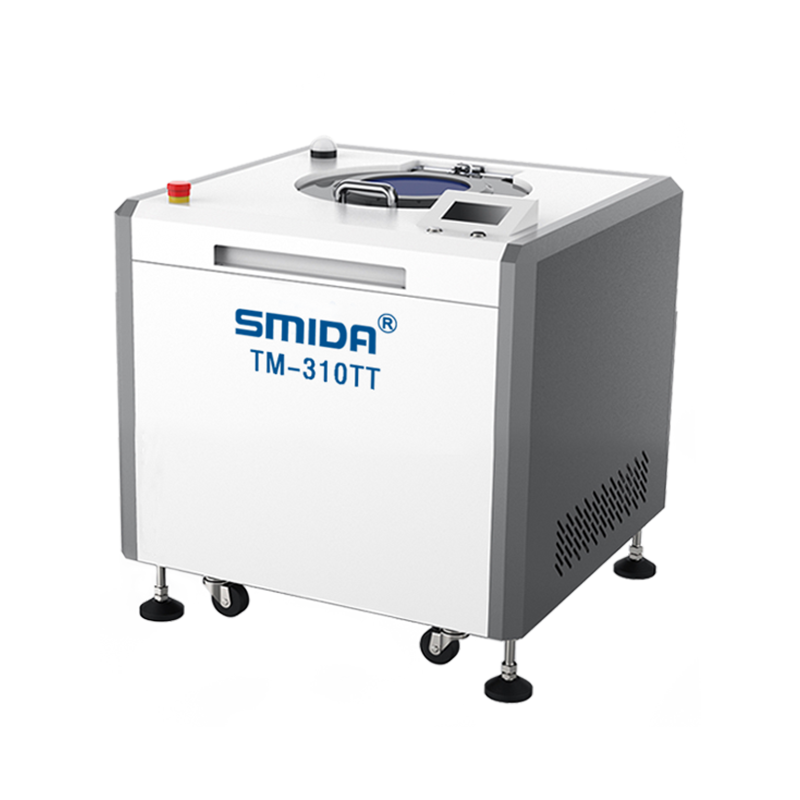
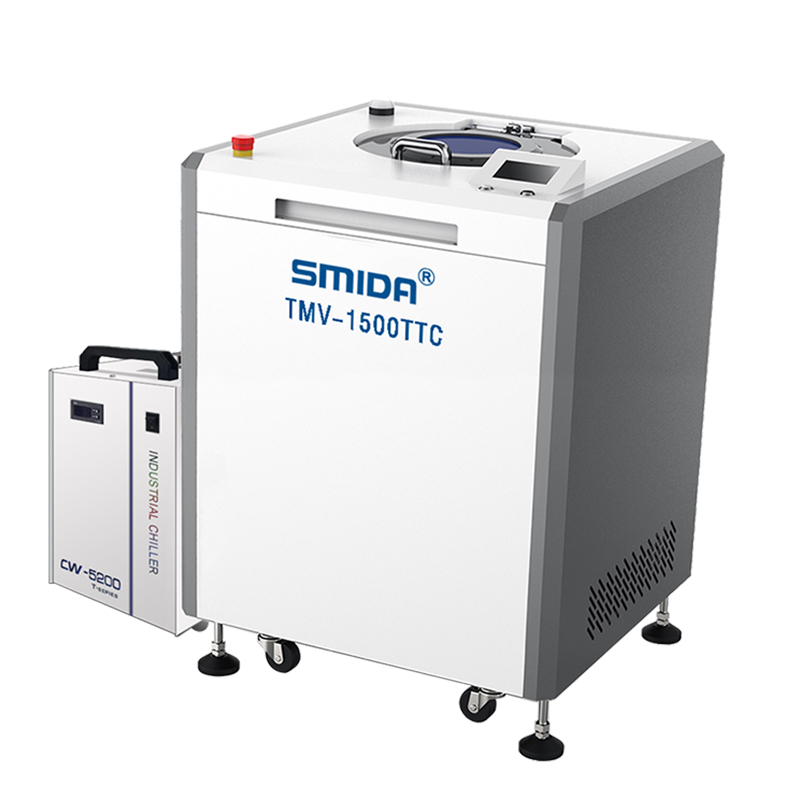
SMIDAのプランетリー遠心混合機は、はんだペーストの品質に影響を与える主要なパラメーターに基づいて設計されています。
- 回転速度制御範囲:200~2000 rpm 回転と公転をそれぞれ独立して調整可能で、微細ピッチ用ペーストから標準ペーストまで、用途に応じた最適な混合条件を設定できます。
- 真空モデル:最低0.2 kPaまで減圧可能 通常の攪拌では除去できない微小気泡を確実に除去します。
- 温度制御型TTCモデル:−15 ℃~25 ℃で温度を維持可能 発熱に敏感なペーストシリーズ向けに最適化されています。
- 密閉された,刃のないカップ 汚染や溶媒の損失がないことを意味します
- 150gの実験装置から100kg以上の生産機械への1つのプラットフォーム 混合容量は1gから100kg+まで
SMIDAは深?? のメーカーで 17年以上経った材料加工で CE,ISO 9001,ISO 14001とISO 45001 認証を受け,40カ国以上で2,000人以上の顧客が信頼しています.
よくあるご質問
印刷する前に溶接パスタを混ぜる必要があるのか?
溶接粉が沈着したり 空気が折りたたみたりすると,同化や脱ガスせずに印刷すると,その欠陥が直接接頭部に移動します
溶接パスタの速度と時間がどれくらいですか?
共通の出発点は1〜3分間にわたって1000〜2000rpmで,空隙が問題である場合は真空です.
パスタの供給業者と確認して 鍵をかけて
惑星式遠心混合機は、満杯のはんだペースト容器を処理できますか?
はい。
SMIDAの機器は、150gの実験室用サンプルから100kg以上の量産バッチまで、密閉カップをそのまま使用します。そのため、あらゆるスケールで同一プロセスが再現可能です。
混合によってはんだ粉末が損傷しますか?
いいえ。混合はブレードを用いず、せん断力も穏やかで均一なため、粉末の粒子径および形状分布が維持されます。
結論から言うと
はんだペーストの混合・脱泡は、SMT製品の歩留まりを左右する「見えないスイッチ」です。
このスイッチを正しく作動させれば、リフロー炉の温度プロファイルに手を加える前に、ショート、ブリッジ、ボイドが大幅に低減します。
歩留まりをめぐる競争では、こうした「見えないスイッチ」こそが勝敗を分ける鍵となることが多いのです。
ぜひ、ご自身のはんだペーストでご確認ください。
はんだペーストのサンプルをSMIDAラボへお送りください。混合・脱泡テストを無料で実施いたします。
当社がお客様の材料を実際に処理し、処理前後のボイドデータをご返送いたします。さらに、150gの実験室用機器から産業用大容量機器まで、最適な機種を提案いたします(ご購入前の無料サービスです)。

 最新ニュース