EN

Смешивание и дегазация паяльной пасты: полное руководство по процессу SMT для получения безвоздушного оплавления
Большинство линий SMT контролируют хранение и прогрев, а затем перемешивают пасту вручную. Линии, обеспечивающие высокий выход годных изделий, рассматривают смешивание и дегазацию как строго регламентированный технологический этап.
Смешивание и дегазация паяльной пасты: как планетарный центрифужный смеситель повторно суспендирует порошок припоя, удаляет захваченный воздух и предотвращает образование пустот перед трафаретной печатью.
Смешивание и дегазация паяльной пасты — это процесс повторного суспендирования осевшего паяльного порошка и удаления захваченного воздуха перед трафаретной печатью.
Паяльная паста является основным вспомогательным материалом при поверхностном монтаже, и её состояние определяет качество печати и выход годных изделий на стадии оплавления.
Многие предприятия тщательно соблюдают режимы хранения и прогрева, но полностью пропускают этап смешивания — либо перемешивают пасту вручную и считают задачу выполненной.
Именно этот пробел становится причиной пропусков, мостиков и пор.
Что происходит при неправильном смешивании паяльной пасты
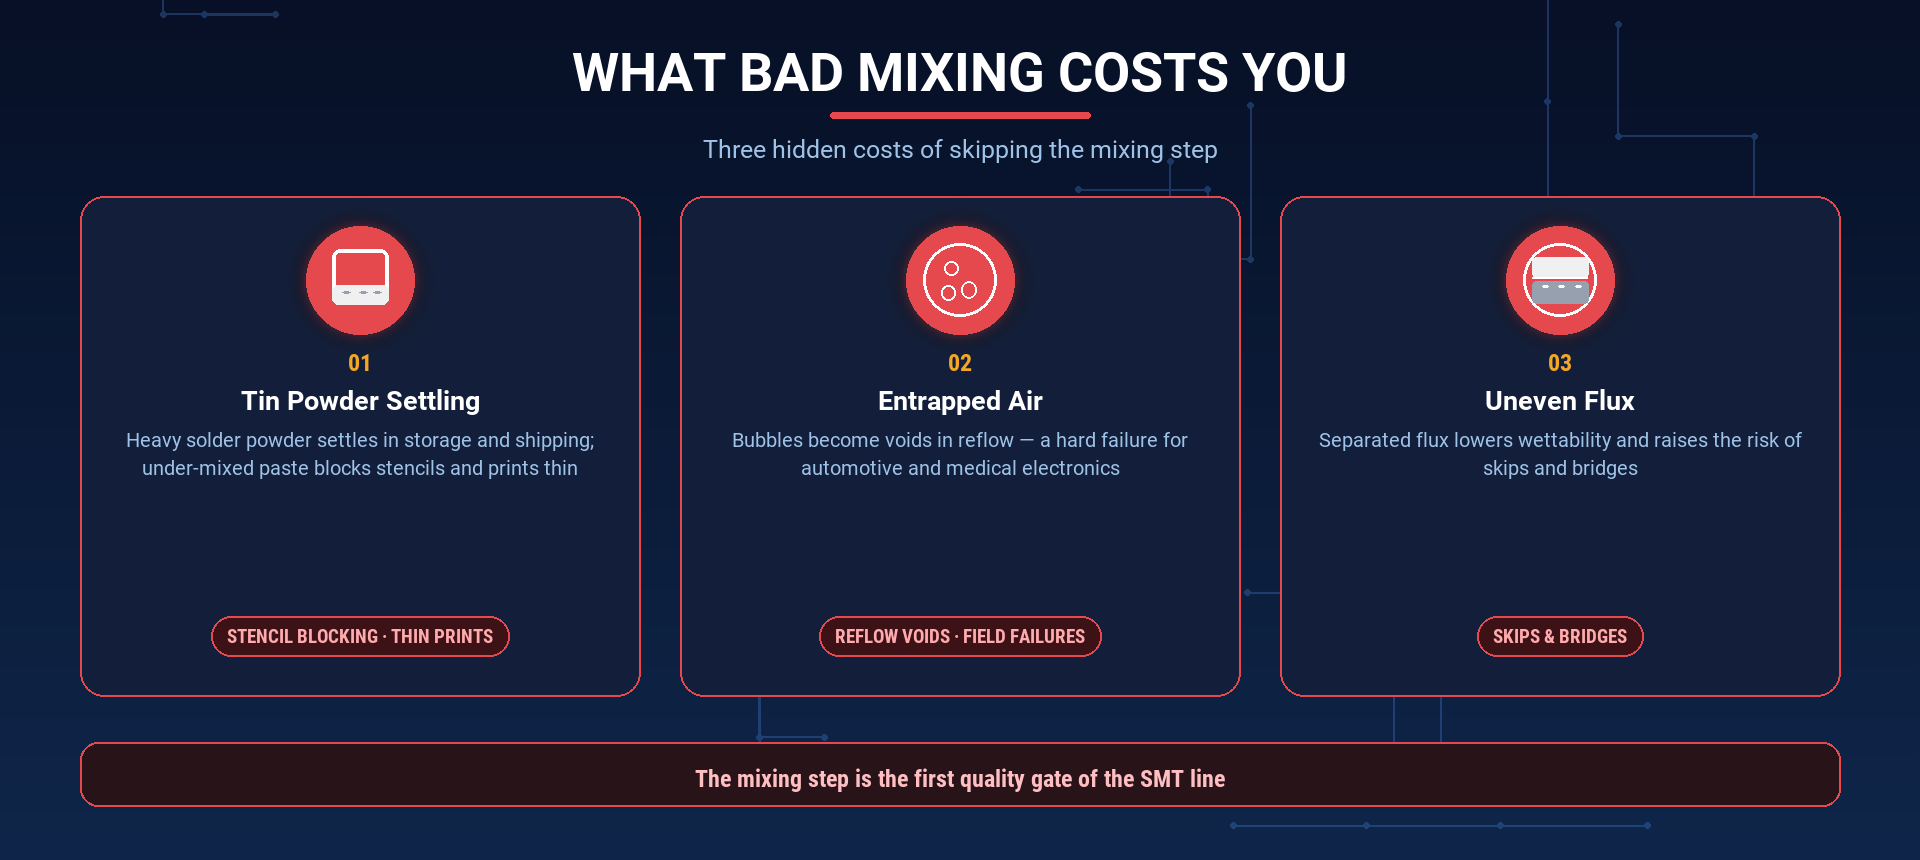
Три типа отказов напрямую связаны с недостаточным смешиванием:
-
Осядание и агломерация порошка олова.
Порошок припоя плотный, поэтому он оседает и комкуется при хранении и транспортировке.
Если пасту наносят на трафарет без предварительного тщательного перемешивания, происходит засорение трафарета, отпечатки получаются слишком тонкими, а паяные соединения — недостаточно заполненными. -
Захваченный воздух.
Воздух, попавший в пасту при замешивании, образует пустоты во время процесса оплавления.
Пустоты снижают прочность и надёжность соединений — это критический отказ для автомобильной электроники, медицинской электроники и других изделий высокой надёжности, где допустимый процент пустот прописан в технических требованиях. -
Неравномерное распределение флюса.
Когда флюс отделяется от порошка припоя, ухудшается смачиваемость.
Увеличивается количество пропущенных паяных соединений, мостиков и переделок на линии.
Ни одна из этих проблем не выявляется при быстрой визуальной проверке банки.
Они проявляются позже — в отчёте автоматической оптической инспекции (AOI), при подсчёте пустот на рентгеновских снимках и в полевых отказах.
Рекомендуемый рабочий процесс обращения с паяльной пастой
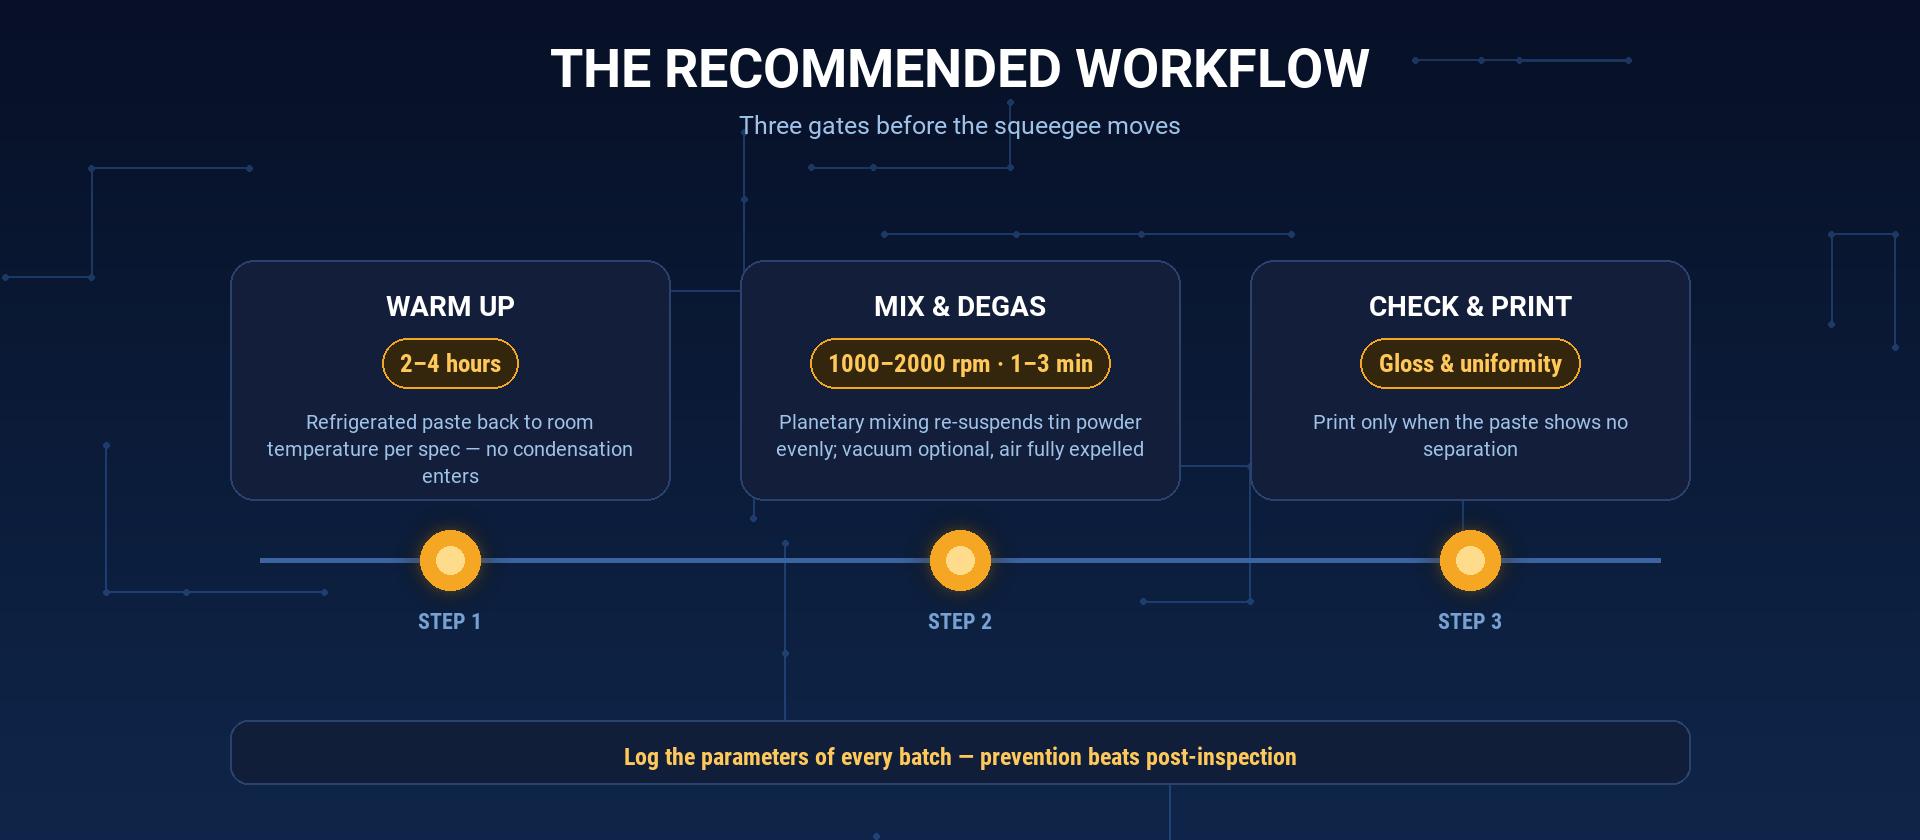
Повторяемый процесс состоит из трёх этапов:
-
Прогрев.
Доставьте охлаждённую пасту до комнатной температуры в соответствии со спецификацией производителя — обычно от 2 до 4 часов — чтобы предотвратить образование конденсата в пасте. -
Перемешивание и дегазация.
Проведите пасту на планетарном центрифужном миксере.
В качестве ориентировочного режима: 1000–2000 об/мин в течение 1–3 минут; применение вакуума — по желанию.
Паяльный порошок равномерно вновь суспендируется, а захваченный воздух удаляется за один цикл. -
Осмотра.
Проверьте блеск и однородность пасты.
Загружайте пасту в принтер только тогда, когда отсутствуют признаки расслоения или потери блеска.
Регистрация параметров каждой партии превращает этот рабочий процесс из привычки в стандартную операционную процедуру.
Почему центробежное перемешивание эффективнее ручного перемешивания паяльной пасты
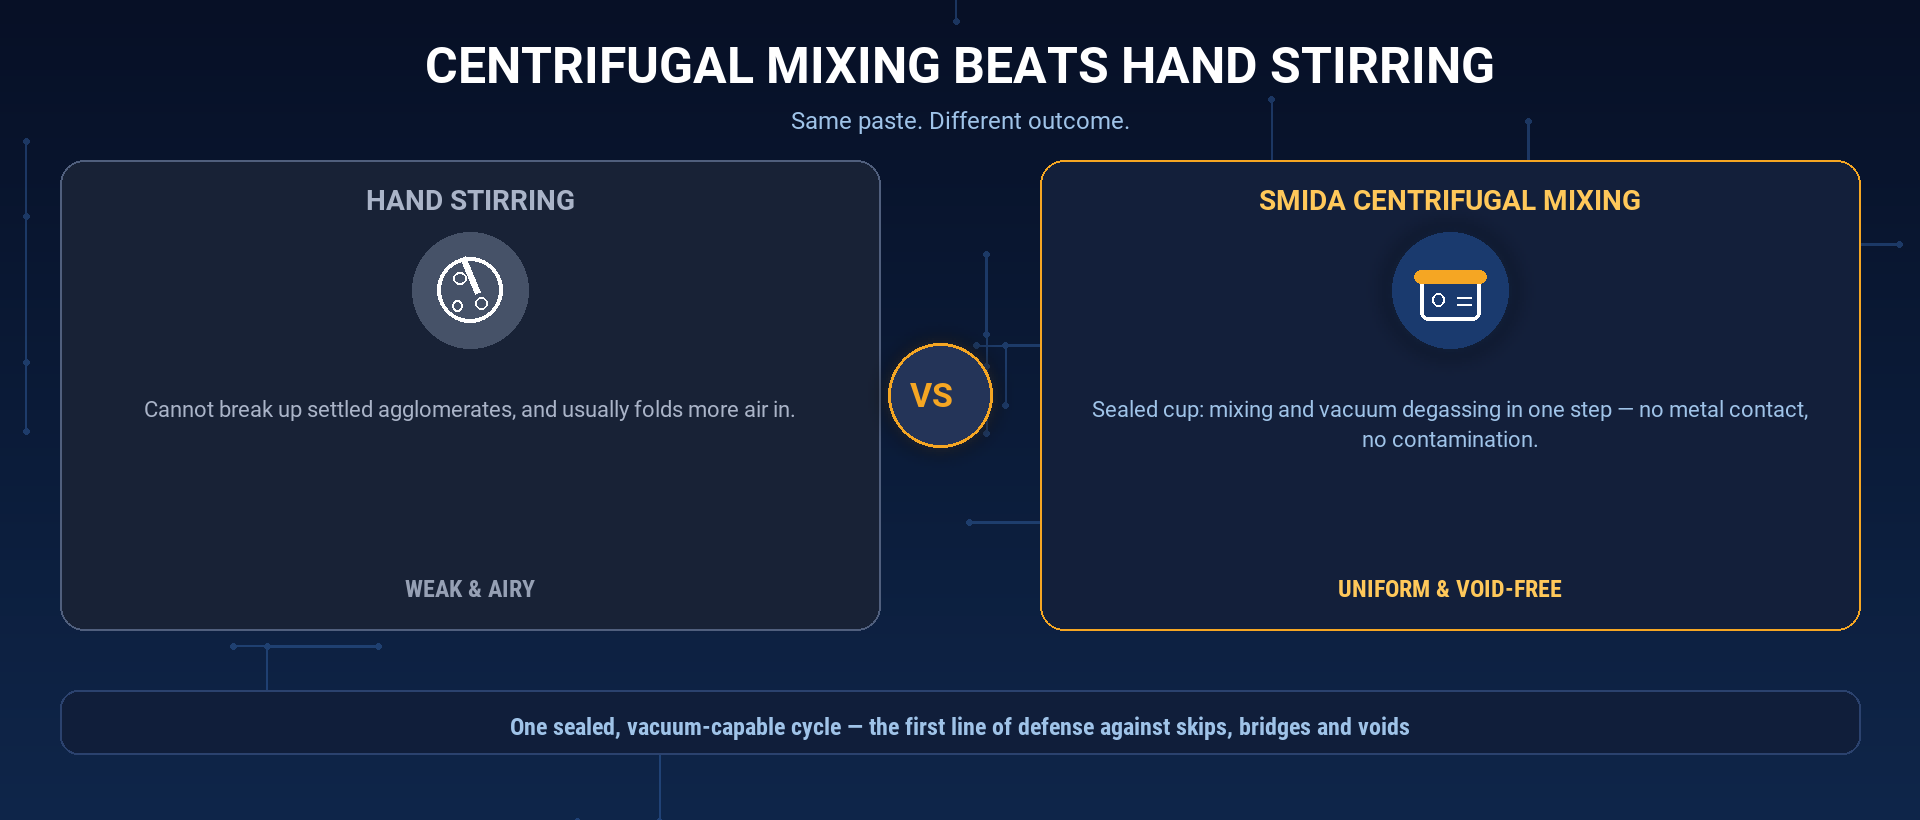
Ручное перемешивание и простые пропеллерные мешалки не способны разрушить осевшие агломераты паяльной пасты — самые плотные частицы просто остаются на дне, а перемешивание сверху вводит воздух в пасту, создавая именно те пузырьки, от которых вы пытаетесь избавиться.
Планетарная центробежная мешалка работает по-другому.
Запечатанный стакан вращается одновременно по двум осям: вращение вокруг центральной оси за счёт центробежной силы возвращает тяжёлый порошок припоя в равномерную суспензию, а вращение вокруг собственной оси разрушает оставшиеся агломераты срезающим действием.
Поскольку стакан запечатан, дополнительная вакуумная дегазация удаляет воздух на том же этапе — без дополнительного оборудования, без контакта с окружающей средой и без риска загрязнения.
И поскольку никакие металлические лопасти не соприкасаются с пастой, исключается риск попадания металлических частиц в материал.
Почему пустоты приобретают всё большее значение
Процент пустот более не является показателем «желательно иметь».
Автомобильная электроника предъявляет строгие требования к допустимому объёму пустот, поскольку одна пустота под силовым компонентом может привести к тепловому отказу, а медицинские устройства не допускают ни единого ненадёжного соединения.
Поскольку пустоты образуются из воздуха, содержащегося в пасте, удаление этого воздуха до печати — самая экономичная мера профилактики, значительно более дешёвая, чем рентгеновский контроль и повторная обработка после оплавления.
Как SMIDA поддерживает процесс нанесения паяльной пасты
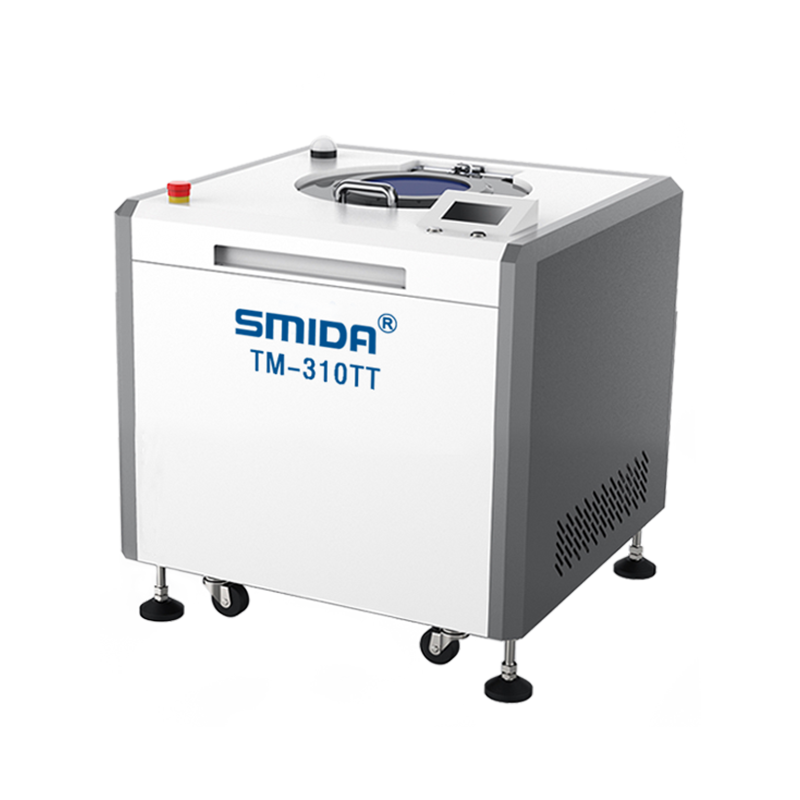
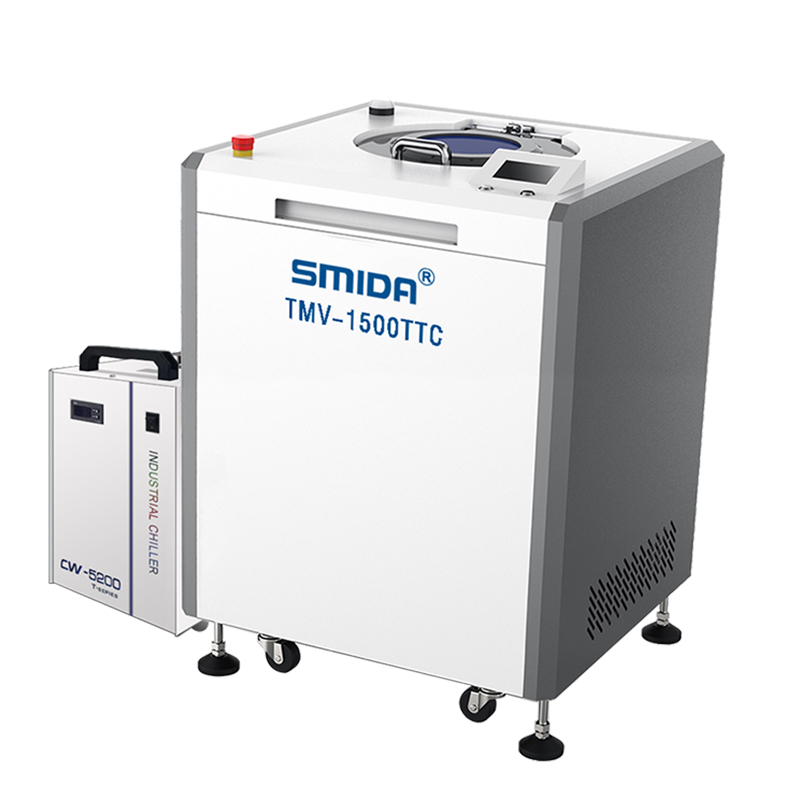
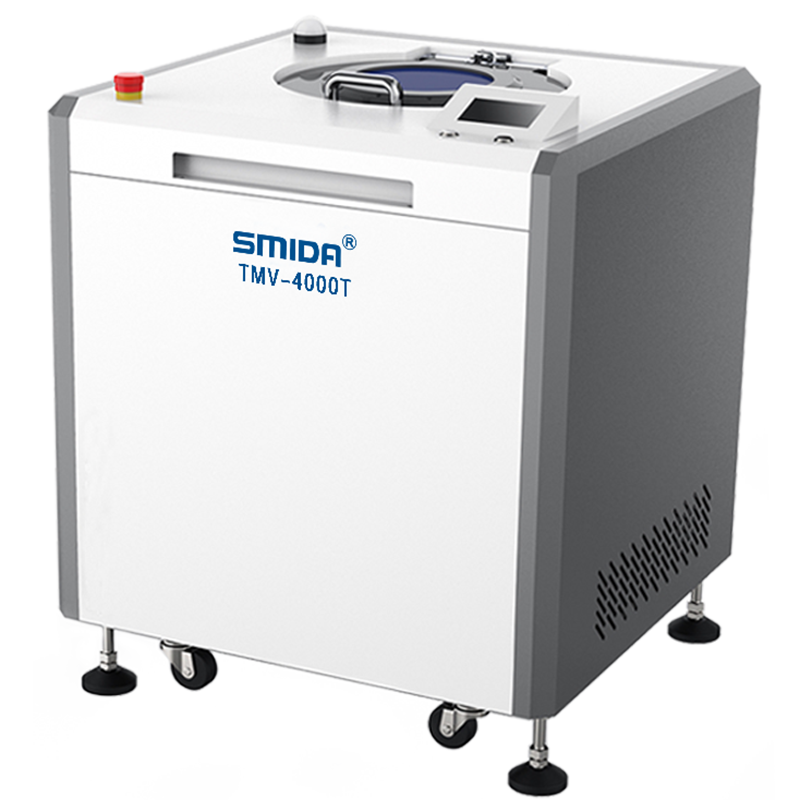
Планетарные центрифужные смесители SMIDA разработаны с учётом параметров, критически важных для паяльной пасты:
- Регулировка скорости от 200 до 2000 об/мин , с независимой настройкой частоты обращения и вращения, что позволяет точно настраивать замес как для тонкопитчевых, так и для стандартных паст;
- Модели с вакуумом до 0,2 кПа , удаляющие микропузырьки, недоступные для обычного перемешивания;
- Модели TTC с термоконтролем в диапазоне от −15 °C до 25 °C , предназначенные для пастовых составов, чувствительных к нагреву;
- Герметичные чашки без лопастей , что исключает загрязнение и потери растворителя;
- Единая платформа — от лабораторных установок на 150 г до промышленных машин мощностью свыше 100 кг , с объёмом смешивания от 1 г до более чем 100 кг.
SMIDA — производитель из Шэньчжэня с опытом работы в области обработки материалов более 17 лет; сертифицирован по стандартам CE, ISO 9001, ISO 14001 и ISO 45001; доверие более чем 2000 клиентов из 40+ стран.
Часто задаваемые вопросы
Действительно ли необходимо перемешивать паяльную пасту перед печатью?
Да — как только порошок припоя оседает или в пасту попадает воздух, печать без гомогенизации и дегазации напрямую переносит эти дефекты в соединения.
Какие скорость и время следует использовать для паяльной пасты?
Типичная отправная точка — 1000–2000 об/мин в течение 1–3 минут; при наличии проблем с образованием пустот рекомендуется применять вакуум.
Уточните оптимальный режим у поставщика вашей пасты и зафиксируйте его.
Может ли планетарный центробежный миксер обрабатывать полную банку паяльной пасты?
- Да, я знаю.
Оборудование SMIDA берёт герметичные стаканы от лабораторных образцов массой 150 г до промышленных партий свыше 100 кг, поэтому один и тот же процесс работает на всех масштабах.
Повреждает ли смешивание порошок припоя?
Нет — смешивание происходит без лопастей, а сдвиговое воздействие мягкое и равномерное, поэтому распределение размеров и формы частиц порошка сохраняется.
Итог
Смешивание и дегазация паяльной пасты — это невидимый переключатель выхода SMT.
Правильно включите его — и количество пропусков, мостиков и пустот снизится ещё до того, как вы зададите профиль рефлоу.
Конкуренция по выходу часто выигрывается именно за счёт таких скрытых переключателей.
Убедитесь сами на своей пасте.
Отправьте образец паяльной пасты в лабораторию SMIDA для бесплатного теста смешивания и дегазации.
Мы обработаем ваш материал, вернём данные о пустотах «до» и «после», а также порекомендуем подходящую модель — от лабораторных установок на 150 г до промышленных машин большой ёмкости — ещё до того, как вы потратите хотя бы один доллар.

 Горячие новости