EN

Mélange et dégazage de pâte à souder : le guide complet du procédé SMT pour un reflow sans vide
La plupart des lignes SMT gèrent le stockage et la montée en température, puis brassent manuellement la pâte. Les lignes qui obtiennent les meilleurs taux de rendement traitent le mélange et le dégazage comme une étape de procédure contrôlée.
Mélange et dégazage de la pâte à souder : comment un mélangeur centrifuge planétaire redisperser la poudre de soudure, éliminer l’air piégé et prévenir les vides avant l’impression au pochoir.
Le mélange et le dégazage de pâte à souder consistent à redisperser la poudre de soudure déposée et à éliminer l’air piégé avant l’impression au pochoir.
La pâte à souder est le matériau auxiliaire fondamental de l’assemblage à montage en surface, et son état détermine la qualité d’impression et le rendement du reflow.
De nombreuses usines font preuve d’une grande rigueur concernant le stockage et la montée en température, mais omettent totalement l’étape de mélange — ou se contentent d’un brassage manuel qu’elles considèrent comme suffisant.
C’est précisément ce manque qui engendre les défauts de dépôt manquant, les ponts et les vides.
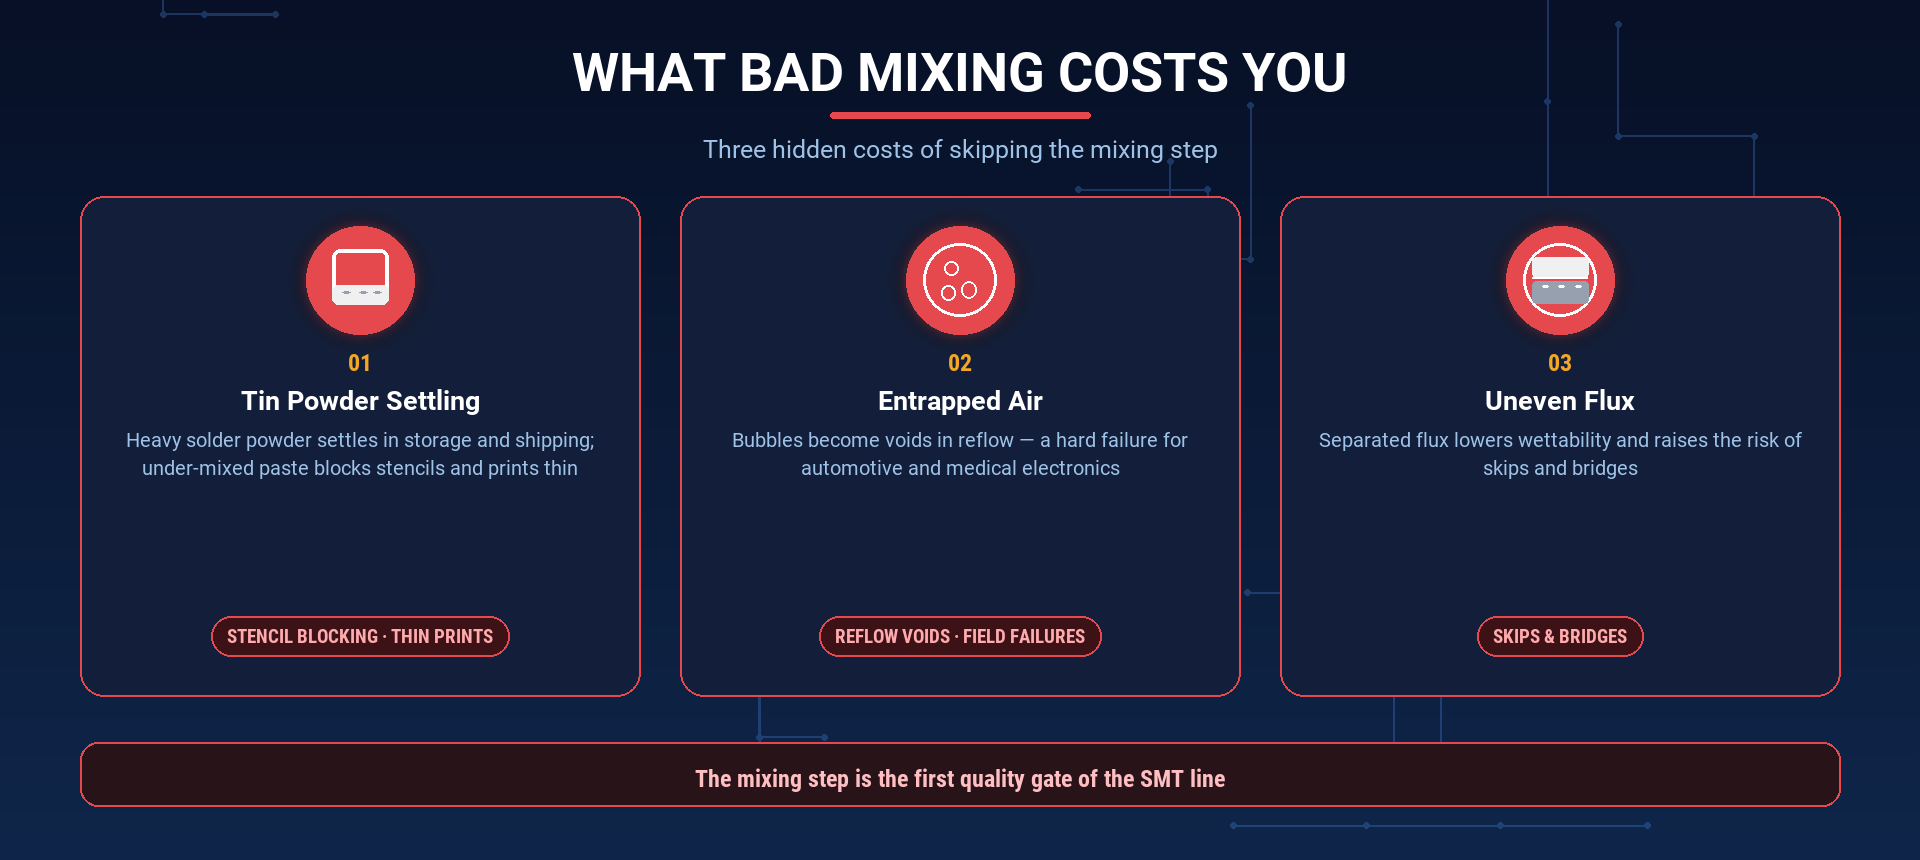
Que se passe-t-il lorsque la pâte à souder n’est pas correctement mélangée ?
Trois modes de défaillance découlent directement d’une étape de mélange insuffisante :
-
Sédimentation et agglomération de la poudre d’étain.
La poudre de soudure est dense, ce qui provoque sa sédimentation et son regroupement pendant le stockage et le transport.
Si la pâte est déposée sans être correctement réhomogénéisée au préalable, le masque se bouche, les dépôts sont trop fins et les joints de soudure manquent de matière. -
Air emprisonné.
L’air incorporé dans la pâte forme des vides pendant la phase de refusion.
Les vides réduisent la résistance mécanique et la fiabilité des joints — une défaillance critique pour les composants électroniques automobiles, les dispositifs électroniques médicaux et autres produits à haute fiabilité, dont le taux de vide figure explicitement dans les spécifications. -
Répartition inégale de la colophane.
Lorsque la colophane se sépare de la poudre de soudure, la mouillabilité diminue.
On observe davantage de défauts de mouillage, plus de courts-circuits entre pistes et une augmentation des opérations de reprise en ligne.
Aucun de ces problèmes n’est détectable lors d’un simple contrôle visuel rapide du pot.
Ils apparaissent ultérieurement — dans le rapport d’inspection optique automatisée (AOI), dans le décompte des vides par radiographie X et lors des défaillances sur site.
Le processus recommandé de manipulation de la pâte à souder
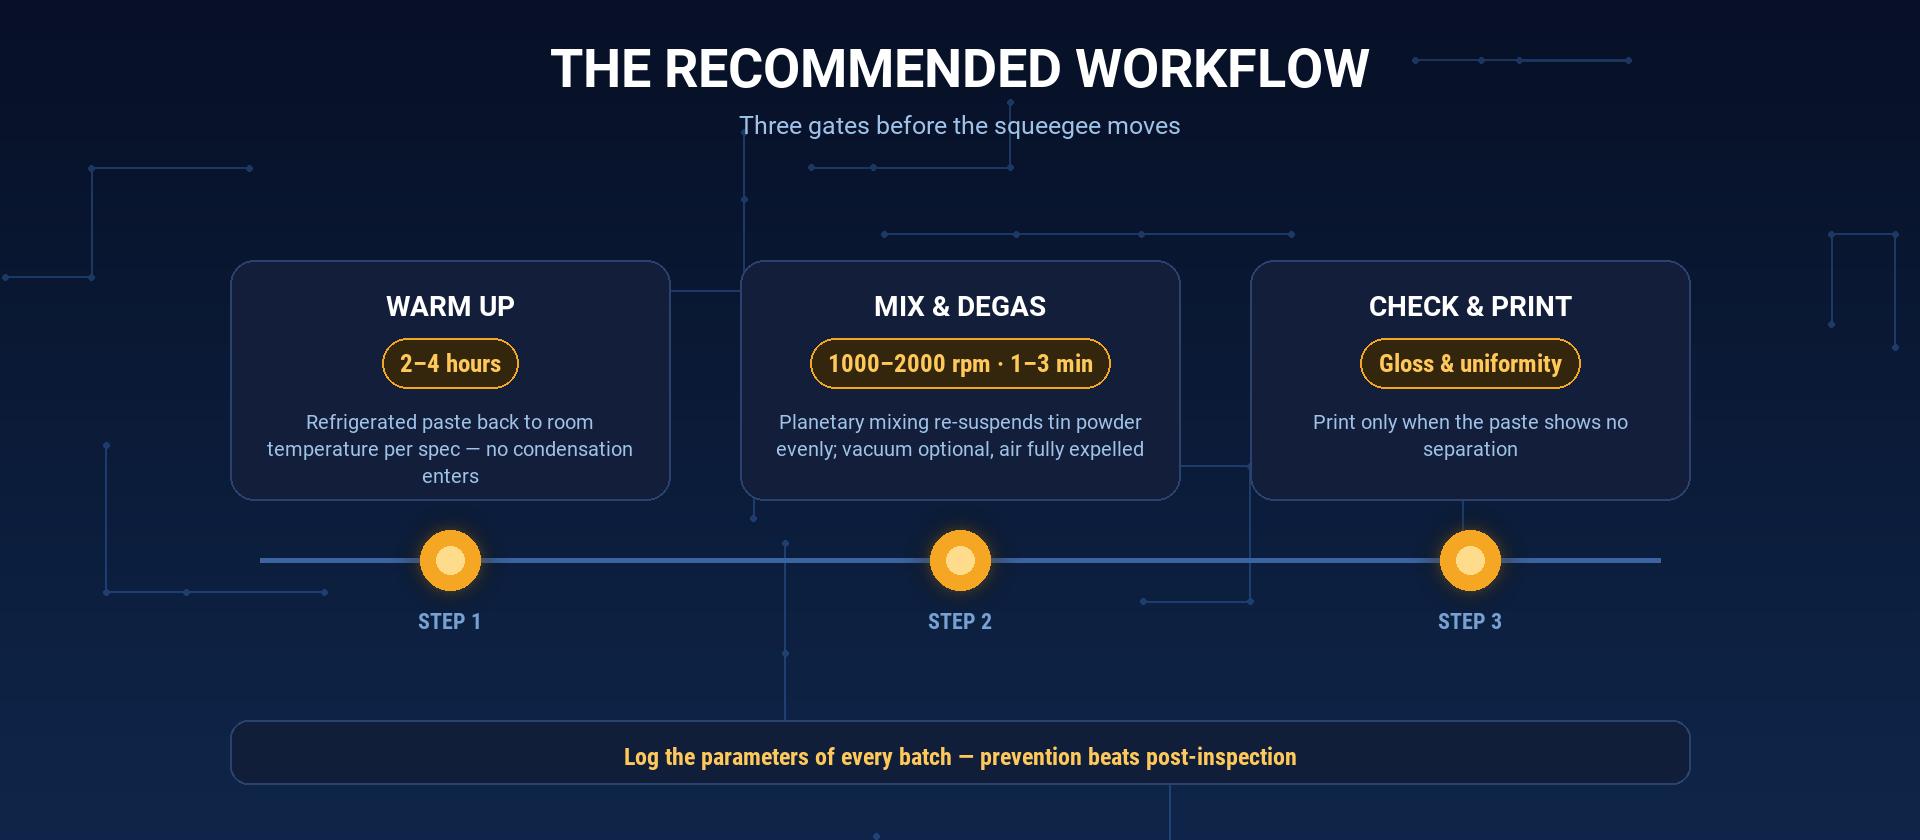
Un processus reproductible comporte trois étapes :
-
Réchauffage.
Porter la pâte réfrigérée à la température ambiante conformément aux spécifications du fabricant — généralement 2 à 4 heures — afin d’éviter toute condensation dans la pâte. -
Mélange et dégazage.
Faire tourner la pâte dans un mélangeur centrifuge planétaire.
À titre indicatif : 1000 à 2000 tr/min pendant 1 à 3 minutes, sous vide facultatif.
La poudre de soudure se resuspend uniformément et l’air piégé est évacué au cours du même cycle. -
Contrôle.
Vérifier le brillant et l’uniformité de la pâte.
Ne charger l’imprimante que lorsque la pâte ne présente aucune séparation ni ternissement.
Enregistrer les paramètres de chaque lot est ce qui transforme ce flux de travail d’une simple habitude en une procédure opératoire standard.
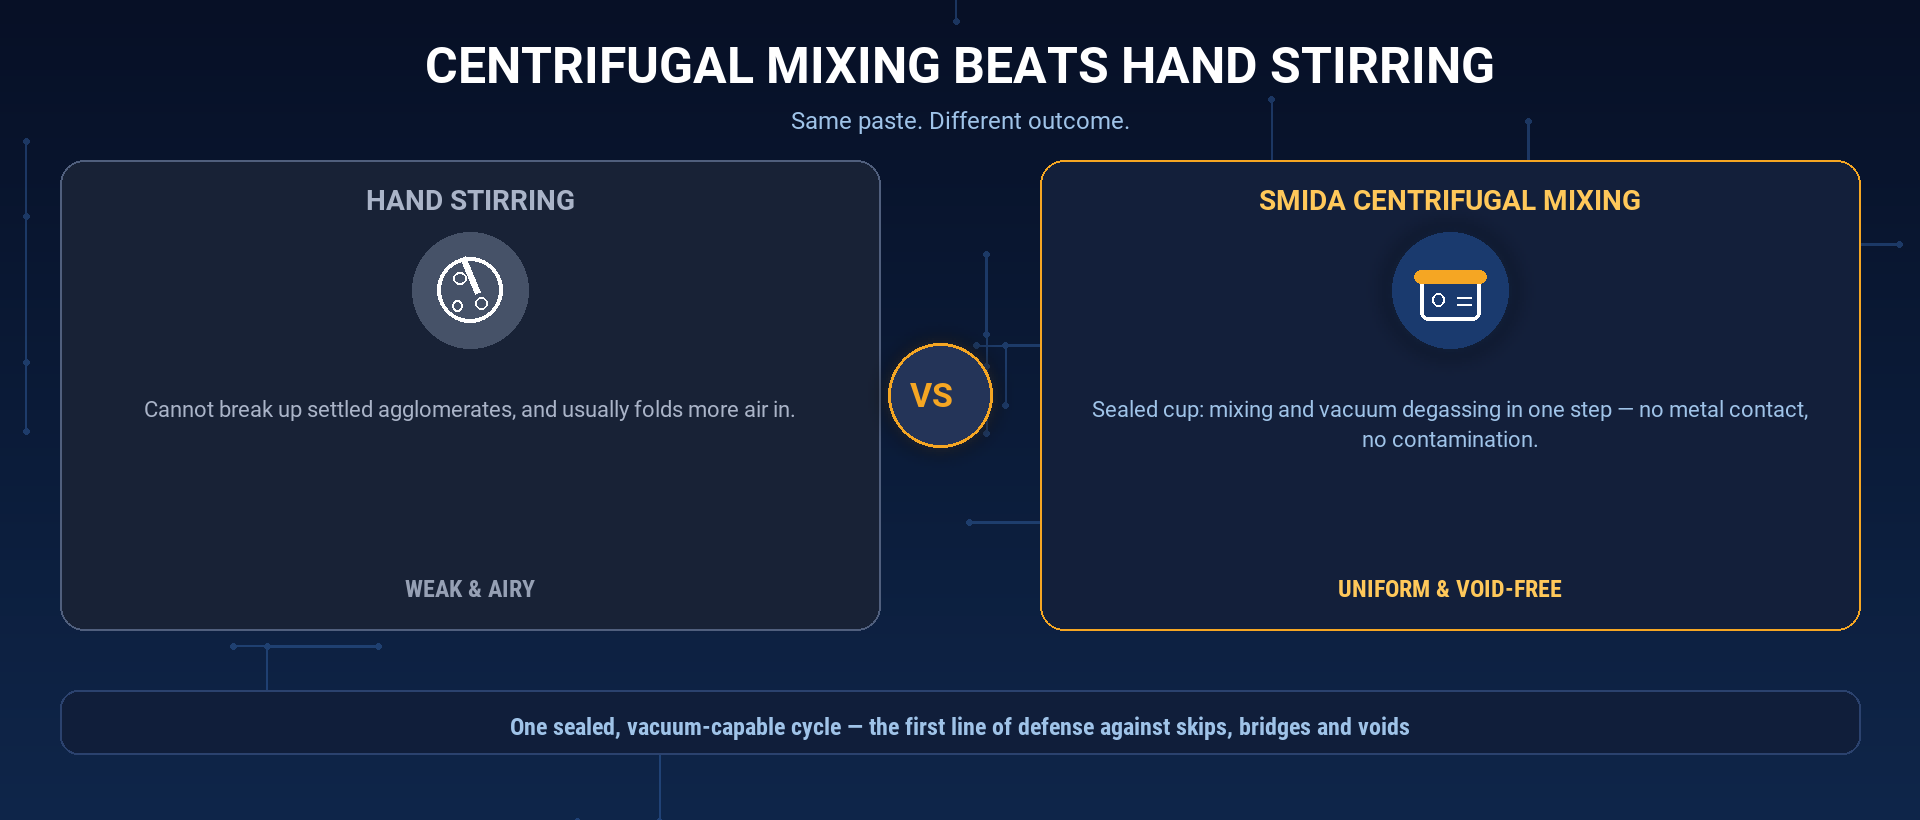
Pourquoi le mélange centrifuge surpasse le mélange manuel pour les pâtes à souder
Le mélange manuel et les agitateurs à hélice simples ne parviennent pas à désagréger les agglomérats de pâte à souder déposés — les particules les plus denses restent simplement au fond — et le mélange depuis le haut incorpore de l’air dans la pâte, ajoutant précisément les bulles que l’on cherche à éliminer.
Un mélangeur planétaire centrifuge fonctionne différemment.
Le récipient étanche tourne simultanément sur deux axes : la révolution ramène la poudre dense de soudure en suspension uniforme grâce à la force centrifuge, tandis que la rotation cisaille tout agglomérat résiduel.
Comme le récipient est étanche, un dégazage sous vide optionnel élimine l’air dans la même étape — aucun équipement supplémentaire, aucune exposition, aucune contamination.
Et comme aucune lame métallique ne touche la pâte, il n’y a aucun risque que des débris métalliques contaminent le matériau.
Pourquoi les vides comptent plus que jamais
Le pourcentage de vides n’est plus une simple métrique « agréable à avoir ».
L’électronique automobile impose des limites strictes en matière de vide, car un seul vide sous un composant de puissance peut provoquer une défaillance thermique, tandis que les dispositifs médicaux n’acceptent aucune liaison intermittente.
Comme les vides proviennent de l’air présent dans la pâte, éliminer cet air avant l’impression constitue la prévention la moins coûteuse disponible — bien moins chère que l’inspection par rayons X et la reprise après refusion.
Comment SMIDA soutient le procédé de pâte à souder
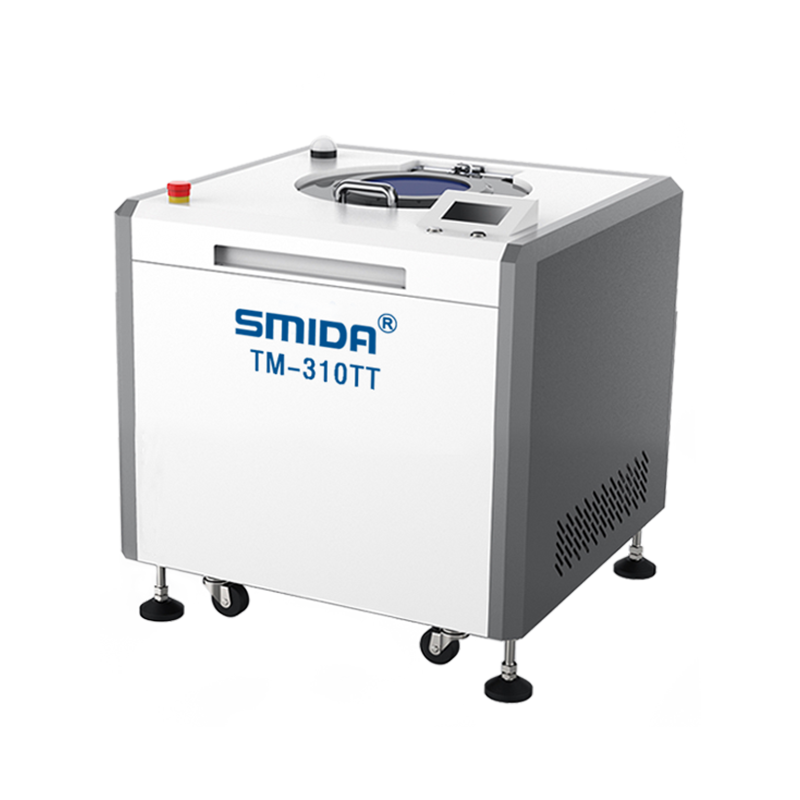
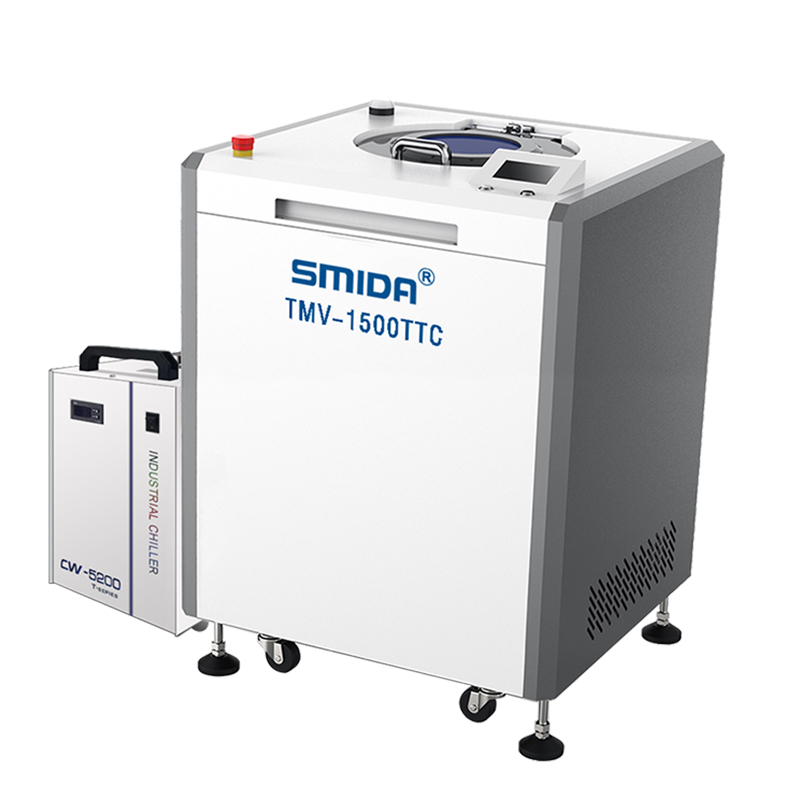
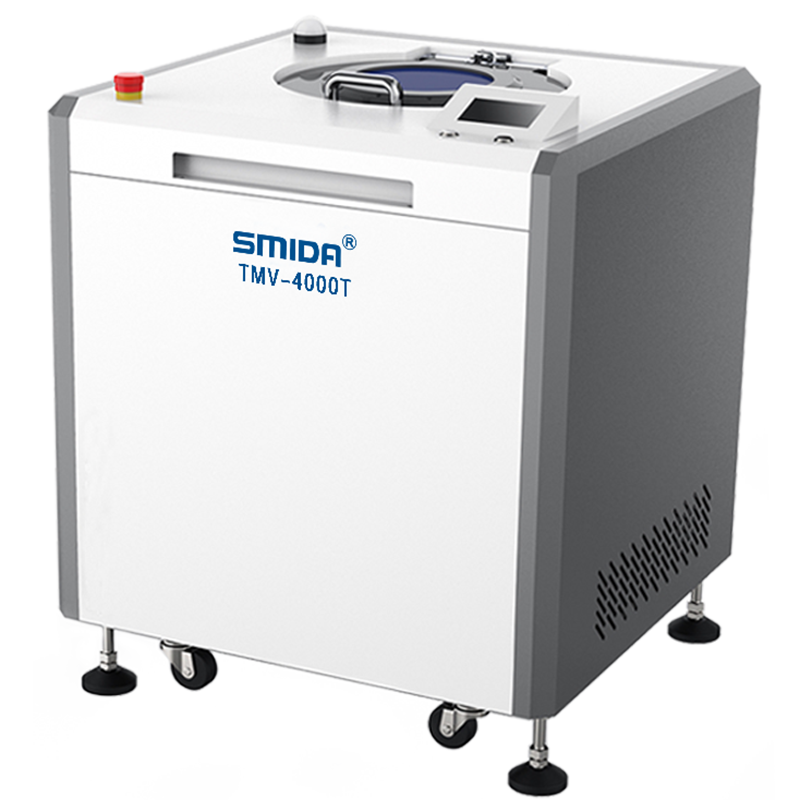
Les malaxeurs centrifuges planétaires SMIDA sont conçus autour des paramètres essentiels pour la pâte à souder :
- Contrôle de vitesse de 200 à 2000 tr/min , avec réglage indépendant de la révolution et de la rotation, afin de pouvoir adapter le mélange aussi bien aux pâtes à pas fin qu’aux pâtes standard ;
- Modèles sous vide jusqu’à 0,2 kPa , éliminant les microbulles inaccessibles à un simple brassage ;
- Modèles à température contrôlée (TTC) maintenus entre –15 °C et 25 °C , destinés aux familles de pâtes sensibles à l’élévation de température ;
- Gobelets étanches sans lame , ce qui signifie aucune contamination et aucune perte de solvant ;
- Une seule plateforme, allant des unités de laboratoire de 150 g aux machines de production de 100 kg ou plus , avec un volume de mélange allant de 1 g à 100 kg ou plus.
SMIDA est un fabricant basé à Shenzhen, spécialisé dans le traitement des matériaux depuis plus de 17 ans ; il est certifié CE, ISO 9001, ISO 14001 et ISO 45001, et fait confiance à plus de 2 000 clients dans plus de 40 pays.
Questions fréquemment posées
Dois-je vraiment mélanger la pâte à souder avant l’impression ?
Oui — dès que la poudre de soudure se tasse ou que de l’air est incorporé, imprimer sans homogénéisation ni dégazage transfère directement ces défauts aux joints.
À quelle vitesse et pendant combien de temps dois-je mélanger la pâte à souder ?
Un point de départ courant est de 1 000 à 2 000 tr/min pendant 1 à 3 minutes, sous vide si les microbulles constituent un problème connu.
Vérifiez cette plage de paramètres avec votre fournisseur de pâte à souder et fixez-la définitivement.
Un mélangeur centrifuge planétaire peut-il traiter un pot entier de pâte à souder ?
Oui.
Les machines SMIDA prennent en charge des récipients hermétiques, allant d’échantillons de laboratoire de 150 g à des lots de production de 100 kg ou plus, de sorte que le même procédé fonctionne à toutes les échelles.
Le mélange endommage-t-il la poudre à souder ?
Non — le mélange s’effectue sans lame et la contrainte de cisaillement est douce et uniforme, ce qui préserve la distribution de la taille et de la forme des particules de poudre.
Le Point Final
Le mélange et le dégazage de la pâte à souder constituent l’interrupteur invisible de la productivité SMT.
Actionnez-le correctement, et les défauts de pont, de saut et de vide disparaissent avant même que vous ne touchiez au profil de refusion.
La concurrence en matière de productivité se joue souvent précisément sur ces interrupteurs cachés.
Voyez-le par vous-même, sur votre propre pâte.
Envoyez un échantillon de pâte à souder au laboratoire SMIDA pour un test gratuit de mélange et de dégazage.
Nous traiterons votre matériau, vous renverrons les données de vide avant/après, et vous recommanderons le modèle adapté — des unités de laboratoire de 150 g aux machines industrielles à grande capacité — avant que vous n’ayez dépensé un seul euro.

 Actualités chaudes