EN

ערבוב ופיזור אוויר מסטיק לחיישנים: מדריך תהליך מלא לקו SMT להדפסה ללא חורים לאחר החימום
רוב קווי ה־SMT מנהלים אחסון וחימום, ואז מערבבים את הסטיק ידנית. הקווים שזוכים בשיעורי הצלחה גבוהים מתייחסים לערבוב ולפיזור האוויר כאל שלב תהליך מבוקר.
ערבוב ודיגוס דבק לוגם: כיצד מערבל צנטריפוגלי פלנטרי מערבב מחדש את אבקת הלוגם, מסיר אוויר נלכד ומונע היווצרות חורים לפני הדפסת הסטנציל.
ערבוב ופיזור אוויר מסטיק לחיישנים הוא תהליך שבו מערבבים מחדש את אבקת הלח שנשקעה, ומסירים את האוויר הנלכד בתוכו לפני הדפסת המסכה.
סטיק לחיישנים הוא החומר המשני המרכזי בהרכבת רכיבים על פני שטח, ומצבו קובע את איכות ההדפסה ואת שיעור ההצלחות בחימום.
מפעלים רבים מתמקדים בקפידות באחסון וחימום, אך מדלגים לחלוטין על שלב הערבוב — או שמערבבים ידנית וסומכים על כך.
הפער הזה הוא בדיוק המקור לדילוגים, חיבורים לא רצויים וחללים.
מה קורה כשסטיק לחיישנים לא מעורבב כראוי
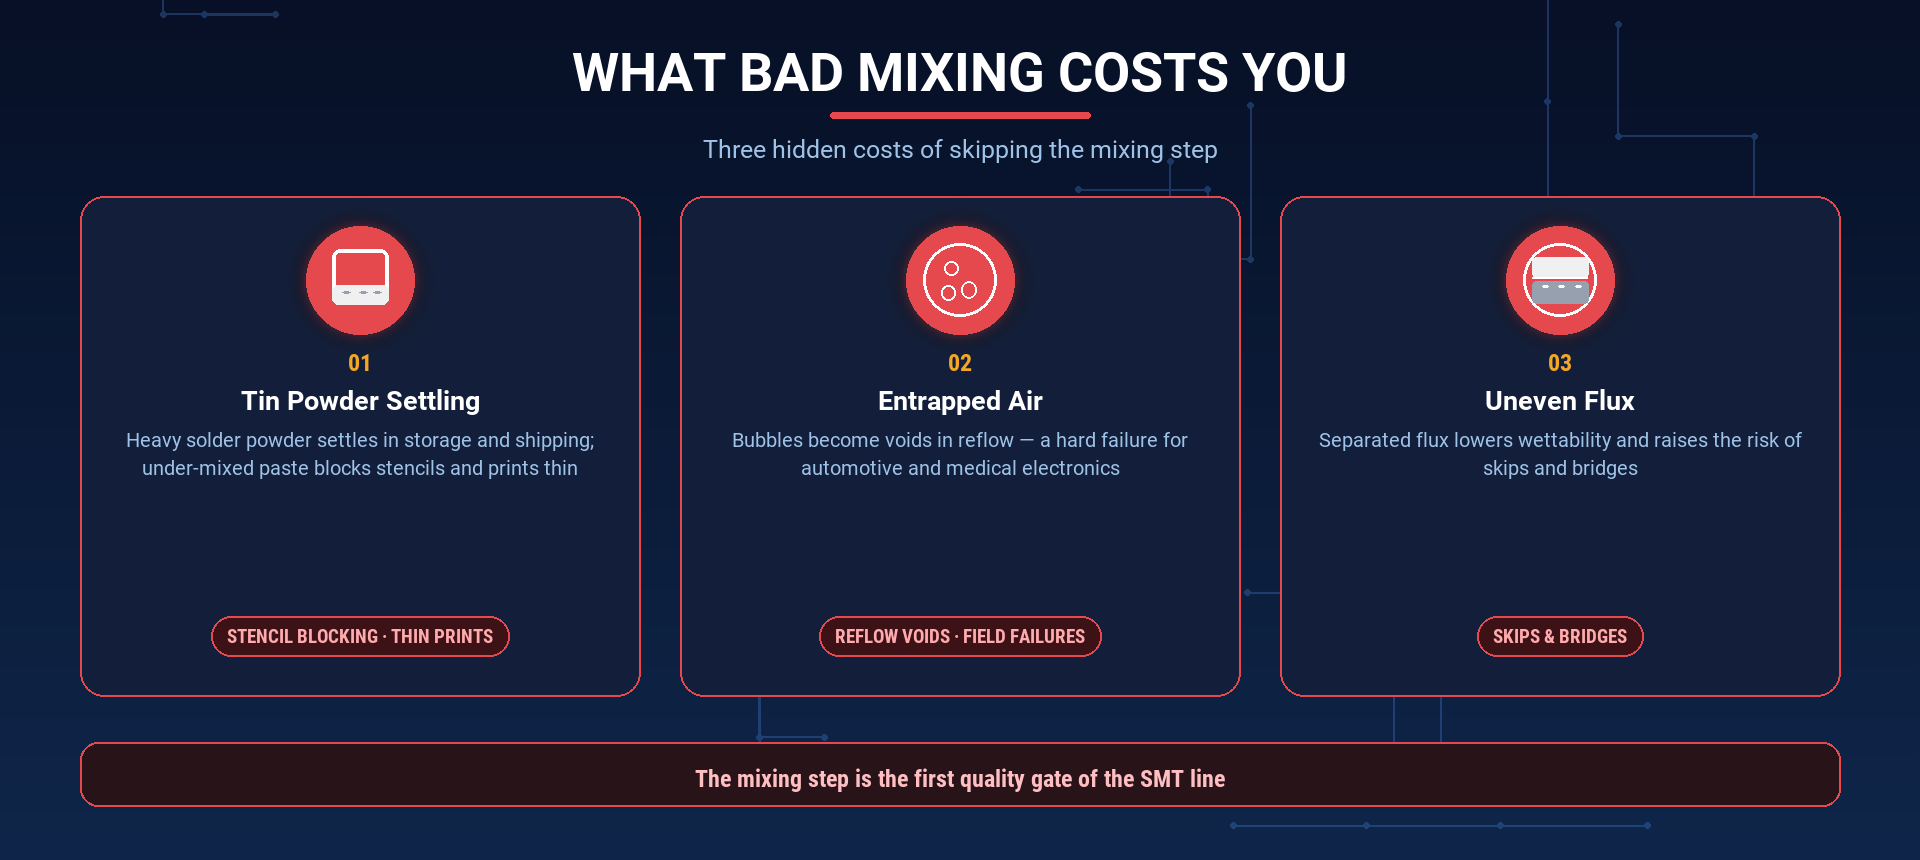
שלושה סוגי כשלים נובעים ישירות משלב ערבוב לקוי:
-
שקיעה וצטברות של אבקת סג'ן.
אבקת הלחיצה צפופה, ולכן היא שוקעת ומצטברת במהלך האחסון וההובלה.
אם המPastה מודפסת ללא השבתה מחדש תקינה, הסנקר מתפקע, הדפוסים יוצאים דקים מדי, והחיבורים הלוחצים נותרות חסרי חומר. -
אוויר לכוד.
אוויר שנכנס לתוך המPastה הופך לחורים בזמן התהליך של ההמסה החוזרת.
חורים מחלישים את חוזק החיבור ואת האמינות שלו — כשל קשה במוצרים אלקטרוניים לרכב, אלקטרוניקה רפואית ופריטים אחרים בעלי אמינות גבוהה, שבהם אחוז החורים מופיע בדרישות הטכניות. -
פיצול לא אחיד של הפלקס.
כאשר הפלקס מתרחק מאבקת הלחיצה, היכולת להרטיב ירדה.
מתקבלים יותר מקרים של דילוג על חיבורי לחיצה, יותר מקרים של חיבורים לא רצויים (Bridging) ומספר רב יותר של עבודות תיקון בשורה.
אף אחד מהמצבים הללו לא מופיע בבדיקה חזותית מהירה של הפקק.
הם מופיעים מאוחר יותר — בדוח ה-AOI, בספירת החורים בצילום באיקס-ראי, ובכישלונות בשטח.
תהליך הטיפול המומלץ באבקת לحام
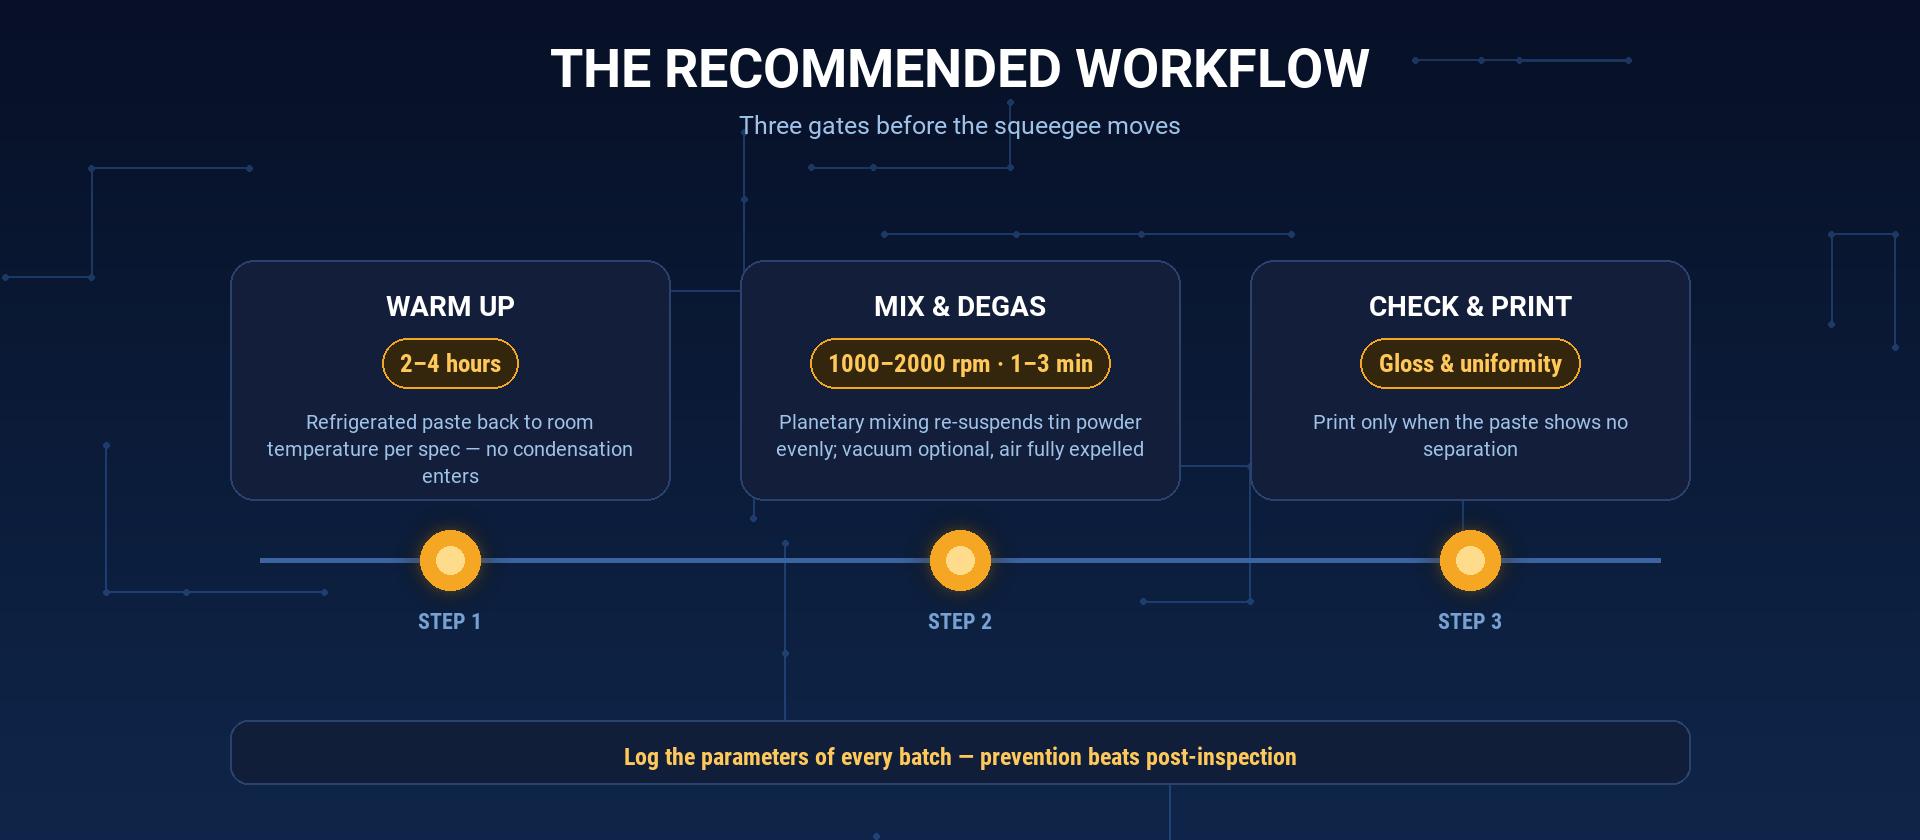
תהליך חוזר כולל שלושה צעדים:
-
חימום.
להביא את אבקת הלحام המאוחסנת במקרר לטמפרטורת החדר בהתאם להנחיות היצרן — בדרך כלל 2–4 שעות — כדי למנוע חדירת קondenציה לאבקה. -
ערבוב ופיחות לחץ.
להפעיל את האבקה במערבל פלנטרי צנטריפוגלי.
כנקודת התחלה מומלצת: 1000–2000 סיבובים לדקה, במשך 1–3 דקות, עם אפשרות להוסיף וואקום.
אבקת הלحام מתפשטת מחדש באופן אחיד והאוויר הנלכד נפלט באותו מחזור. -
בדיקה.
לבדוק את הבהירות והאחידות של האבקה.
לטעון את המדפסת רק כאשר האבקה אינה מראה הפרדה או עירבוב.
הקלדת הפרמטרים של כל מנה הופכת את תהליך העבודה הזה מהרגל לסדרת פעולות סטנדרטית.
למה ערבוב צנטריפוגלי עדיף על ערבוב ידני של משחת לחצנים
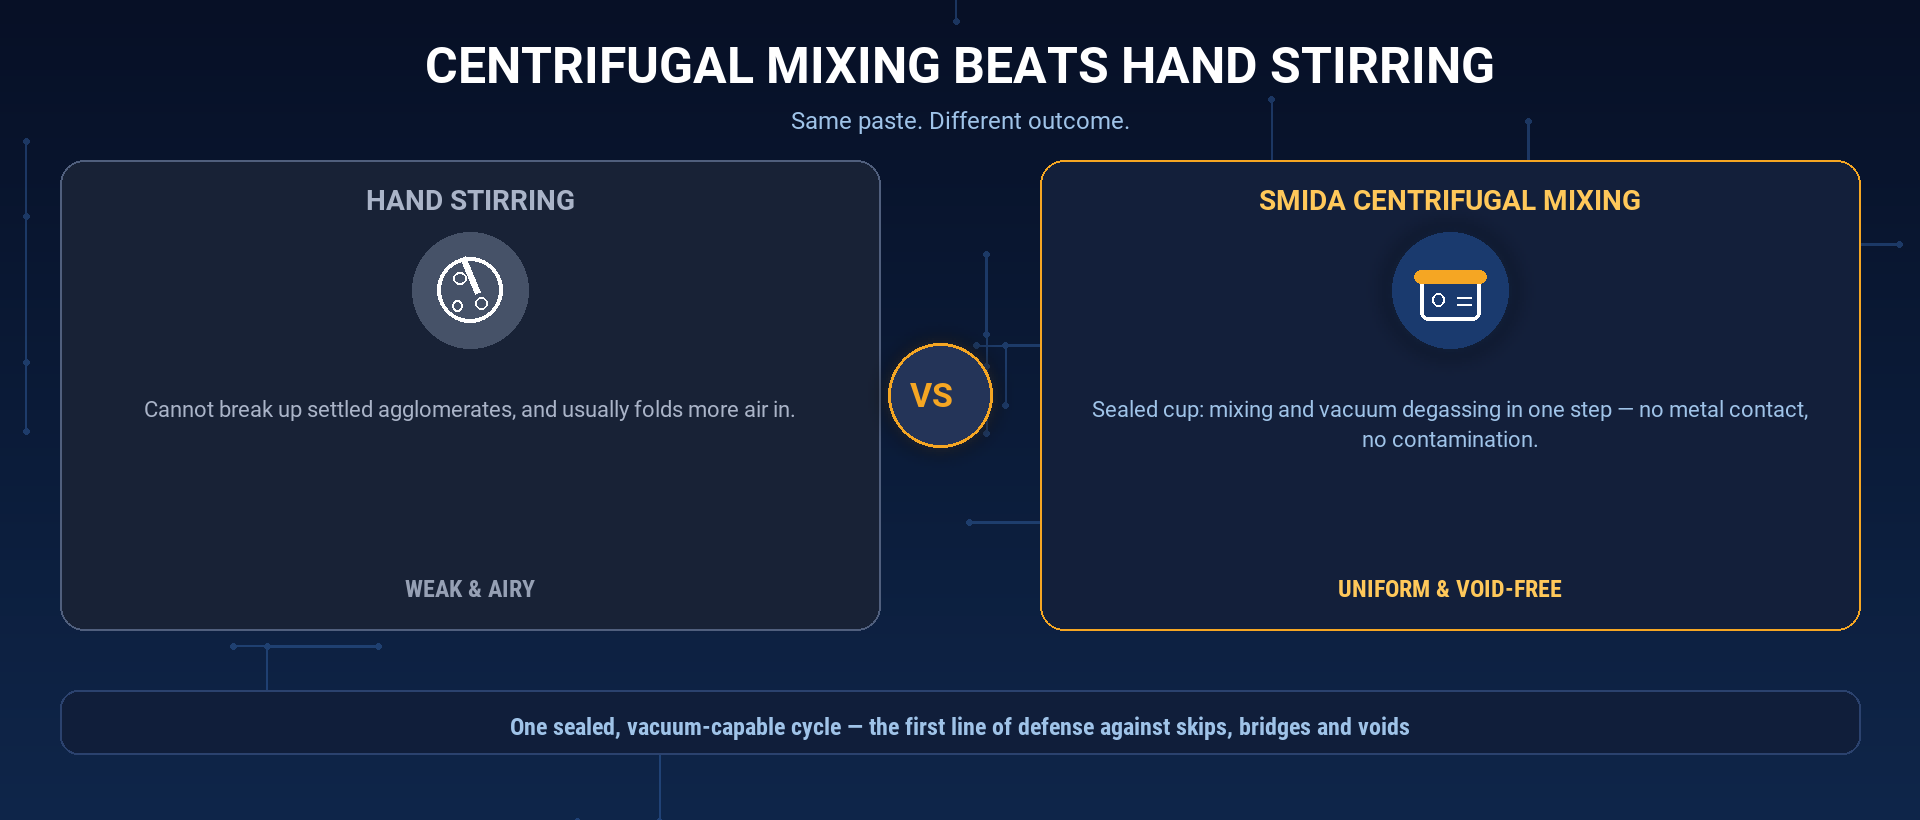
ערבוב ידני ומערבלים פשוטים עם מדחף לא מסוגלים לפצל אגומראציות של לחצנים ששקעו — החלקיקים הצפופים ביותר פשוט נשארים בתחתית — וערבוב מלמעלה מכניס אוויר למשחה, מה שמייצר את הفقירות שברצונכם להסיר.
מערבל צנטריפוגלי פלנטרי עובד באופן שונה.
הכוס המוצמדת מסתובבת על שני צירים בו זמנית: התנועה הקורבית דוחפת את אבקת הלחת הכבדה חזרה לתמיסה אחידה באמצעות כוח צנטריפוגלי, בעוד שהתנועה הסיבובית פועלת על האגומראציות הנותרות.
מכיוון שהכוס מוצמדת, ניתן לבצע דגס וואקום אופציונלי באותה פעולה — ללא ציוד נוסף, ללא חשיפה, ללא זיהום.
ובנוסף, מאחר שאין להבים מתכתיים שנוגעים במשחה, אין סיכון לחדירת שברי מתכת לחומר.
למה פקירות חשובות יותר מבעבר
אחוז הפקירות כבר אינו מדד רצוי בלבד.
האלקטרוניקה האוטומובילית מגדירה מגבלות קשיחות על חורים מכיוון שחור אחד מתחת לרכיב כוח יכול לגרום לכישלון תרמי, ומכשירים רפואיים אינם סובלים מחיבורים לא יציבים.
מכיוון שחורים נוצרים מהאוויר בצירוף הפסטה, הסרת האוויר הזה לפני ההדפסה היא אמצעי המניעה הזול ביותר הזמין — זול בהרבה מאשר בדיקת רנטגן ותיקון חוזר לאחר התכה.
איך SMIDA תומכת בתהליך פסטת הלحام
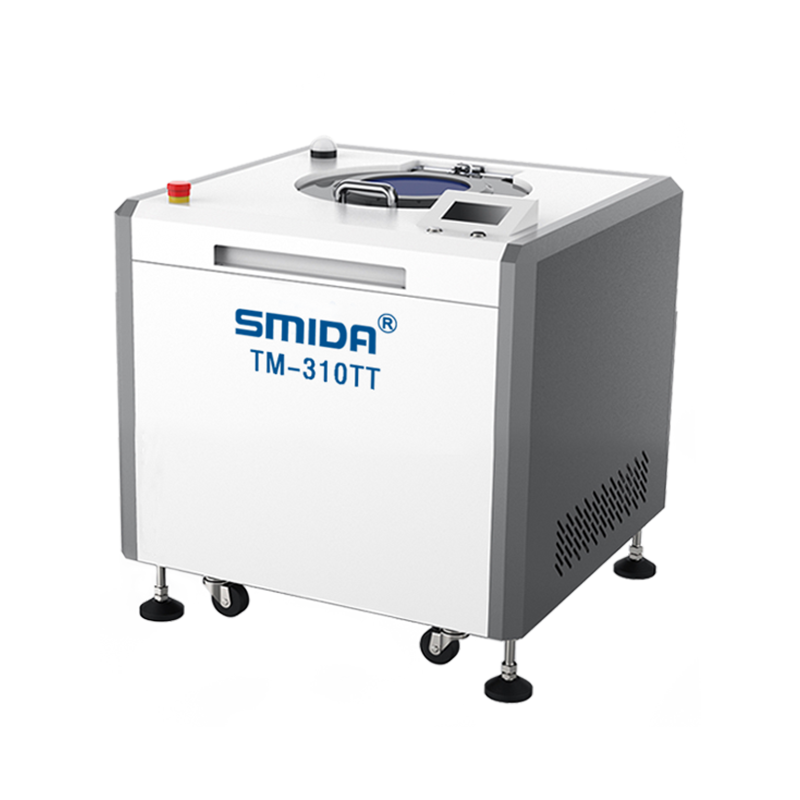
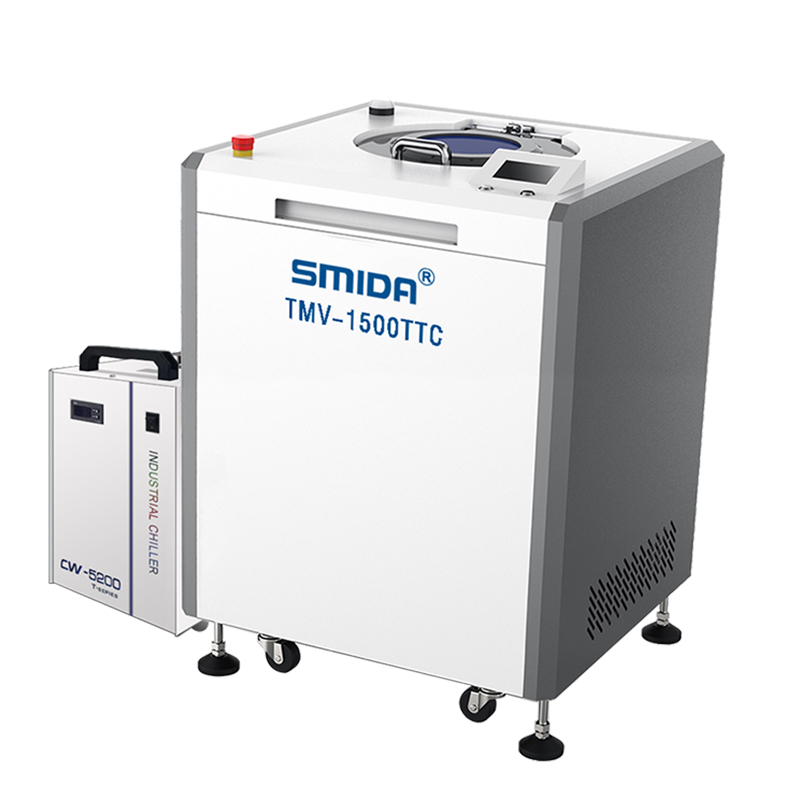
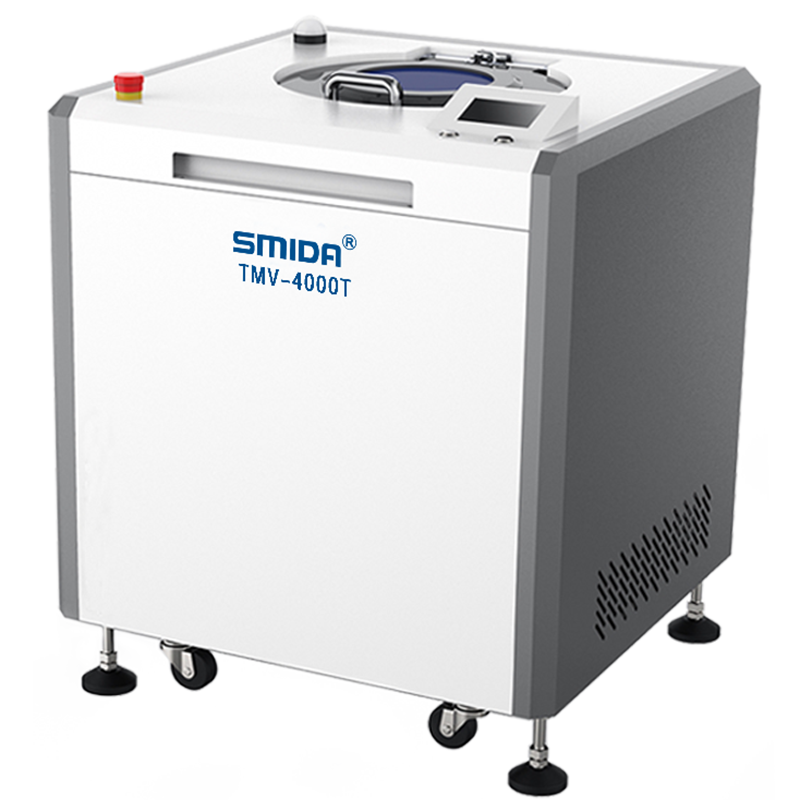
מערבלים פלנטריים של SMIDA בנויים סביב הפרמטרים שחשובים לפסטת הלحام:
- שליטה במהירות מ-200 עד 2000 סל"ד , עם התאמות עצמאיות של מהירות הסיבוב והמהפכה, כך שניתן להתאים את התערובת הן לפסטות למחיצות דקיקות והן לפסטות סטנדרטיות;
- מודלים בריקוי עד 0.2 קילו פסקל , המוסרים пузыירים מיקרוסקופיים שלא ניתן להסירם באמצעות ערבוב רגיל;
- מודלים עם בקרת טמפרטורה (TTC) בתחום של 15- עד 25 מעלות צלזיוס , עבור משפחות פסטה רגישות לעליית חום;
- כוסות אטומות, ללא תריסים , כלומר ללא זיהום ואיבוד ממס.
- פלטפורמה אחת מיחידות מעבדה של 150 גרם ועד למכונות ייצור של 100 ק"ג ומעלה , עם נפח ערבוב של 1 גרם עד 100 ק"ג ומעלה.
SMIDA היא יצרנית משנזהן עם יותר מ-17 שנות ניסיון בעיבוד חומרים, מאושרת על ידי CE, ISO 9001, ISO 14001 ו-ISO 45001, ונתמכת על ידי יותר מ-2,000 לקוחות ב-40 מדינות ומעלה.
שאולות נפוצות
האם באמת חייבים לערבב את דבש הלחיצה לפני ההדפסה?
כן — כאשר אבקת הלחיצה שוקעת או שאויר נלכד בתוך התערובת, ההדפסה ללא הומוגניזציה ובליעת אוויר מעבירה את החסרונות הישירים למפרקים.
באילו מהירות וזמן יש להשתמש לדבש הלחיצה?
נקודת התחלה נפוצה היא 1000–2000 סל"ד במשך 1–3 דקות, עם ריקוי אם ידוע כי נוצרים חורים.
אשרו את המרווח עם ספק הדבש שלכם והקפידו עליו.
האם ערבוב פלנטרי צנטריפוגלי יכול להתמודד עם מיכל שלם של משחת לח solder?
כֵּן.
מכונות SMIDA לוקחות כוסות אטומות מדגימות מעבדה של 150 גרם עד партиות ייצור של 100 ק"ג ומעלה, כך שהתהליך הזה עצמו מתבצע בכל הגדלים.
האם הערבוב פוגע באבקת הלח?
לא — הערבוב מתבצע ללא גלגלים, והחיתוך הוא עדין ואחדני, ולכן התפלגות גודל וצורה של חלקיקי האבקה נשמרת.
סיכום
ערבוב ופיגוע של משחת לח solder הם המפסק הבלתי נראה של היעילות בתהליך SMT.
הפעל אותו כראוי — ותופעות כמו דילוגים, גשרים וריקים יקטנו עוד לפני שתשנה את פרופיל ההמסה.
תחרות בהשגת יעילות גבוהה ניצחת לעיתים קרובות על ידי מפסקים נסתרים בדיוק כאלו.
ראה זאת בעצמך על משחת הלח שלך.
שלח דגימה של משחת לח solder למעבדת SMIDA לבדיקה חינמית של ערבוב ופיגוע.
נריץ את החומר שלך, נחזיר לך נתונים על ריקים לפני ואחרי, ונמליץ על המודל המתאים — מיחידות מעבדה של 150 גרם ועד למכונות תעשייתיות בעלות קיבולת גדולה — עוד לפני שתוציא דולר אחד.

 חדשות חמות