EN

Mieszanie i odgazowywanie pasty lutowniczej: Kompleksowy przewodnik procesu SMT dla bezpustej fazy reflow
Większość linii SMT kontroluje tylko przechowywanie i nagrzewanie pasty, a następnie miesza ją ręcznie. Linie osiągające najwyższe współczynniki wydajności traktują mieszanie i odgazowywanie jako kontrolowany etap procesu.
Mieszanie i odgazowywanie pasty lutowniczej: jak planetarny mieszacz odśrodkowy ponownie zawiesza proszek lutowniczy, usuwa powietrze uwięzione w masie i zapobiega powstawaniu porów przed drukowaniem przez szablon.
Mieszanie i odgazowywanie pasty lutowniczej to proces ponownego zawieszenia osiadłego proszku lutowniczego oraz usuwania powietrza uwięzionego w masie przed drukowaniem przez szablon.
Pasta lutownicza jest kluczowym materiałem pomocniczym w montażu powierzchniowym (SMT), a jej stan decyduje o jakości druku i współczynniku wydajności fazy reflow.
Wiele fabryk bardzo starannie kontroluje przechowywanie i nagrzewanie pasty, ale całkowicie pomija etap mieszania – albo miesza ją ręcznie i uznaje to za wystarczające.
Dokładnie ta luka jest źródłem przerywanych połączeń, mostków lutowniczych i pustek.
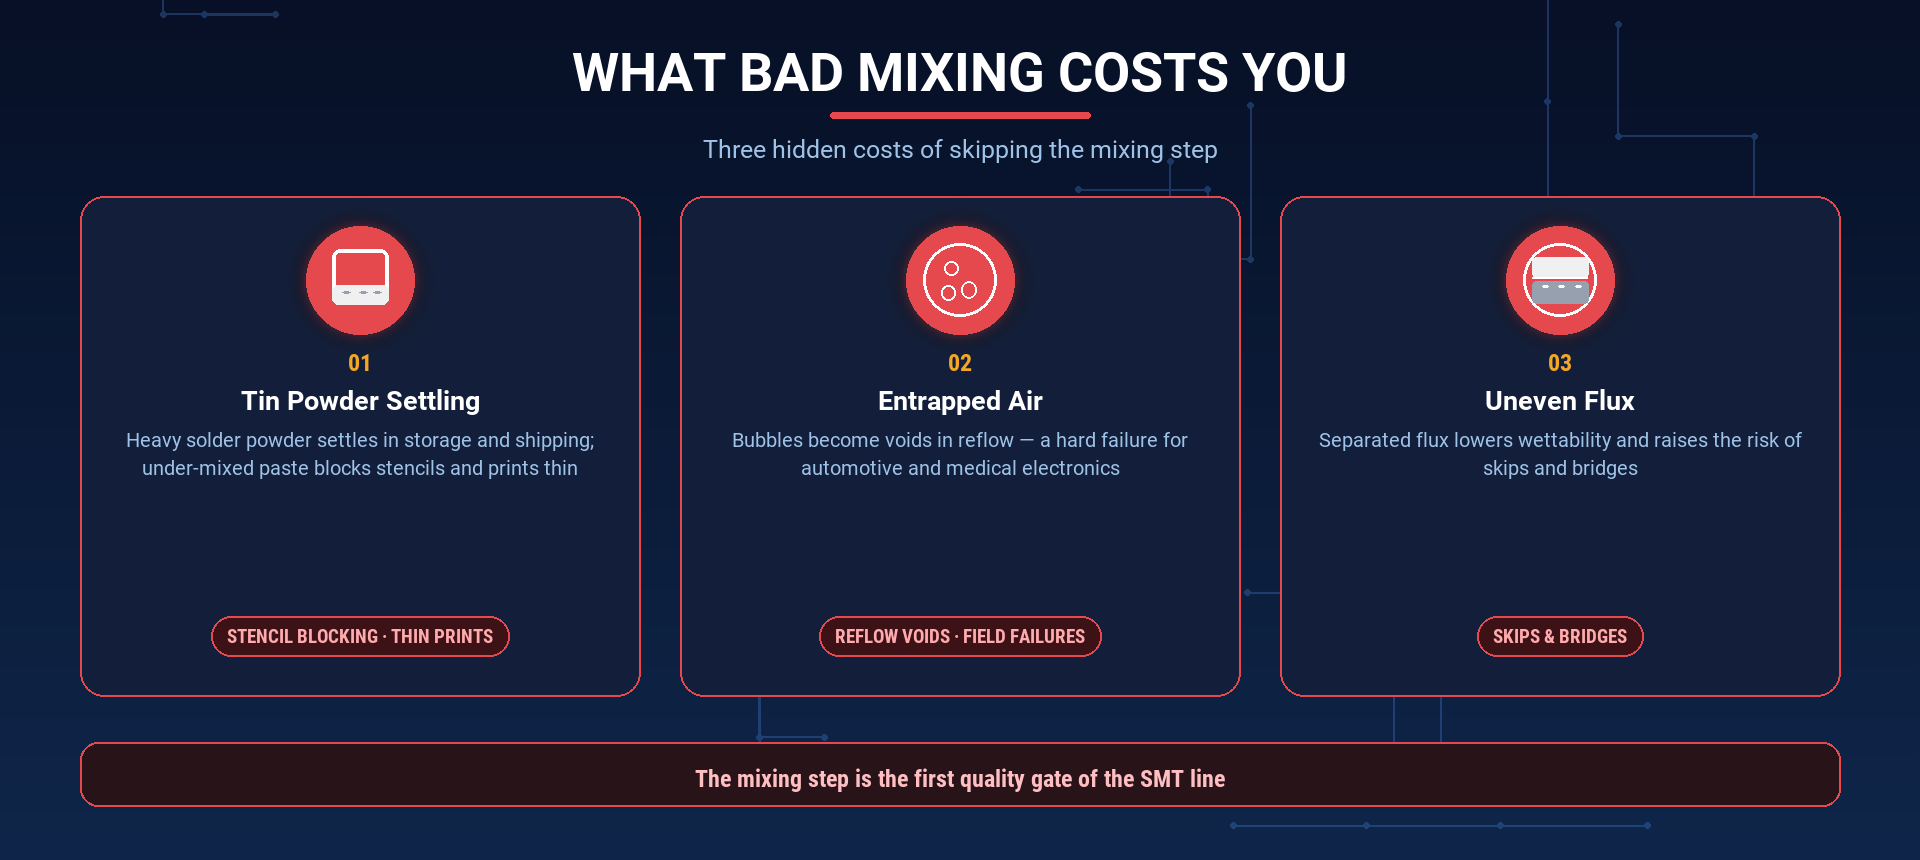
Co się dzieje, gdy pasta lutownicza nie została odpowiednio wymieszana
Trzy rodzaje uszkodzeń można bezpośrednio przypisać do niewłaściwego etapu mieszania:
-
Osadzanie się i aglomeracja proszku cyny.
Proszek lutowniczy jest gęsty, dlatego osadza się i tworzy grudki podczas przechowywania i transportu.
Jeśli pastę nanosi się na szablon bez odpowiedniego ponownego zawieszenia, dochodzi do zatykania otworów szablonu, druki są zbyt cienkie, a połączenia lutownicze pozostają niedołutowane. -
Powietrze zamknięte w materiale.
Powietrze wciągnięte do pasty tworzy puste przestrzenie (voids) podczas procesu reflow.
Puste przestrzenie osłabiają wytrzymałość i niezawodność połączeń — to awaria krytyczna w elektronice motocyklowej, elektronice medycznej oraz innych produktach o wysokiej niezawodności, gdzie procent pustych przestrzeni określony jest w specyfikacji. -
Nierównomierne rozłożenie fluksu.
Gdy fluks oddziela się od proszku lutowniczego, zmniejsza się jego zdolność zwilżania (wettability).
Występuje więcej przypadków pominięcia lutu (skip-soldering), więcej zwarczeń (bridging) oraz więcej konieczności poprawek na linii produkcyjnej.
Żadne z tych zjawisk nie są widoczne przy szybkiej wizualnej kontroli słoika.
Ujawniają się one później — w raporcie AOI, w wynikach badania rentgenowskiego liczby pustych przestrzeni oraz w awariach występujących w warunkach eksploatacji.
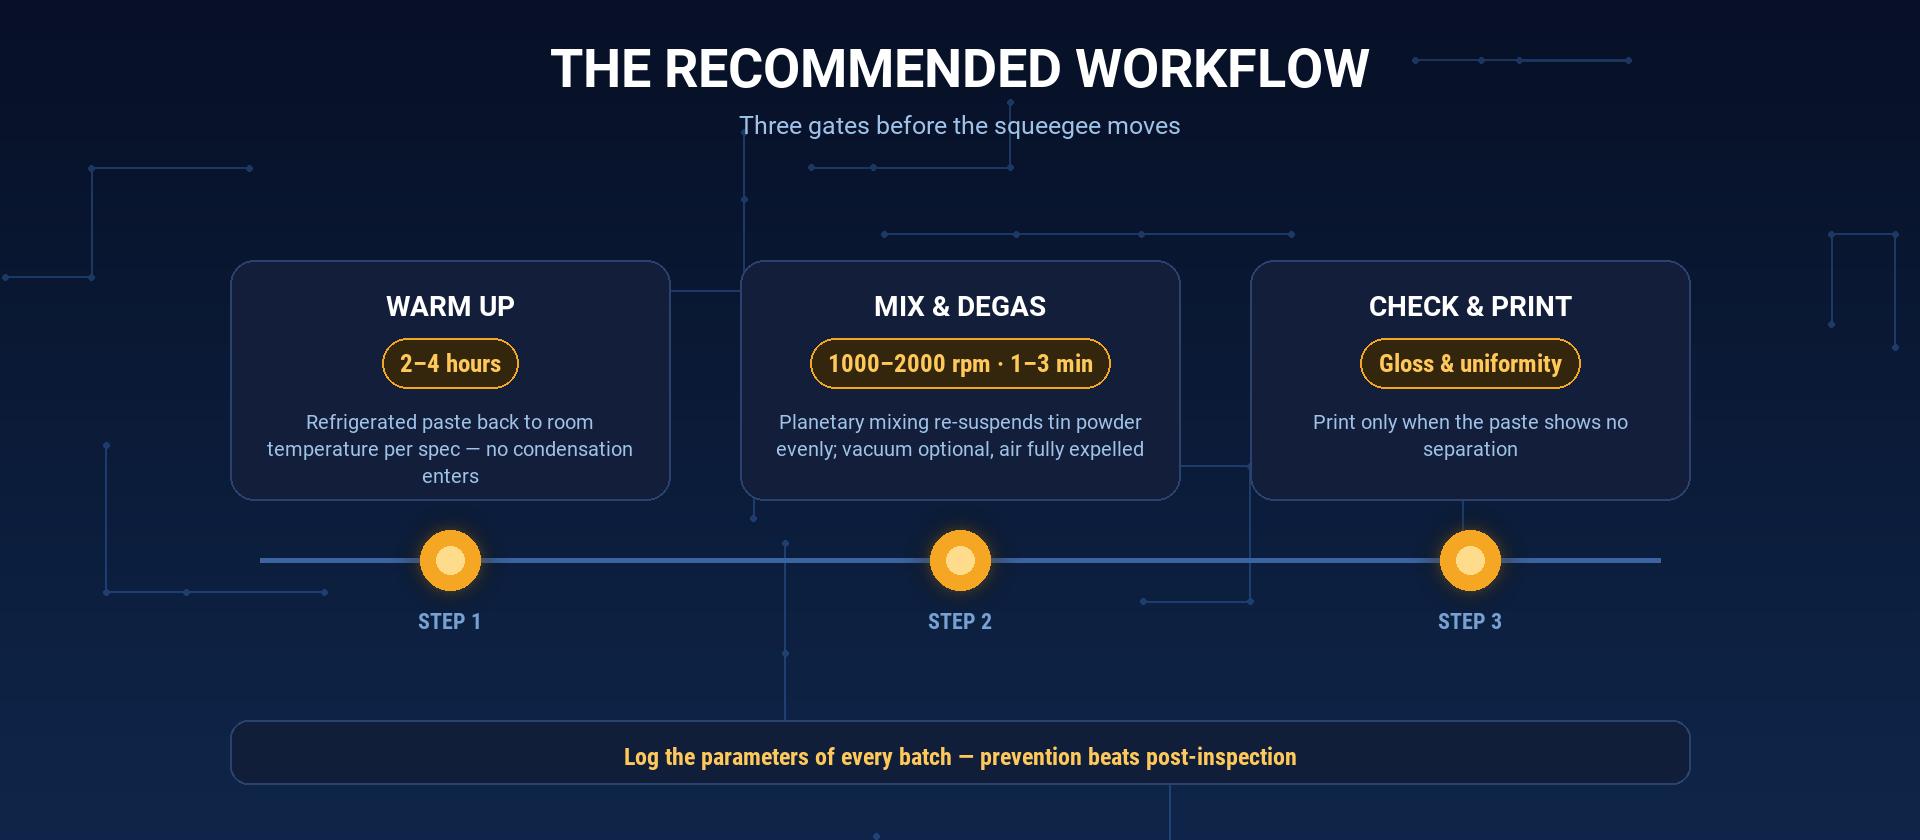
Zalecany przepływ pracy z pastą lutowniczą
Powtarzalny proces składa się z trzech kroków:
-
Ogrzanie.
Przygotuj schłodzoną pastę do temperatury pokojowej zgodnie ze specyfikacją producenta — zwykle przez 2–4 godziny — aby zapobiec skraplaniu się wilgoci wewnątrz pasty. -
Mieszanie i odgazowanie.
Przeprowadź pastę przez mieszarkę planetarną odśrodkową.
Jako punkt wyjściowy: 1000–2000 obr./min przez 1–3 minuty; próżnia jest opcjonalna.
Proszek lutowniczy ponownie zawiesza się jednorodnie, a uwięzione powietrze usuwane jest w tym samym cyklu. -
Inspekcję.
Sprawdź połysk i jednolitość pasty.
Wczytaj pastę do drukarki wyłącznie wtedy, gdy nie występuje w niej rozwarstwienie ani przygaszenie.
Rejestrowanie parametrów każdej partii przekształca ten przepływ pracy z nawyku w standardową procedurę operacyjną.
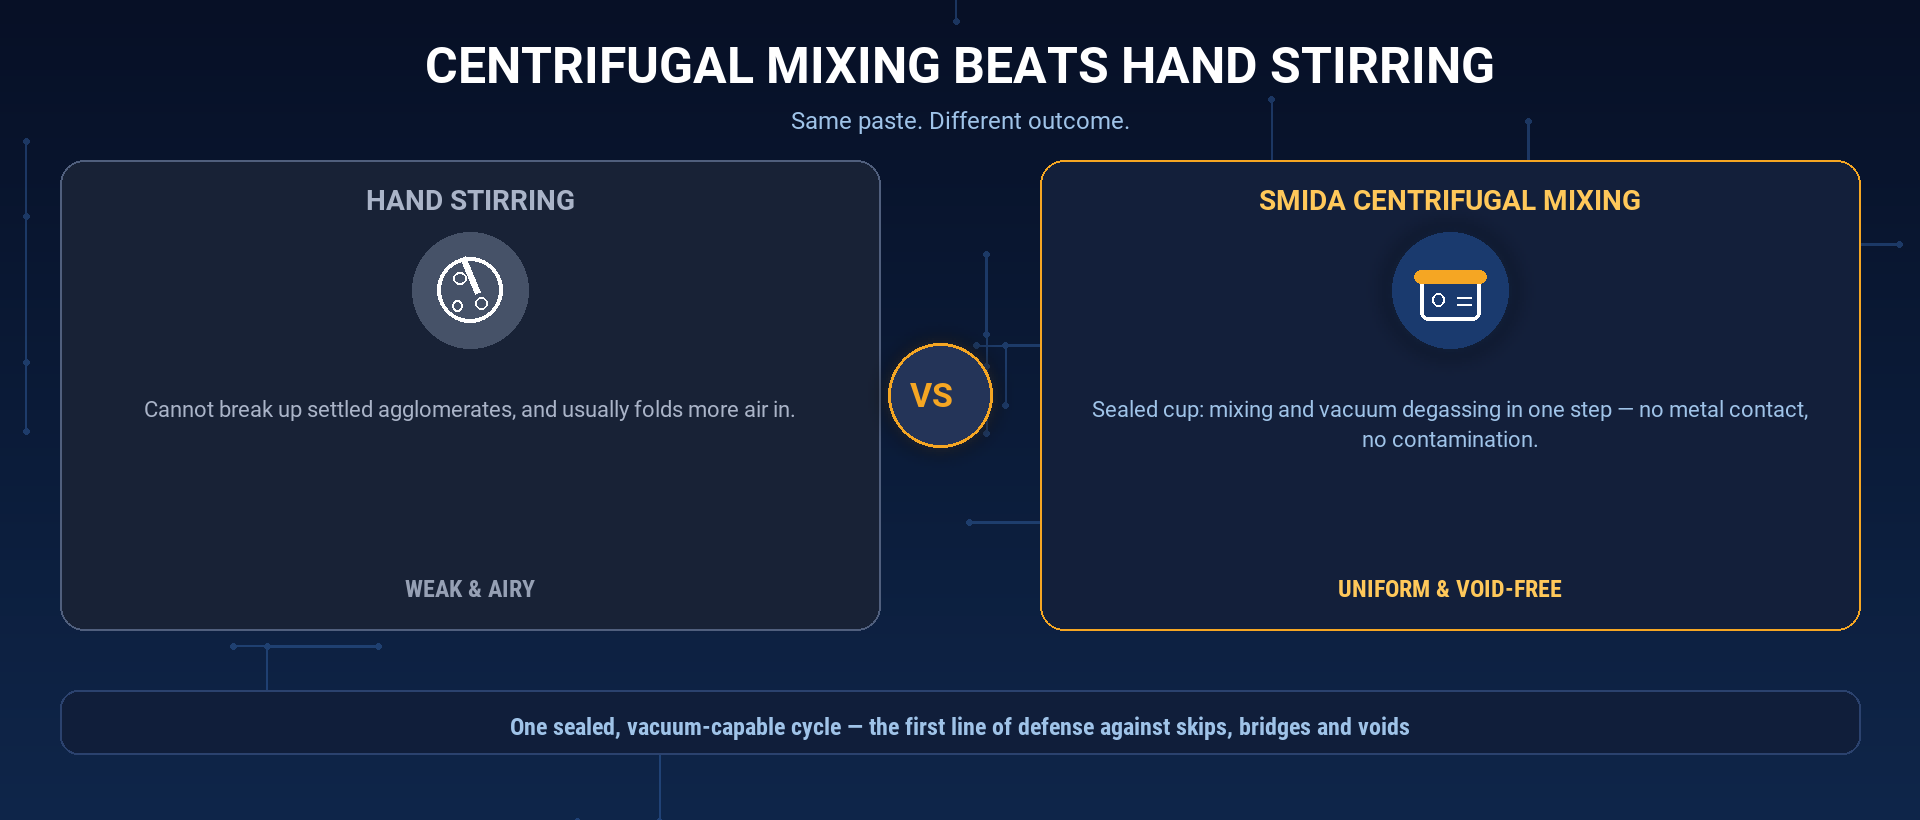
Dlaczego mieszanie odśrodkowe jest lepsze niż mieszanie ręczne pasty lutowniczej
Mieszanie ręczne oraz proste mieszadła śmigłowe nie potrafią rozbijać osadzonych aglomeratów pasty lutowniczej — najcięższe cząstki pozostają po prostu na dnie — a mieszanie od góry wprowadza powietrze do pasty, tworząc dokładnie te pęcherzyki, których usunięcia próbujesz dokonać.
Mieszarka planetarno-odśrodkowa działa inaczej.
Zamknięty pojemnik wiruje jednocześnie na dwóch osiach: ruch obiegowy przywraca ciężki proszek lutowniczy do jednolitej zawiesiny dzięki sile odśrodkowej, podczas gdy ruch obrotowy rozdrabnia pozostałe aglomeraty.
Ponieważ pojemnik jest szczelny, opcjonalne odgazowanie pod próżnią usuwa powietrze w tym samym kroku — bez dodatkowego sprzętu, bez narażenia materiału i bez ryzyka zanieczyszczenia.
Ponadto, ponieważ żadne metalowe łopatki nie stykają się z pastą, nie ma ryzyka dostania się do niej drobinków metalu.
Dlaczego wady (puste przestrzenie) mają dziś większe znaczenie niż kiedykolwiek wcześniej
Odsetek wad (pustych przestrzeni) przestał być tylko pożądaną miarą.
Elektronika motocyklowa i samochodowa określa ścisłe limity pustych przestrzeni, ponieważ pojedyncza pusta przestrzeń pod elementem mocy może spowodować awarię termiczną, a urządzenia medyczne nie tolerują żadnych niestabilnych połączeń.
Ponieważ puste przestrzenie powstają z powietrza obecnego w pastach lutowniczych, usunięcie tego powietrza przed drukowaniem jest najtańszą możliwą metodą zapobiegania — znacznie tańszą niż inspekcja rentgenowska i naprawa po stopieniu.
Jak SMIDA wspiera proces pasty lutowniczej
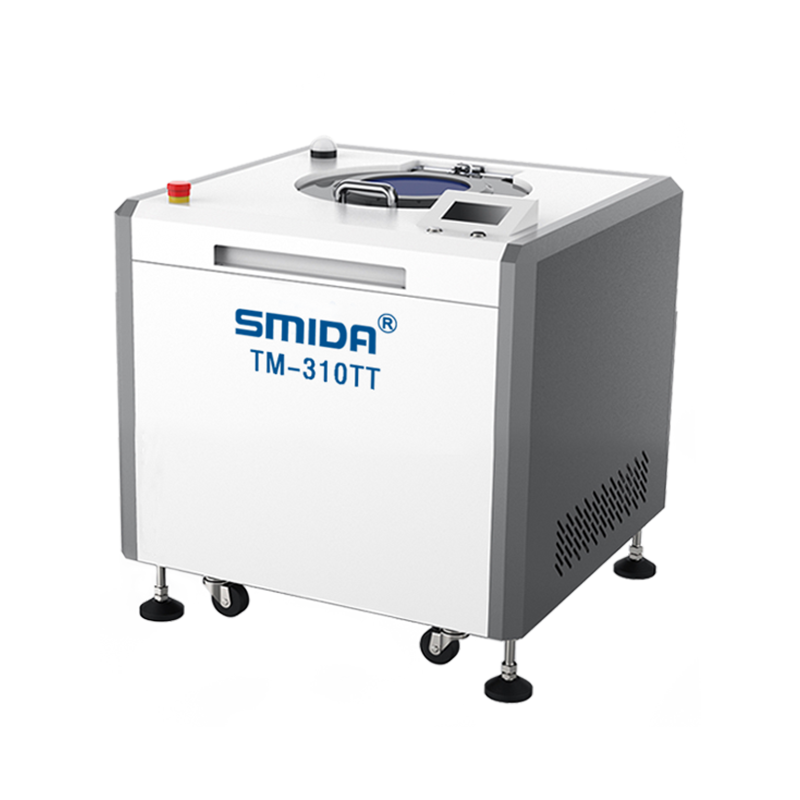
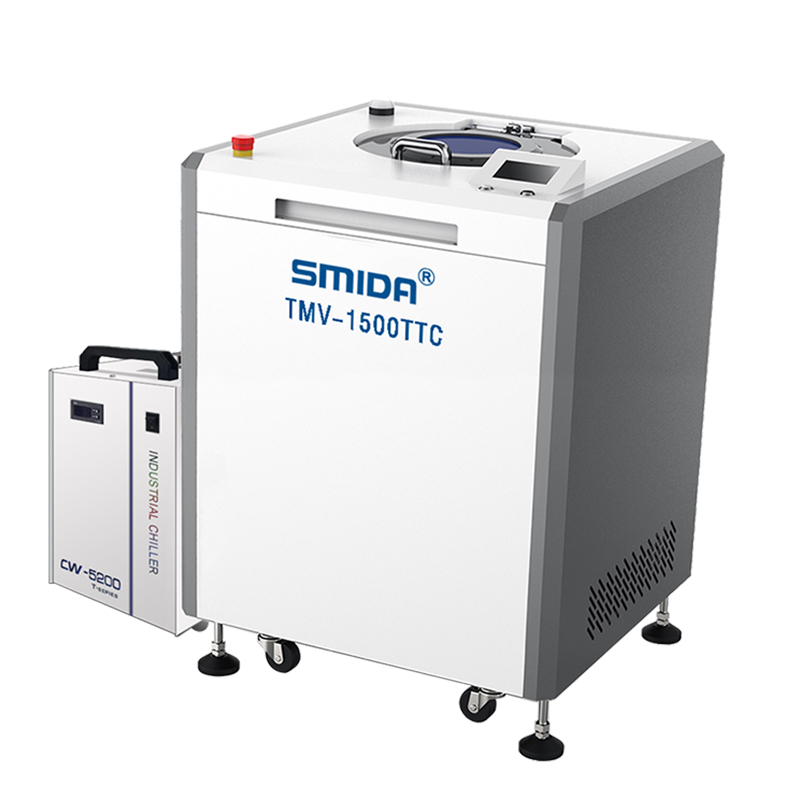
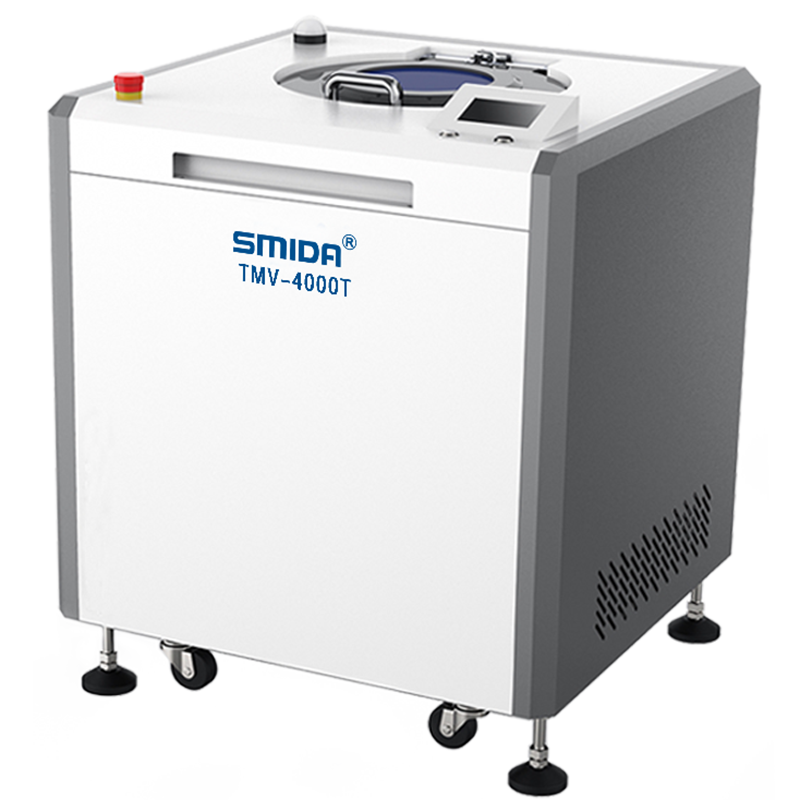
Miksery planetarno-centryfugalne SMIDA są zaprojektowane z uwzględnieniem parametrów kluczowych dla past lutowniczych:
- Regulacja prędkości od 200 do 2000 obr/min , z niezależną regulacją obrotów i obiegów, umożliwiającą dostosowanie mieszania zarówno do past o drobnej jak i standardowej siatce;
- Modele próżniowe o ciśnieniu aż do 0,2 kPa , usuwające mikropęcherzyki, których nie można usunąć za pomocą zwykłego mieszania;
- Modele TTC z kontrolą temperatury w zakresie od −15 °C do 25 °C , przeznaczone dla rodzin past wrażliwych na nagrzewanie się;
- Zamknięte pojemniki bez ostrzy , co oznacza brak zanieczyszczeń i brak utraty rozpuszczalnika;
- Jedna platforma – od jednostek laboratoryjnych o pojemności 150 g do maszyn produkcyjnych o pojemności przekraczającej 100 kg , z objętością mieszania od 1 g do ponad 100 kg.
SMIDA to producent z Szenczenu, działający od ponad 17 lat w zakresie przetwarzania materiałów, posiadający certyfikaty CE, ISO 9001, ISO 14001 oraz ISO 45001 i zaufany przez ponad 2000 klientów w ponad 40 krajach.
Często zadawane pytania
Czy rzeczywiście muszę mieszać pastę lutowniczą przed drukowaniem?
Tak – gdy proszek lutowniczy osadzi się lub gdy powietrze zostanie zamieszane, drukowanie bez homogenizacji i odgazowania przenosi te wady bezpośrednio do połączeń.
Jakie obroty i czas należy stosować dla pasty lutowniczej?
Typowym punktem wyjścia są obroty od 1000 do 2000 obr./min przez 1–3 minuty, z zastosowaniem próżni, jeśli występują problemy z pustkami.
Potwierdź odpowiednie parametry u dostawcy pasty i ustal je na stałe.
Czy mieszalnik planetarny odśrodkowy może obsłużyć pełny pojemnik z pastą lutowniczą?
- Tak, to jest...
Maszyny SMIDA pobierają uszczelnione kubki – od próbek laboratoryjnych 150 g do partii produkcyjnych przekraczających 100 kg – więc ten sam proces działa w każdej skali.
Czy mieszanie uszkadza proszek lutowniczy?
Nie – mieszanie odbywa się bez ostrzy, a siła ścinająca jest łagodna i jednorodna, dzięki czemu zachowana zostaje rozkład wielkości i kształtu cząstek proszku.
Podsumowanie
Mieszanie i odpowietrzanie pasty lutowniczej to niewidoczny przełącznik wydajności SMT.
Poprawnie go włącz i defekty takie jak przeskoki, mostki oraz puste przestrzenie znikną jeszcze przed ustawieniem profilu reflow.
W konkurencji o wydajność zwycięstwo często przysługuje właśnie tym ukrytym przełącznikom.
Zobacz to na własnej pastie.
Wyślij próbkę pasty lutowniczej do laboratorium SMIDA w celu bezpłatnego testu mieszania i odpowietrzania.
Przeprowadzimy test Twojego materiału, prześlemy dane dotyczące zawartości porów przed i po obróbce oraz zalecimy odpowiedni model – od jednostek laboratoryjnych 150 g po przemysłowe maszyny o dużej pojemności – zanim wydasz nawet jeden dolar.

 Gorące wiadomości