EN

납땜 페이스트 혼합 및 탈기: 공극 없는 리플로우를 위한 완전한 SMT 공정 가이드
대부분의 SMT 라인은 보관 및 예열을 관리한 후 수동으로 페이스트를 저어준다. 수율 측면에서 우위를 점하는 라인은 혼합 및 탈기를 통제된 공정 단계로 다룬다.
솔더 페이스트 혼합 및 탈기: 행성식 원심 믹서가 솔더 분말을 재분산시키고, 갇힌 공기를 제거하여 스텐실 인쇄 전에 공극을 방지하는 방법.
납땜 페이스트 혼합 및 탈기는 스텐실 인쇄 전에 가라앉은 납땜 분말을 재분산시키고 포획된 공기를 제거하는 과정이다.
납땜 페이스트는 표면 실장 조립의 핵심 보조 재료이며, 그 상태가 인쇄 품질과 리플로우 수율을 결정한다.
많은 공장은 보관 및 예열에는 세심하게 주의하지만, 혼합 단계를 아예 생략하거나 손으로 간단히 저어 만족한다.
그 공백이 바로 스킵, 브리지, 공극 발생의 원인이다.
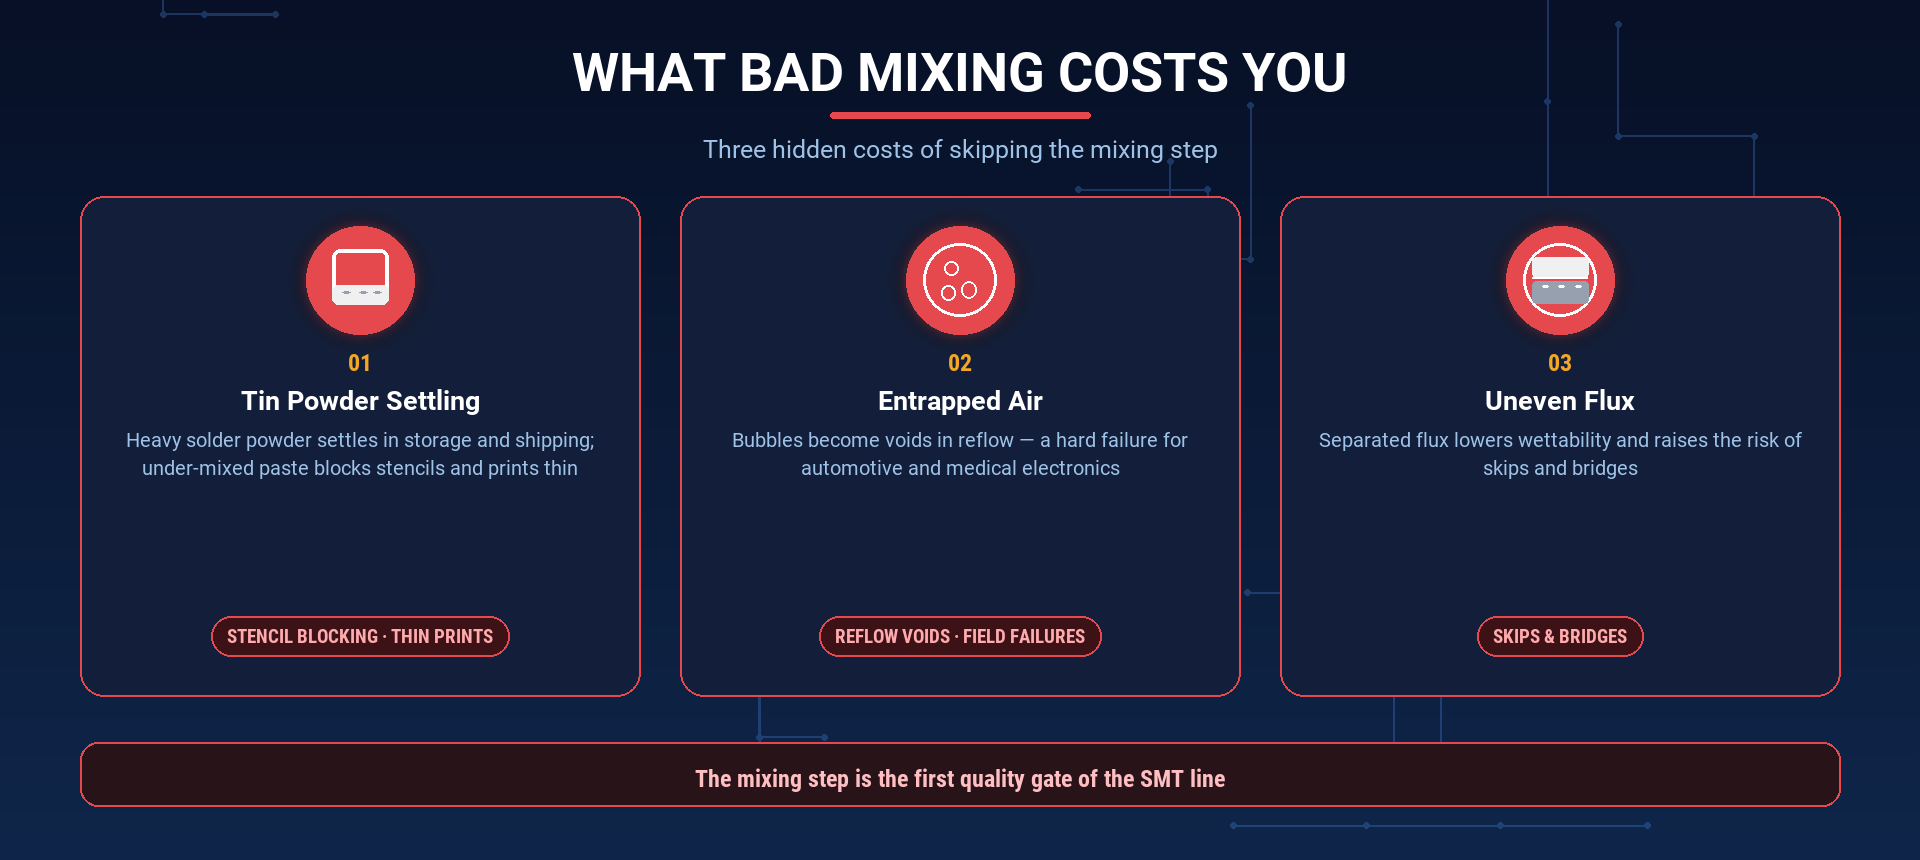
납땜 페이스트를 제대로 혼합하지 않을 때 발생하는 현상
세 가지 결함 양상이 모두 부적절한 혼합 단계에서 직접 유래한다:
-
주석 분말의 침강 및 응집.
납땜 분말은 밀도가 높아 보관 및 운송 중 침강하고 덩어리진다.
적절한 재현탁 없이 페이스트를 인쇄하면 스텐실이 막히고, 인쇄 두께가 얇아지며, 납땜 접합부에 납땜 재료가 부족하게 된다. -
포획된 공기.
페이스트에 혼입된 공기가 리플로우 과정에서 공극으로 변한다.
공극은 접합부 강도와 신뢰성을 약화시킨다 — 자동차 전자기기, 의료 전자기기 등 공극 비율이 사양서에 명시된 고신뢰성 제품에서는 치명적인 결함이다. -
플럭스 분포 불균일.
플럭스가 납땜 분말과 분리되면 윤활성(접착성)이 저하된다.
스킵-솔더링, 브리징, 그리고 생산 라인상의 재작업이 증가한다.
이러한 문제는 병 용기의 간단한 육안 점검으로는 확인되지 않는다.
이들은 나중에 AOI 보고서, X선 공극 측정 결과, 그리고 현장 고장에서 드러난다.
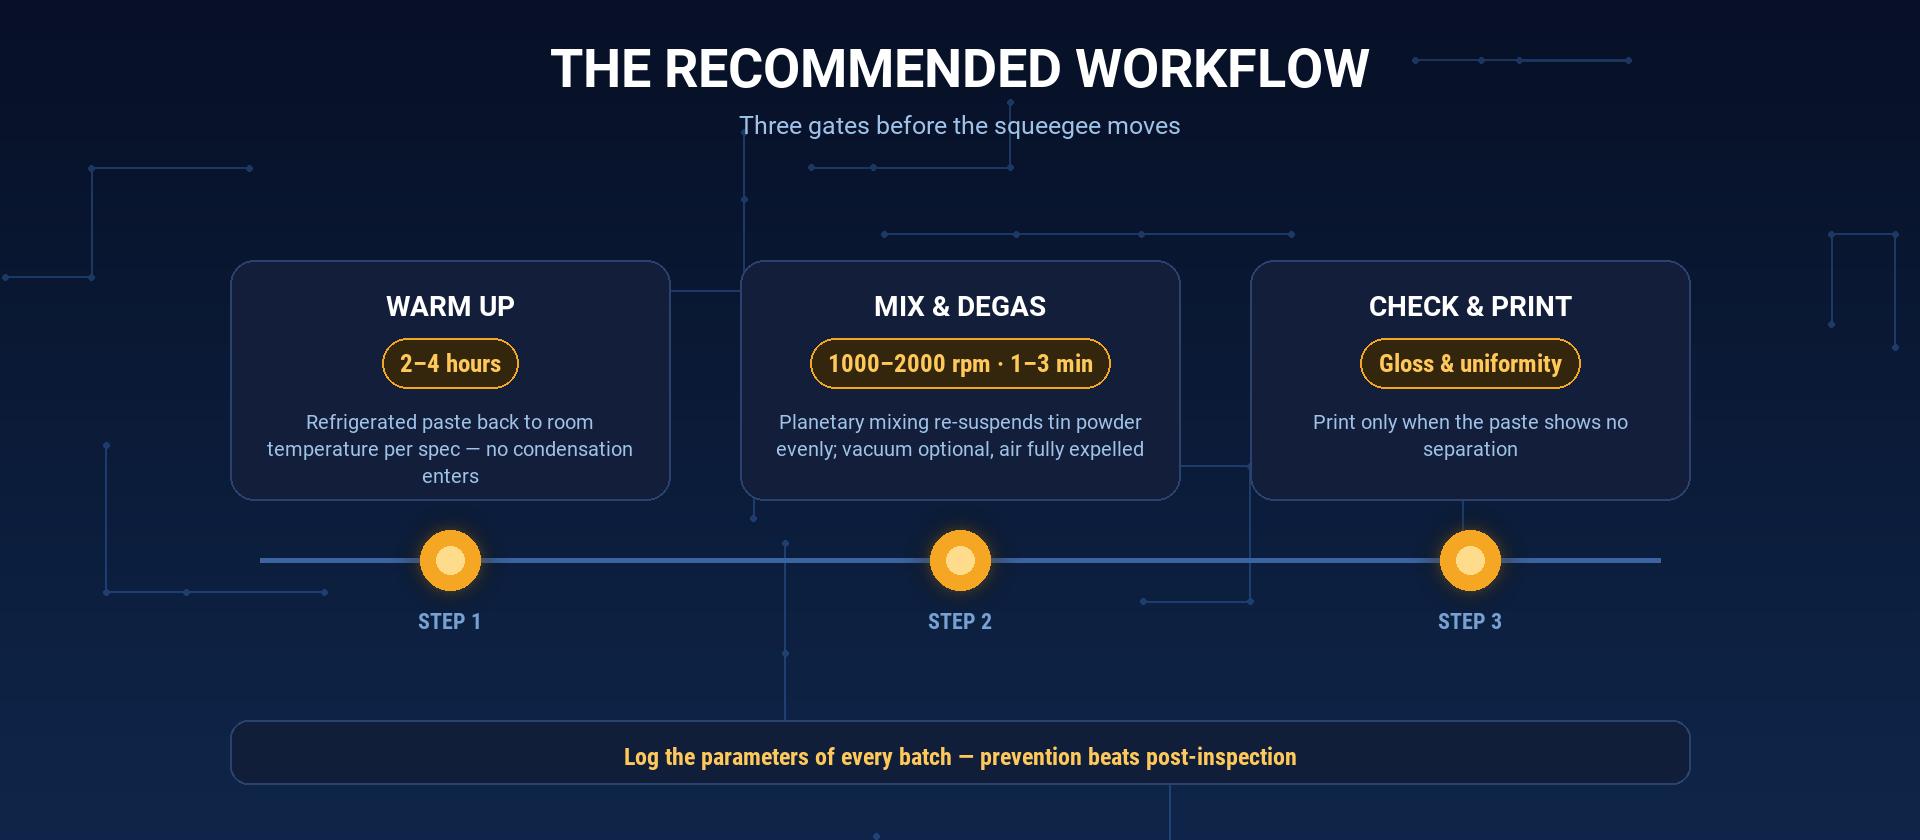
권장되는 솔더 페이스트 취급 절차
반복 가능한 공정은 세 단계로 구성된다.
-
예열.
냉장 보관된 페이스트를 제조사의 사양에 따라 실온으로 데운다 — 일반적으로 2~4시간 — 이때 결로가 페이스트 내부로 유입되지 않도록 주의한다. -
혼합 및 탈기.
행성식 원심 혼합기에서 페이스트를 작동시킨다.
참고용 초기 조건: 진공 여부는 선택 사항이며, 1000~2000rpm으로 1~3분간 혼합한다.
솔더 분말이 균일하게 재현탁되고, 갇힌 공기가 동일한 사이클 내에서 제거된다. -
점검을 받는 것이 중요합니다.
페이스트의 광택과 균일성을 점검한다.
페이스트에 분리나 광택 저하가 전혀 관찰되지 않을 때만 프린터에 적재한다.
모든 배치의 매개변수를 기록하는 것이 이 워크플로우를 단순한 습관에서 표준 운영 절차로 전환시킨다.
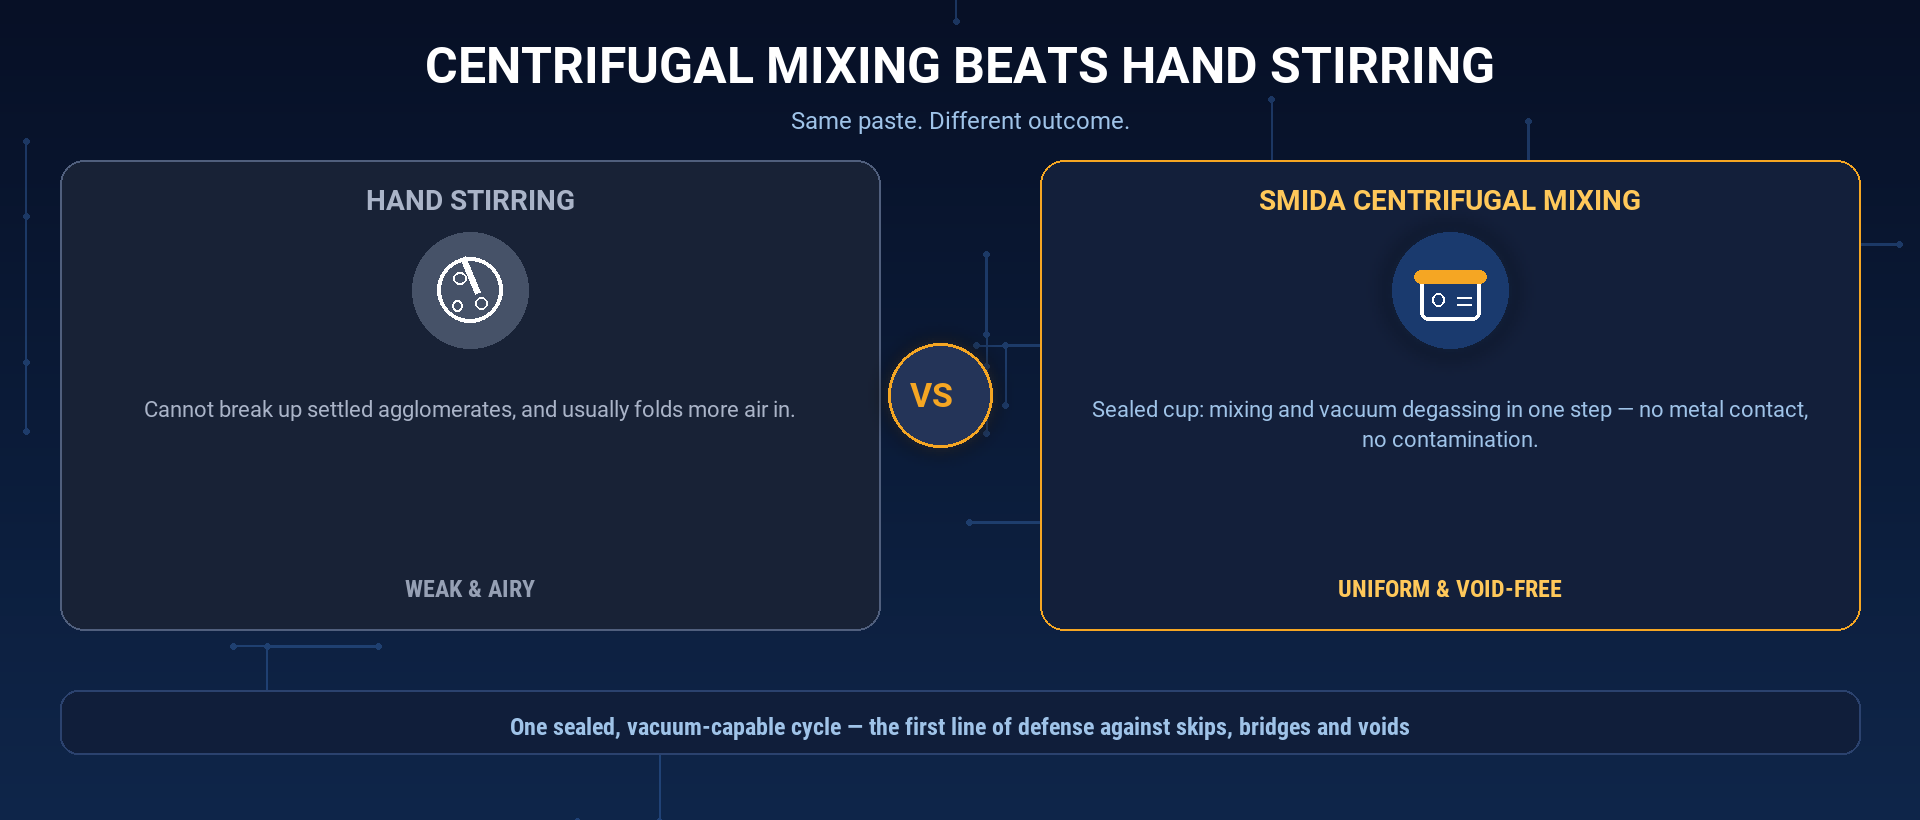
솔더 페이스트 혼합 시 원심식 믹싱이 손으로 저어주는 방식보다 우수한 이유
손으로 저어주거나 간단한 프로펠러형 저반기를 사용하면 가라앉은 솔더 응집체를 분산시킬 수 없으며, 가장 밀도가 높은 입자는 그대로 바닥에 남는다. 또한 상부에서 저으면 공기가 페이스트 내부로 접혀 들어가, 제거하려는 기포를 오히려 유입시킨다.
행성식 원심 믹서는 다른 방식으로 작동한다.
밀봉된 컵이 두 축을 동시에 회전한다: 공전 운동은 원심력으로 무거운 솔더 분말을 균일하게 재현탁시키고, 자전 운동은 잔여 응집체를 전단한다.
컵이 밀봉되어 있기 때문에 선택적 진공 탈기 기능을 동일한 공정 단계에서 수행할 수 있다 — 별도 장비가 필요 없고, 노출이나 오염 위험도 없다.
금속 블레이드가 페이스트에 직접 접촉하지 않기 때문에 금속 이물질이 소재에 혼입될 위험이 전혀 없다.
공극이 왜 지금보다 더 중요해졌는가
공극 비율은 더 이상 ‘있으면 좋지만 없어도 괜찮은’ 측정 지표가 아니다.
자동차 전자 장치는 전력 소자 하부에 단일 공극이 생기면 열적 고장이 발생할 수 있으므로 엄격한 공극 허용 한계를 지정하며, 의료 기기는 간헐적인 접합을 전혀 허용하지 않는다.
공극은 페이스트 내부의 공기에서 비롯되므로 인쇄 전 이 공기를 제거하는 것이 가장 경제적인 예방 방법이다. 리플로우 후 X선 검사 및 재작업보다 훨씬 저렴하다.
SMIDA가 솔더 페이스트 공정을 지원하는 방식
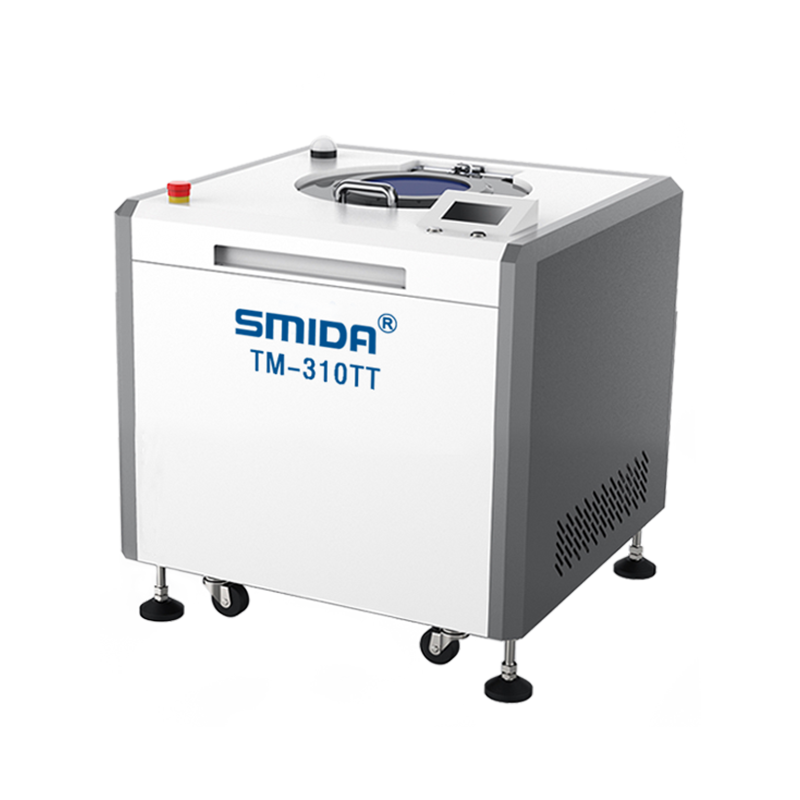
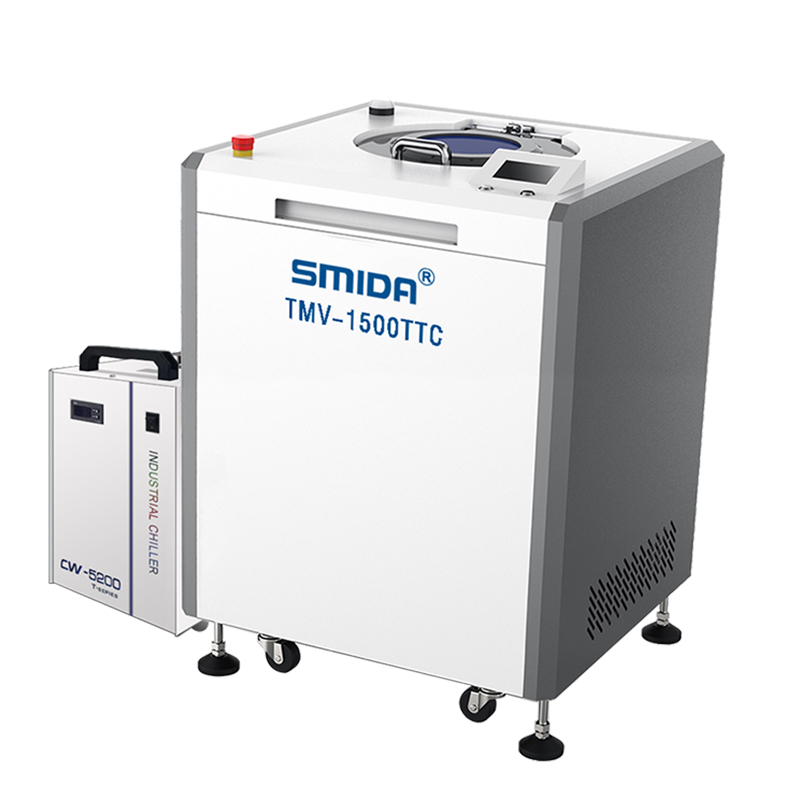
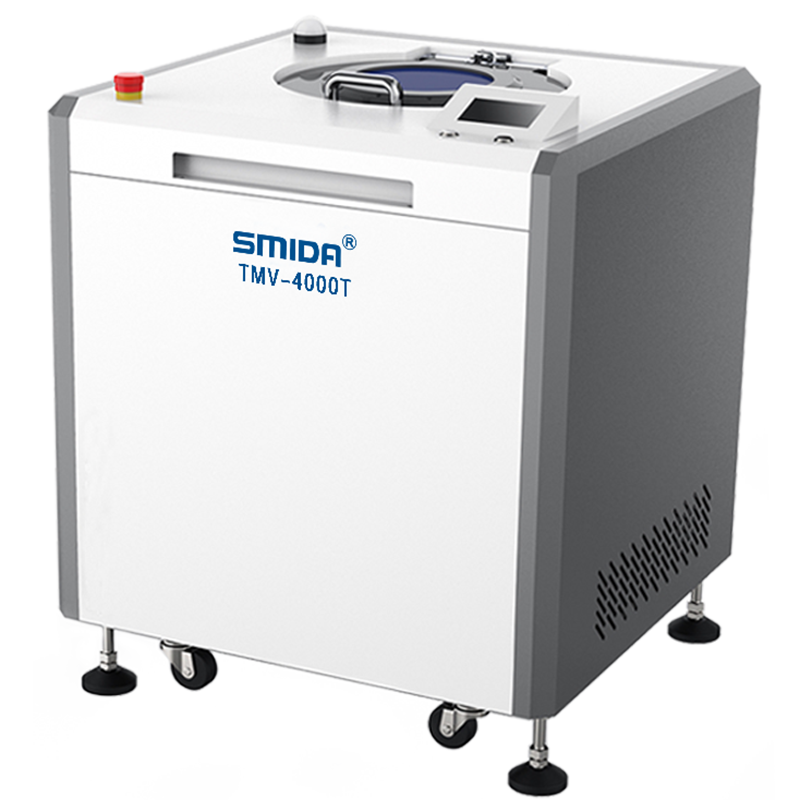
SMIDA 행성식 원심 혼합기는 솔더 페이스트에 중요한 매개변수를 중심으로 설계되었다.
- 200~2000rpm 범위의 속도 조절 회전과 자전을 독립적으로 조정할 수 있어 미세 피치용 페이스트와 표준 페이스트 모두에 최적화된 혼합 조건을 설정할 수 있다.
- 최대 0.2kPa까지 진공을 구현하는 모델 일반 교반으로는 제거할 수 없는 마이크로 버블을 제거한다.
- 온도 조절 기능이 탑재된 TTC 모델로 -15°C에서 25°C까지 유지 가능 열 축적에 민감한 페이스트 계열에 적합하다.
- 밀봉된 블레이드 없는 컵 , 즉 오염 없음 및 용매 손실 없음;
- 150g 실험실용 장치부터 100kg 이상의 양산 기계까지 하나의 플랫폼 , 혼합 용량은 1g에서 100kg 이상까지.
SMIDA는 심천 소재 가공 전문 제조업체로, CE, ISO 9001, ISO 14001, ISO 45001 인증을 보유하며 40개 이상 국가의 2,000여 고객사로부터 신뢰받고 있습니다.
자주 묻는 질문
솔더 페이스트를 인쇄하기 전에 정말로 혼합해야 하나요?
네 — 솔더 분말이 침전되거나 공기가 혼입되면, 균질화 및 탈기 없이 인쇄할 경우 이러한 결함이 바로 조인트로 전이됩니다.
솔더 페이스트에는 어떤 속도와 시간을 사용해야 하나요?
일반적인 출발점은 1~3분 동안 1000~2000rpm으로 혼합하는 것이며, 기공 문제가 알려져 있다면 진공을 적용합니다.
페이스트 공급업체와 혼합 조건 창을 확인한 후 이를 고정하세요.
행성식 원심 혼합기가 완전히 채워진 솔더 페이스트 용기를 처리할 수 있나요?
네, 그래요
SMIDA 기계는 밀봉된 컵을 150g 실험실 샘플에서 100kg 이상의 양산 배치까지 다루므로, 동일한 공정이 모든 규모에서 실행됩니다.
혼합 과정에서 솔더 분말이 손상되나요?
아니요 — 혼합은 블레이드가 없으며 전단력이 부드럽고 균일하므로 분말 입자 크기 및 형태 분포가 그대로 유지됩니다.
결론
솔더 페이스트 혼합 및 탈기 과정은 SMT 수율을 좌우하는 보이지 않는 스위치입니다.
정확하게 조정하면 리플로우 프로파일에 손대기 전에 핀 스킵, 브리지, 공극이 급격히 감소합니다.
수율 경쟁은 종종 바로 이러한 숨겨진 스위치에서 승부가 갑니다.
귀사의 페이스트로 직접 확인해 보세요.
무료 혼합 및 탈기 테스트를 위해 SMIDA 실험실로 솔더 페이스트 샘플을 보내 주세요.
귀사의 재료를 직접 테스트한 후, 공극 데이터(테스트 전후)를 제공하고, 150g 실험실용 장비부터 산업용 대용량 기계까지 적절한 모델을 추천해 드립니다. 단 한 달러도 지불하기 전에 말입니다.

 최신 소식