EN

Mischen und Entgasen von Lotpaste: Der vollständige SMT-Prozessleitfaden für eine rückstandsfreie Reflow-Lötung
Die meisten SMT-Linien regeln Lagerung und Aufwärmung und rühren die Paste manuell um. Die Linien mit hohen Ausbeuteraten behandeln Mischen und Entgasen als kontrollierten Prozessschritt.
Mischen und Entgasen von Lötpaste: Wie ein planetarischer Zentrifugalmischer das Lötpulver wieder in Suspension bringt, eingeschlossene Luft entfernt und Hohlräume vor dem Siebdruck verhindert.
Das Mischen und Entgasen von Lotpaste ist der Vorgang, bei dem sich abgesetztes Lotpulver wieder in Suspension gebracht und eingeschlossene Luft vor dem Siebdruck entfernt wird.
Lotpaste ist das zentrale Hilfsmaterial für die Oberflächenmontage (SMT) und ihr Zustand bestimmt Qualität des Drucks und Ausbeute der Reflow-Lötung.
Viele Fabriken achten penibel auf Lagerung und Aufwärmung, überspringen den Mischschritt jedoch völlig – oder rühren lediglich manuell um und betrachten dies als ausreichend.
Genau diese Lücke ist die Ursache für Auslassungen, Brücken und Lunker.
Was passiert, wenn Lotpaste nicht ordnungsgemäß gemischt wird
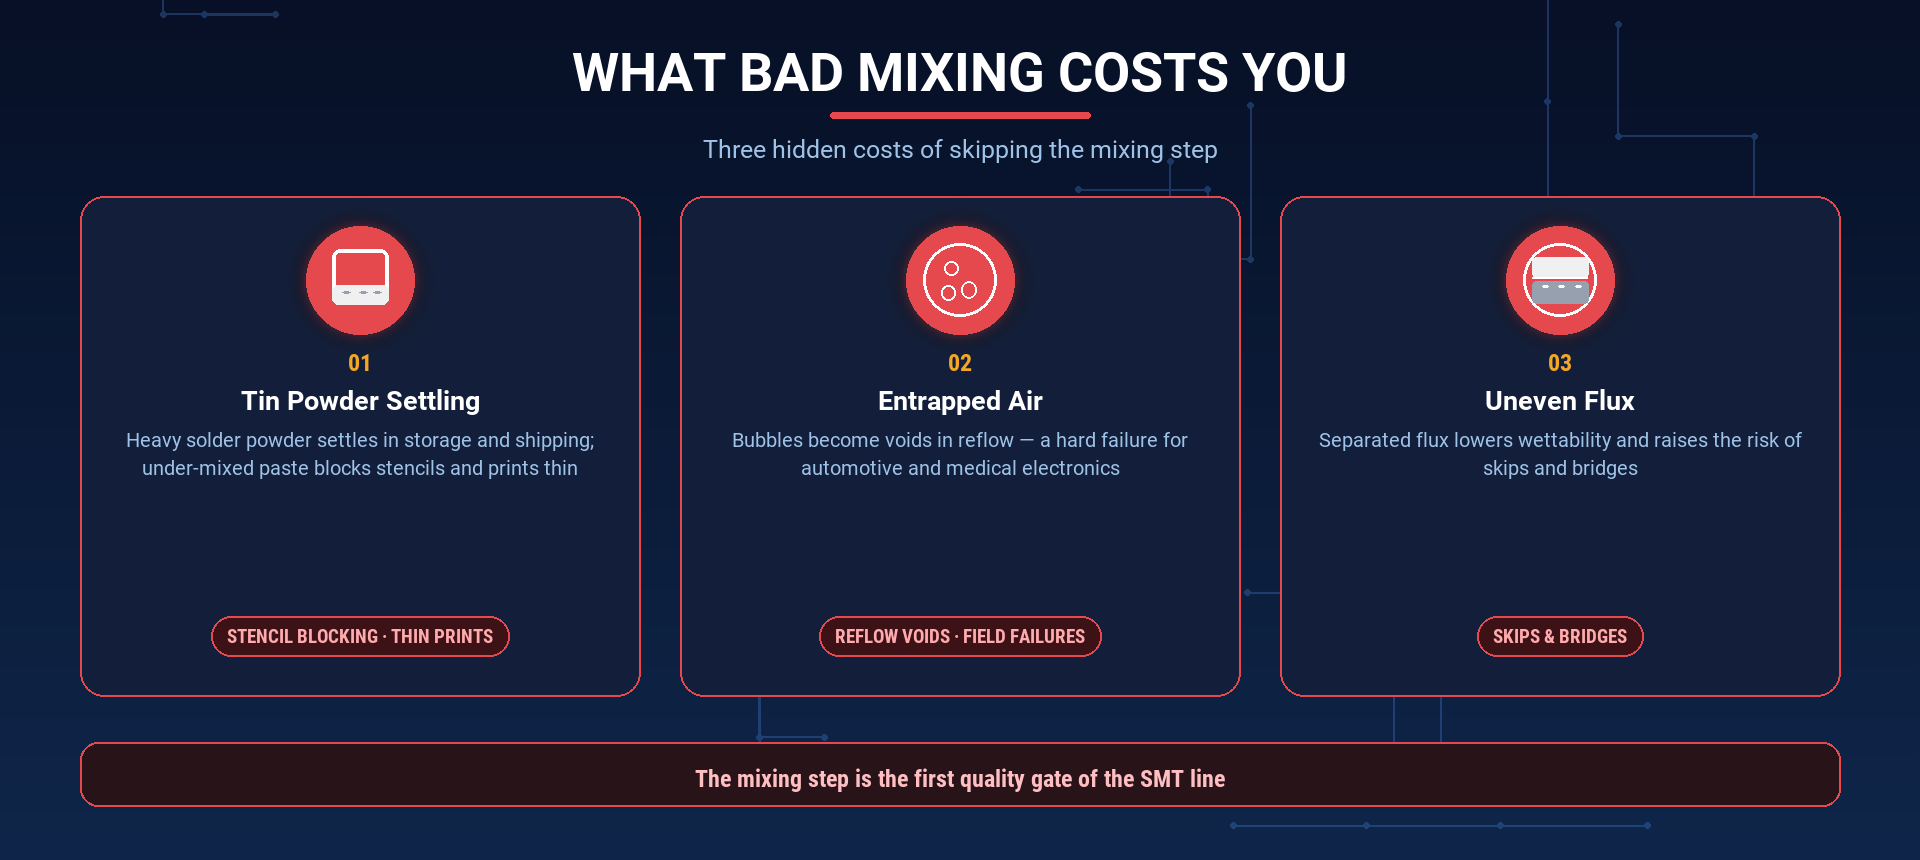
Drei Fehlerarten lassen sich direkt auf einen unzureichenden Mischschritt zurückführen:
-
Zinnpulver setzt sich ab und verklumpt.
Lötpulver ist dicht, weshalb es sich während Lagerung und Transport absetzt und Klumpen bildet.
Wenn die Paste ohne ordnungsgemäße Wiederanreicherung gedruckt wird, verstopft die Schablone, die Drucke werden dünn und die Lötstellen bleiben unterversorgt. -
Eingeschlossene Luft.
Luft, die in die Paste eingeschlossen wird, bildet während des Reflows Hohlräume.
Hohlräume verringern die Verbindungsfestigkeit und Zuverlässigkeit – ein schwerer Ausfall bei Automobil-Elektronik, Medizinelektronik und anderen Hochzuverlässigkeitsprodukten, bei denen der Hohlraumanteil in der Spezifikation festgelegt ist. -
Unregelmäßige Flussmittelverteilung.
Wenn sich das Flussmittel vom Lötpulver trennt, nimmt die Benetzbarkeit ab.
Es treten mehr Aussetzer beim Löten, mehr Brückenbildung und mehr Nacharbeit auf der Fertigungslinie auf.
Keines dieser Probleme zeigt sich bei einer schnellen visuellen Prüfung des Gefäßes.
Sie zeigen sich erst später – im AOI-Bericht, in der Röntgen-Hohlraumzählung und bei Feldausfällen.
Der empfohlene Arbeitsablauf für Lotpasten
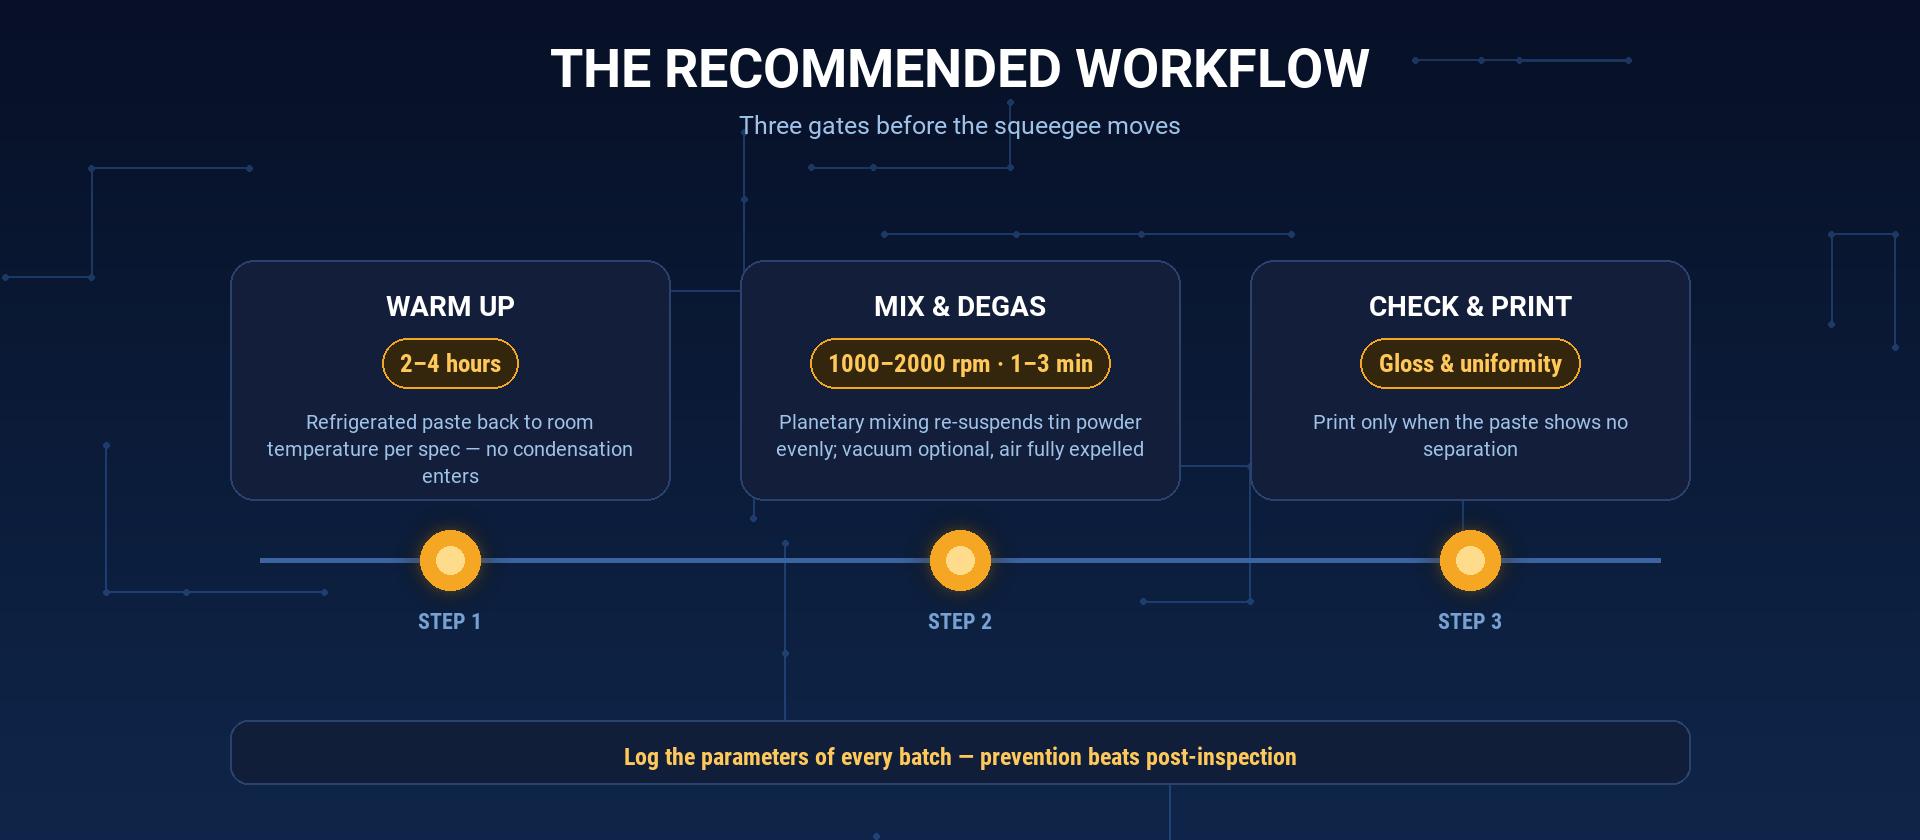
Ein reproduzierbarer Prozess umfasst drei Schritte:
-
Aufwärmen.
Kühlpaste auf Raumtemperatur bringen, gemäß den Angaben des Herstellers – typischerweise 2 bis 4 Stunden – damit kein Kondensat in die Paste gelangt. -
Mischen und Entgasen.
Die Paste in einem planetarischen Zentrifugalmischer verarbeiten.
Als Ausgangsreferenz: 1000 bis 2000 U/min für 1 bis 3 Minuten; Vakuum ist optional.
Das Lotpulver wird gleichmäßig wieder suspendiert, und eingeschlossene Luft wird im selben Zyklus entfernt. -
Inspektion
Glanz und Gleichmäßigkeit der Paste prüfen.
Erst dann die Paste in den Drucker füllen, wenn keine Phasentrennung oder Mattierung erkennbar ist.
Das Protokollieren der Parameter jeder Charge verwandelt diesen Arbeitsablauf von einer Gewohnheit in eine standardisierte Betriebsanweisung.
Warum zentrifugales Mischen das manuelle Rühren von Lotpaste übertrifft
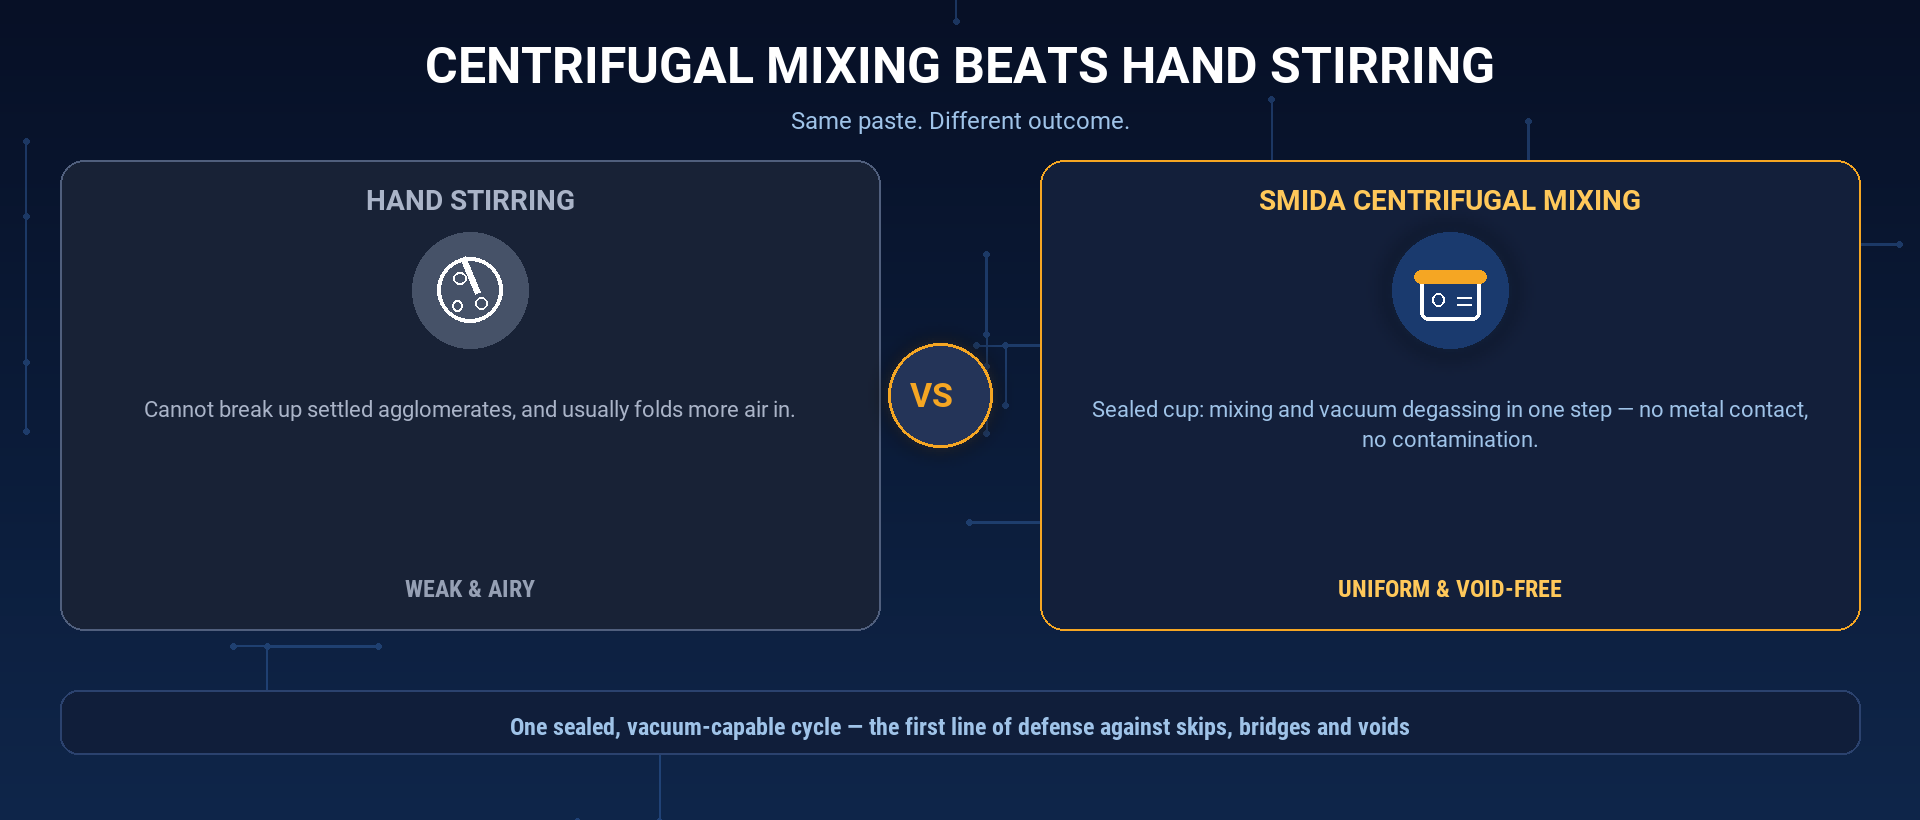
Manuelles Rühren und einfache Propeller-Rührer können abgesetzte Lot-Agglomerate nicht aufbrechen – die dichtesten Partikel verbleiben einfach am Boden – und das Rühren von oben führt Luft in die Paste ein und erzeugt gerade die Blasen, die Sie entfernen möchten.
Ein planetarisches Zentrifugalmischgerät funktioniert anders.
Der verschlossene Behälter dreht sich gleichzeitig um zwei Achsen: Die Umdrehung (Revolution) bringt das schwere Lotpulver mithilfe der Fliehkraft wieder in eine gleichmäßige Suspension, während die Rotation verbleibende Agglomerate abschert.
Da der Behälter verschlossen ist, kann optional im selben Schritt eine Vakuumentgasung erfolgen – ohne zusätzliche Geräte, ohne Exposition und ohne Kontamination.
Und da keine metallischen Rührblätter die Paste berühren, besteht keinerlei Risiko, dass Metallpartikel in das Material gelangen.
Warum Lufteinschlüsse heute wichtiger denn je sind
Der Anteil an Lufteinschlüssen ist kein „nice-to-have“-Wert mehr.
Automotive-Elektronik legt strenge Voids-Grenzwerte fest, da ein einziger Void unter einem Leistungsbauelement zu thermischem Versagen führen kann und medizinische Geräte keine intermittierenden Lötverbindungen zulassen.
Da Voids aus Luft im Lotpastenmaterial entstehen, ist die Entfernung dieser Luft vor dem Aufdruck die kostengünstigste verfügbare Präventionsmaßnahme – deutlich kostengünstiger als Röntgeninspektion und Nacharbeit nach dem Reflow.
Wie SMIDA den Lotpastenprozess unterstützt
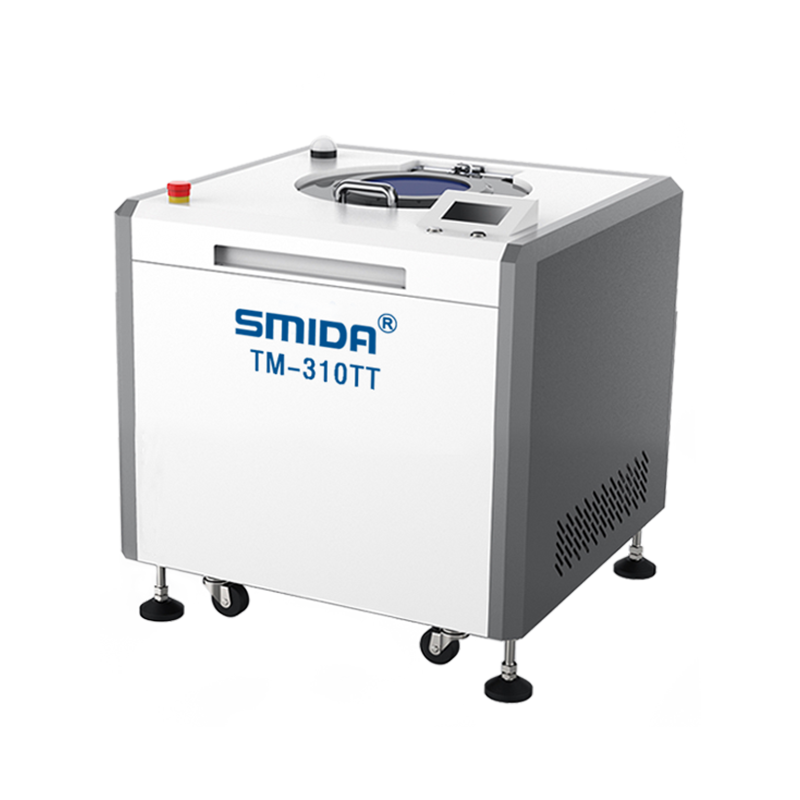
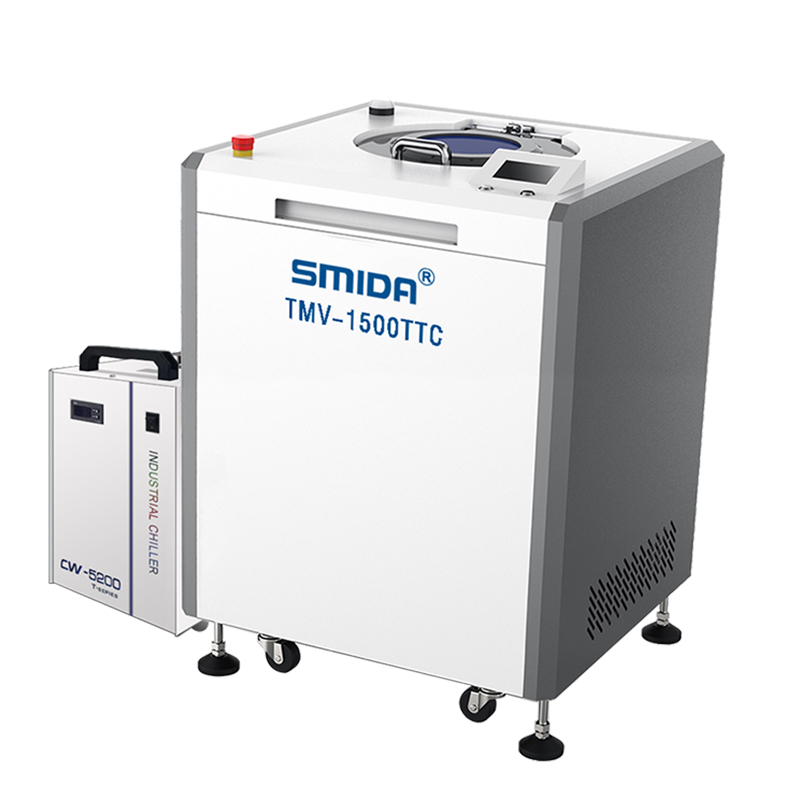
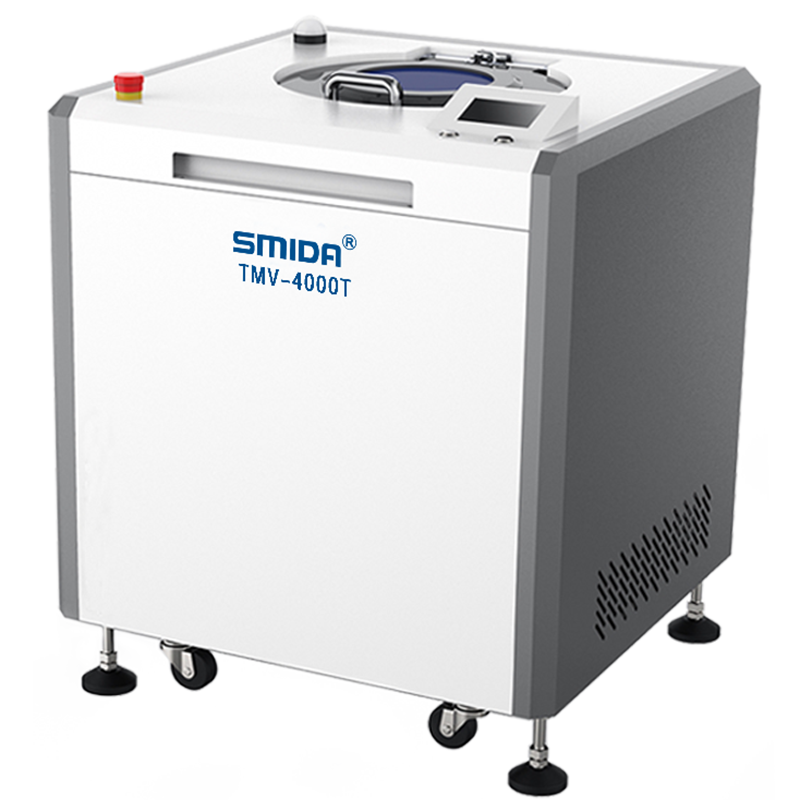
SMIDA-Planeten-Zentrifugalmischer sind auf die für Lotpasten relevanten Parameter ausgelegt:
- Drehzahlregelung von 200 bis 2000 U/min , mit unabhängiger Einstellung von Umlauf- und Drehbewegung, sodass Sie die Mischung sowohl für Feinraster- als auch für Standardlotpasten optimieren können;
- Vakuummodelle mit Drücken bis zu 0,2 kPa , um Mikroblasen zu entfernen, die durch eine normale Rührbehandlung nicht erreichbar sind;
- Temperaturgesteuerte TTC-Modelle mit Haltebereichen von −15 °C bis 25 °C , für Lotpastenfamilien, die empfindlich auf Wärmeentwicklung reagieren;
- Versiegelte, klingenfreie Becher , was bedeutet keine Kontamination und keinen Lösungsmittelverlust;
- Eine Plattform von 150-g-Laborgeräten bis hin zu Produktionsmaschinen mit über 100 kg Kapazität , mit Mischvolumen von 1 g bis über 100 kg.
SMIDA ist ein Hersteller aus Shenzhen mit über 17 Jahren Erfahrung in der Materialverarbeitung, zertifiziert nach CE, ISO 9001, ISO 14001 und ISO 45001, vertraut von über 2.000 Kunden in mehr als 40 Ländern.
Häufig gestellte Fragen
Muss ich Lotpaste wirklich vor dem Druck mischen?
Ja – sobald sich Lotpulver absetzt oder Luft eingeschlossen wird, werden diese Fehler bei einem Druck ohne Homogenisierung und Entgasung direkt in die Lötstellen übertragen.
Welche Drehzahl und Zeit sollte ich für Lotpaste verwenden?
Ein üblicher Ausgangspunkt liegt bei 1.000 bis 2.000 U/min für 1 bis 3 Minuten, gegebenenfalls unter Vakuum, falls Porenbildung ein bekanntes Problem ist.
Bestätigen Sie das optimale Fenster mit Ihrem Pastelieferanten und fixieren Sie es.
Kann ein planetarischer Zentrifugalmischer ein volles Lotpasten-Gefäß verarbeiten?
- Ja, das ist es.
SMIDA-Maschinen verarbeiten versiegelte Becher – von 150-g-Labormustern bis hin zu Produktionschargen ab 100 kg – sodass derselbe Prozess in jeder Größenordnung läuft.
Schädigt das Mischen das Lotpulver?
Nein – das Mischen erfolgt ohne Messer, und die Scherbelastung ist sanft und gleichmäßig, wodurch Verteilung und Größe der Pulverpartikel sowie ihre Form erhalten bleiben.
Der Schlusspunkt
Das Mischen und Entgasen von Lotpaste ist der unsichtbare Schalter für die SMT-Ausbeute.
Betätigen Sie ihn korrekt – und Lötbrücken, Kurzschlüsse sowie Lufteinschlüsse sinken, noch bevor Sie das Reflow-Profil überhaupt anpassen.
Der Wettbewerb um die Ausbeute wird oft genau an solchen versteckten Schaltern entschieden.
Sehen Sie es selbst an Ihrer eigenen Paste.
Senden Sie eine Lotpasten-Probe an das SMIDA-Labor für einen kostenlosen Misch- und Entgastest.
Wir verarbeiten Ihr Material, liefern vorher-nachher-Daten zu Lufteinschlüssen zurück und empfehlen das passende Modell – von 150-g-Laboreinheiten bis hin zu industriellen Großkapazitätsmaschinen – noch bevor Sie einen einzigen Euro ausgeben.

 Aktuelle Nachrichten