EN

Trộn và khử khí kem hàn: Hướng dẫn quy trình SMT đầy đủ nhằm đạt kết quả hàn không có chỗ rỗng
Hầu hết các dây chuyền SMT quản lý việc lưu trữ và làm ấm, sau đó khuấy thủ công kem hàn. Các dây chuyền đạt tỷ lệ sản phẩm đạt yêu cầu cao hơn coi bước trộn và khử khí là một công đoạn được kiểm soát chặt chẽ.
Trộn và khử khí keo hàn: cách máy trộn ly tâm hành tinh tái phân tán bột hàn, loại bỏ không khí bị mắc kẹt và ngăn ngừa rỗng trước khi in qua khuôn.
Trộn và khử khí kem hàn là quá trình tái phân tán bột hàn đã lắng xuống và loại bỏ không khí bị mắc kẹt trước khi in qua khuôn thép.
Kem hàn là vật liệu phụ trợ cốt lõi trong lắp ráp linh kiện gắn bề mặt, và trạng thái của nó quyết định chất lượng in và tỷ lệ sản phẩm đạt yêu cầu sau hàn chảy.
Nhiều nhà máy rất cẩn trọng trong khâu lưu trữ và làm ấm, nhưng lại hoàn toàn bỏ qua bước trộn — hoặc chỉ khuấy thủ công rồi xem như xong.
Chính khoảng trống này là nguyên nhân gây ra hiện tượng thiếu hàn, nối tắt và rỗng.
Điều gì xảy ra khi kem hàn không được trộn đúng cách
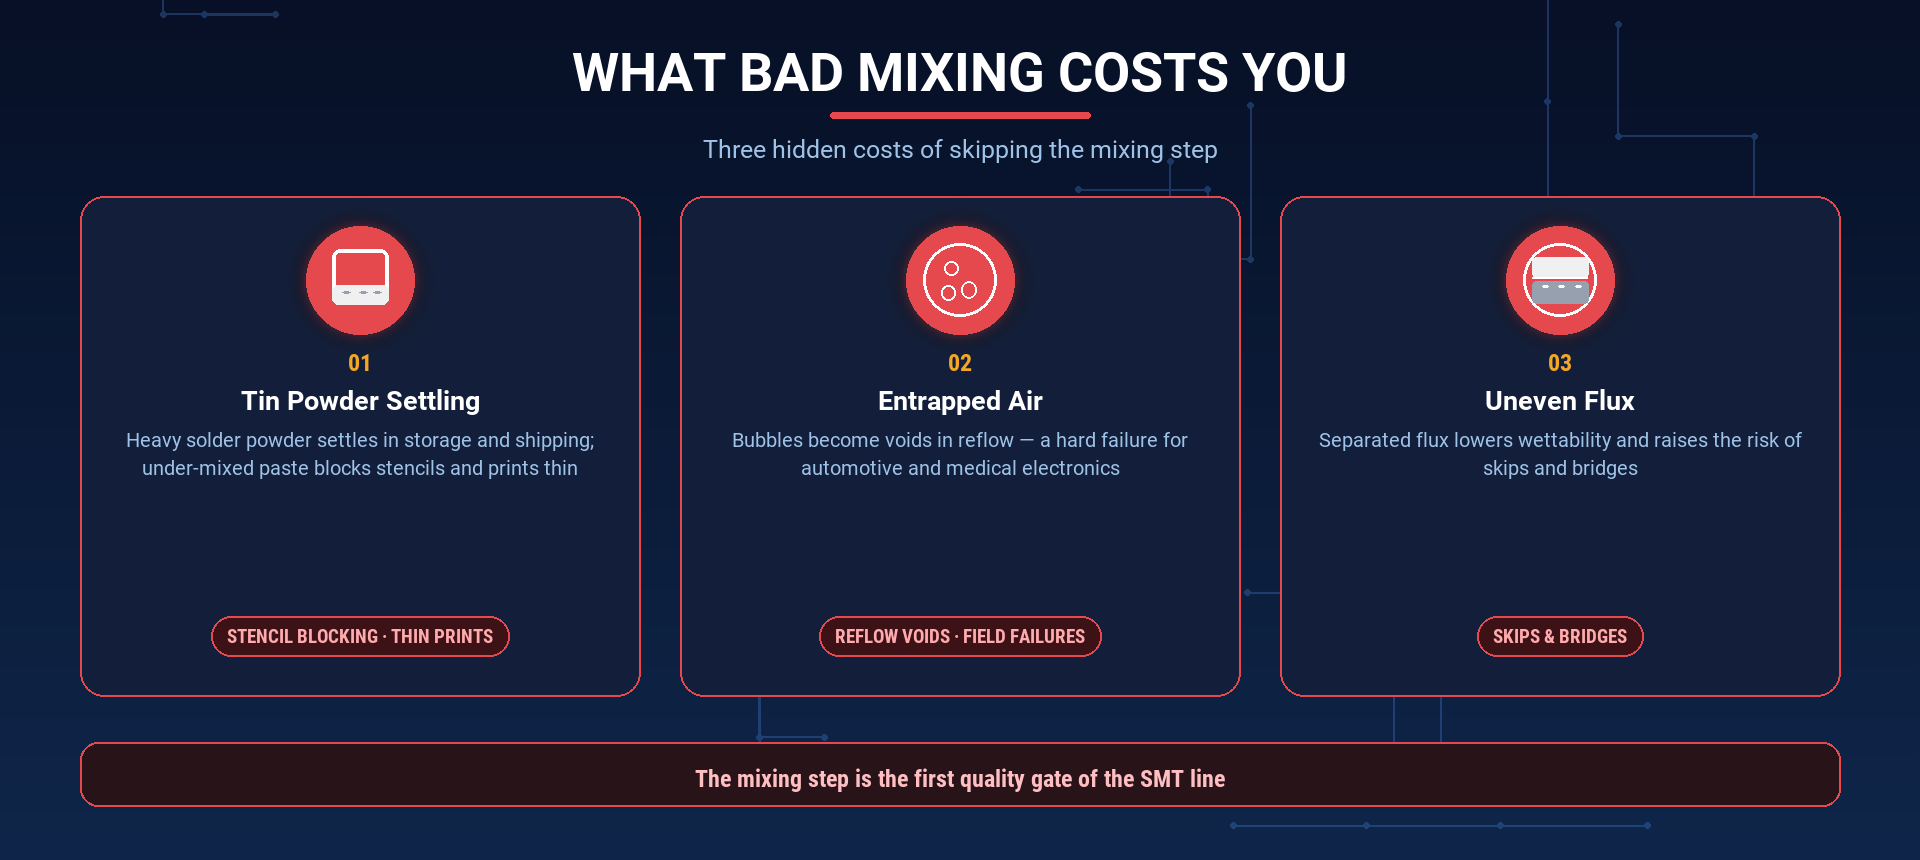
Ba dạng lỗi sau đây bắt nguồn trực tiếp từ bước trộn không đầy đủ:
-
Bột thiếc lắng xuống và kết tụ.
Bột hàn có mật độ cao, nên lắng xuống và vón cục trong quá trình lưu trữ và vận chuyển.
Nếu keo hàn được in mà không được khuấy đều lại đúng cách, khuôn in bị tắc, lớp in trở nên mỏng, và các mối hàn thiếu vật liệu hàn. -
Không khí bị giữ lại.
Không khí bị cuốn vào keo hàn tạo thành các khoảng rỗ trong quá trình hàn chảy.
Các khoảng rỗ làm giảm độ bền và độ tin cậy của mối hàn — đây là dạng lỗi nghiêm trọng đối với thiết bị điện tử ô tô, thiết bị điện tử y tế và các sản phẩm yêu cầu độ tin cậy cao khác, nơi tỷ lệ khoảng rỗ được quy định rõ trong đặc tả kỹ thuật. -
Phân bố chất trợ dung không đồng đều.
Khi chất trợ dung tách khỏi bột hàn, khả năng dính ướt giảm đi.
Tỷ lệ hàn bỏ sót tăng lên, hiện tượng nối tắt (bridging) gia tăng và nhu cầu sửa chữa lại trên dây chuyền cũng tăng theo.
Không một vấn đề nào trong số này xuất hiện khi kiểm tra nhanh bằng mắt thường đối với lọ keo.
Chúng chỉ bộc lộ ở giai đoạn sau — trong báo cáo kiểm tra quang học tự động (AOI), trong kết quả đếm khoảng rỗ bằng tia X và trong các sự cố xảy ra ngoài thực tế.
Quy trình xử lý kem hàn được khuyến nghị
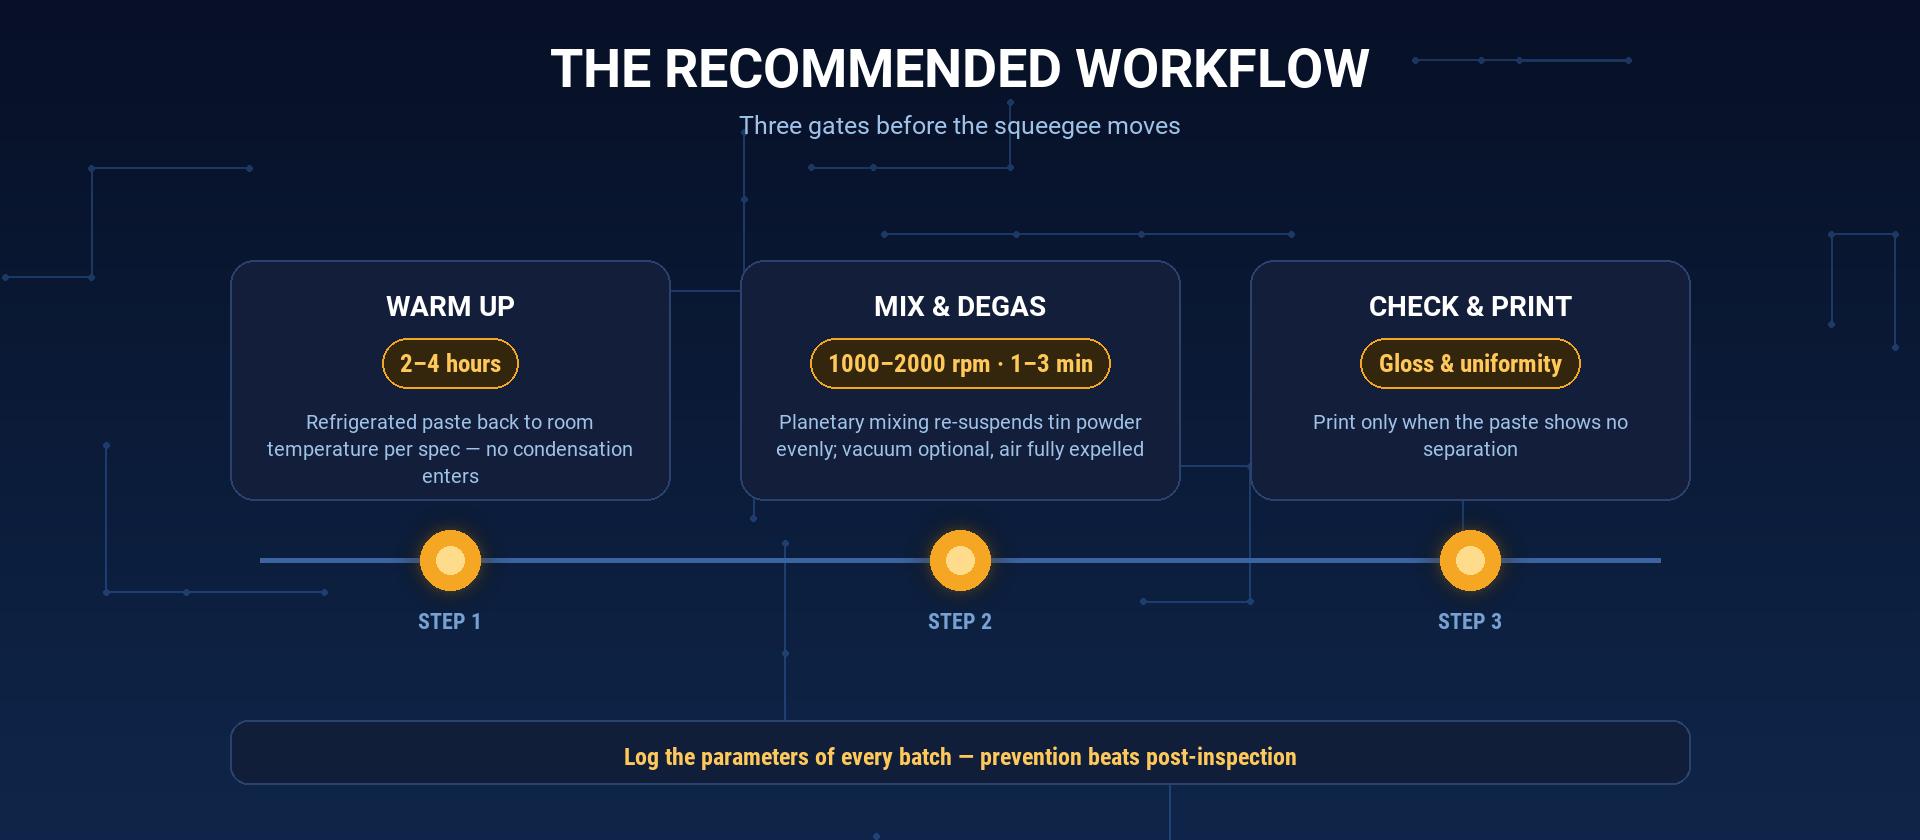
Một quy trình có thể lặp lại gồm ba bước:
-
Làm ấm.
Đưa kem hàn từ tủ lạnh lên nhiệt độ phòng theo thông số kỹ thuật của nhà sản xuất — thường là từ 2 đến 4 giờ — để tránh ngưng tụ hơi nước vào kem hàn. -
Trộn và khử khí.
Chạy kem hàn trên máy trộn ly tâm hành tinh.
Làm cơ sở tham khảo ban đầu: từ 1000 đến 2000 vòng/phút trong 1 đến 3 phút, có thể áp dụng chân không hoặc không.
Bột hàn được tái phân tán đều và không khí bị giữ lại được loại bỏ trong cùng một chu kỳ. -
Kiểm tra.
Kiểm tra độ bóng và độ đồng đều của kem hàn.
Chỉ nạp kem hàn vào máy in khi kem hàn không có hiện tượng tách lớp hay mất độ bóng.
Ghi lại các thông số của từng mẻ là điều biến quy trình này từ một thói quen thành một quy trình vận hành tiêu chuẩn.
Tại sao trộn ly tâm vượt trội hơn khuấy thủ công đối với kem hàn
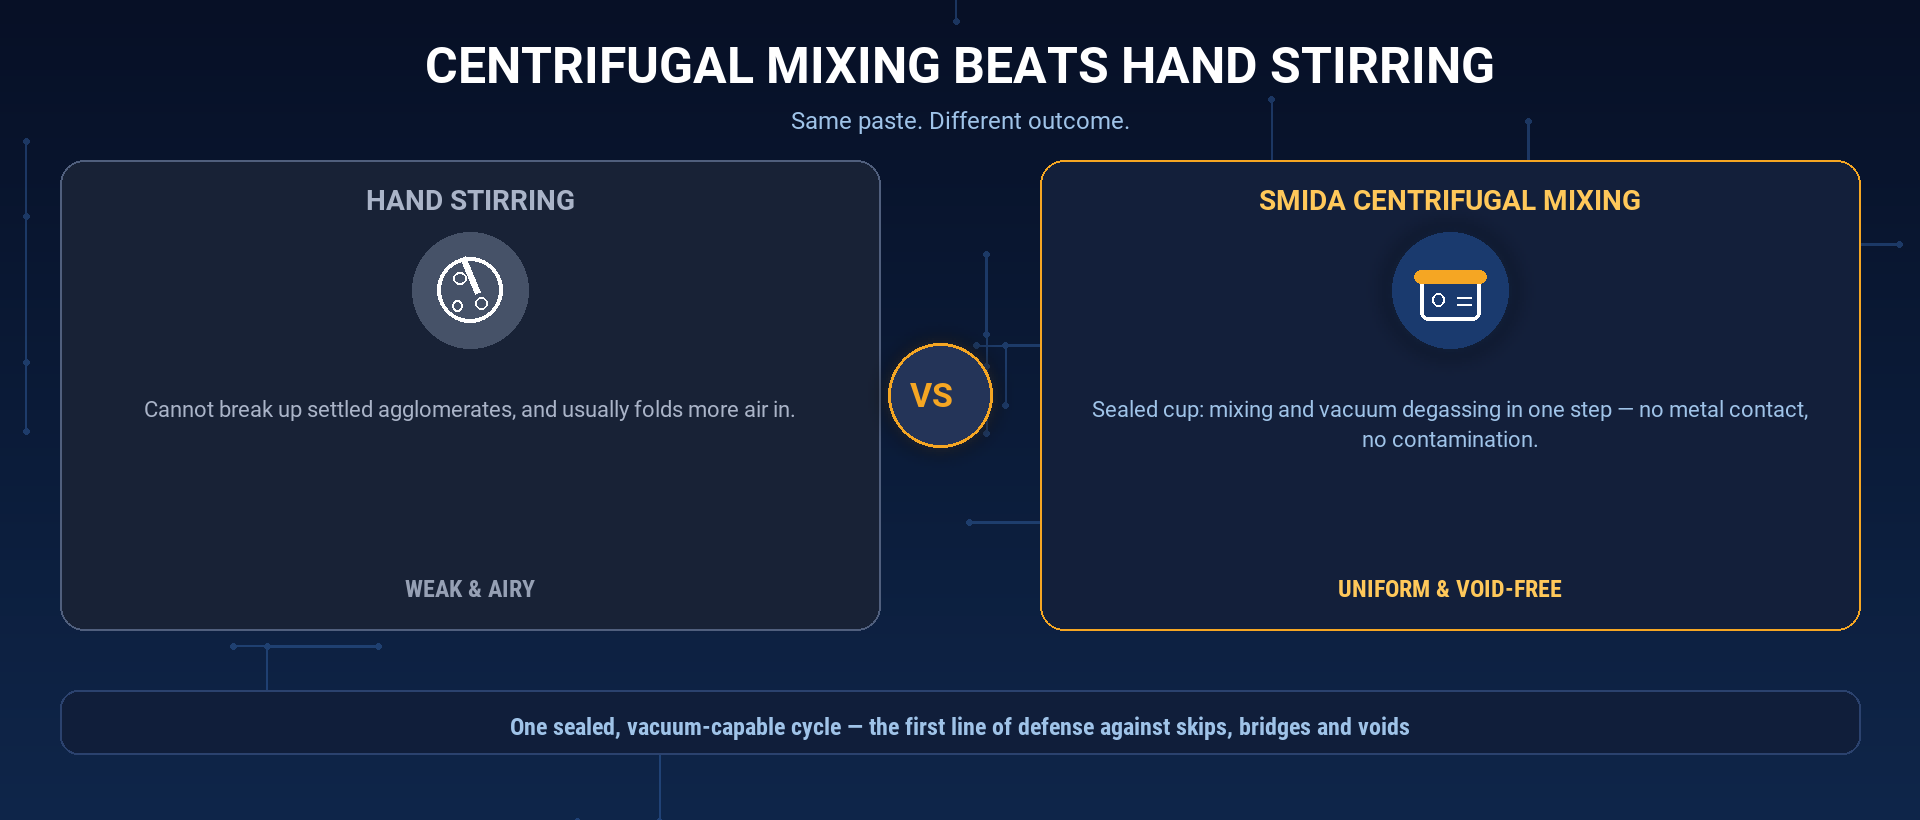
Khuấy thủ công và các máy khuấy cánh đơn giản không thể phá vỡ các cụm kem hàn đã lắng — những hạt đặc nhất chỉ nằm yên ở đáy — đồng thời việc khuấy từ phía trên làm không khí lọt vào kem hàn, tạo ra chính những bọt khí mà bạn đang cố loại bỏ.
Máy trộn ly tâm hành tinh hoạt động theo cách khác.
Cốc kín quay đồng thời trên hai trục: chuyển động quay quanh trục ngoài đẩy bột hàn nặng trở lại trạng thái lơ lửng đồng đều nhờ lực ly tâm, trong khi chuyển động quay quanh trục riêng cắt đứt mọi cụm còn sót lại.
Vì cốc được bịt kín, nên việc khử khí chân không (nếu cần) có thể thực hiện trong cùng một bước — không cần thiết bị bổ sung, không tiếp xúc với môi trường bên ngoài, không gây nhiễm bẩn.
Hơn nữa, vì không có lưỡi dao kim loại nào chạm vào kem hàn, nên không có nguy cơ vụn kim loại lẫn vào vật liệu.
Tại sao các khoảng rỗ ngày càng quan trọng
Tỷ lệ khoảng rỗ giờ đây không còn là một chỉ số 'có thì tốt' nữa.
Các thiết bị điện tử ô tô yêu cầu giới hạn khoảng trống rất khắt khe vì một khoảng trống duy nhất dưới linh kiện công suất có thể gây ra sự cố nhiệt, trong khi các thiết bị y tế không chấp nhận bất kỳ mối nối gián đoạn nào.
Vì khoảng trống hình thành từ không khí có trong keo hàn, nên việc loại bỏ không khí này trước khi in là biện pháp phòng ngừa rẻ nhất hiện có — rẻ hơn nhiều so với kiểm tra bằng tia X và xử lý lại sau khi hàn chảy.
SMIDA hỗ trợ quy trình keo hàn như thế nào
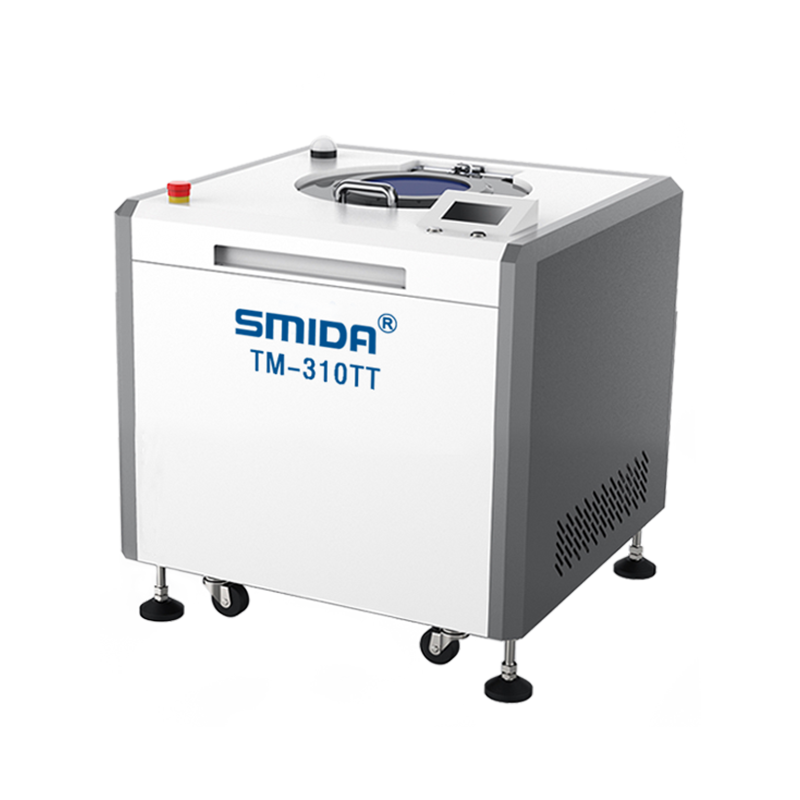
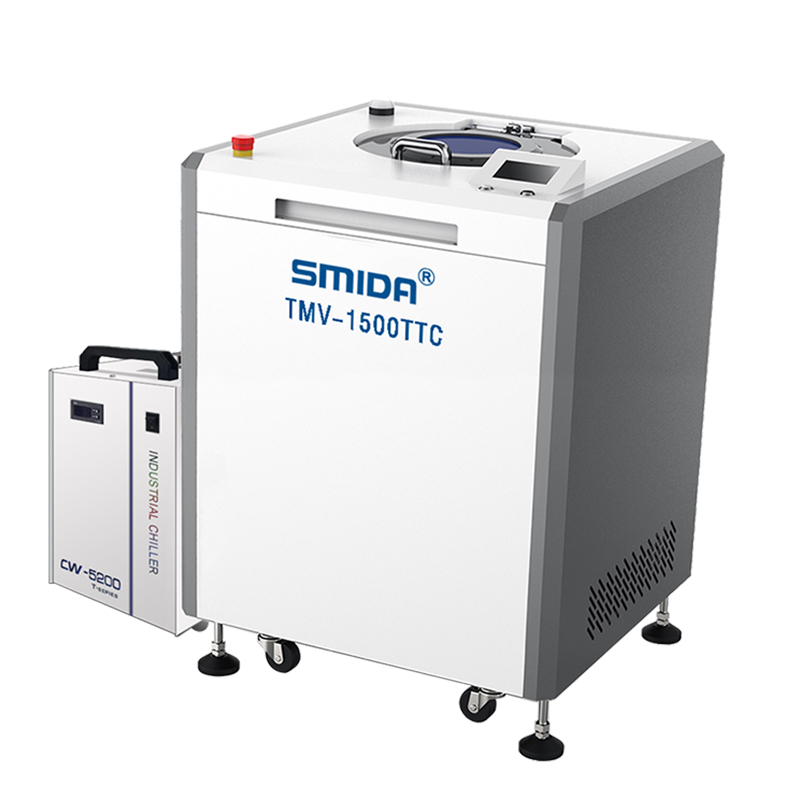
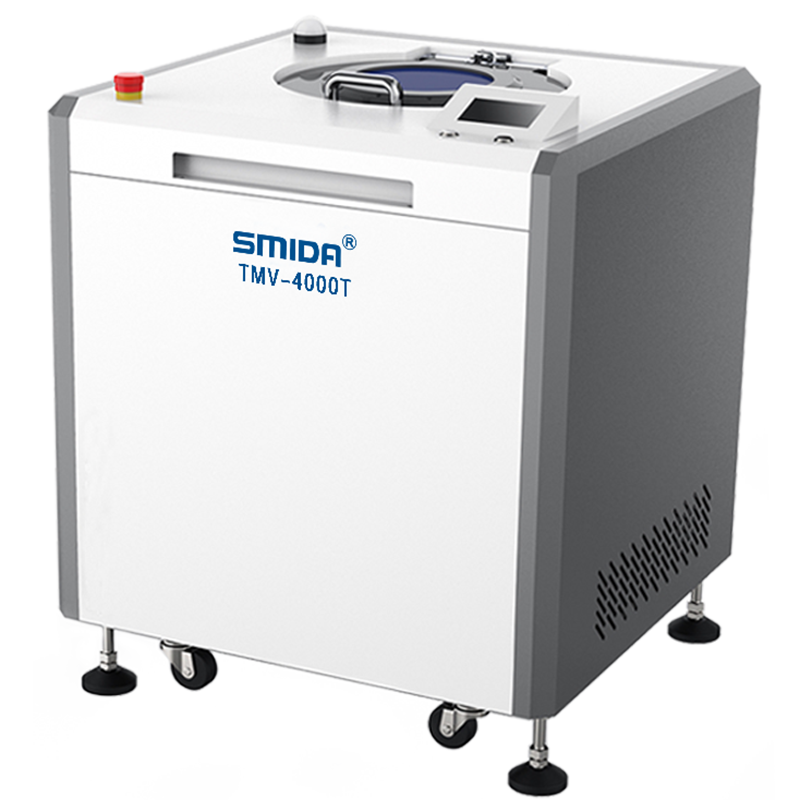
Các máy trộn ly tâm hành tinh SMIDA được thiết kế dựa trên các thông số quan trọng đối với keo hàn:
- Điều khiển tốc độ từ 200 đến 2000 vòng/phút , với khả năng điều chỉnh riêng biệt tốc độ quay quanh trục và tốc độ quay quanh tâm, giúp bạn tinh chỉnh quá trình trộn cho cả keo hàn pitch mịn lẫn keo hàn tiêu chuẩn;
- Các mẫu chân không xuống tới 0,2 kPa , loại bỏ các bọt khí vi mô mà khuấy thông thường không thể tiếp cận;
- Các mẫu điều khiển nhiệt độ (TTC) giữ nhiệt độ từ −15 °C đến 25 °C , dành cho các dòng keo hàn nhạy cảm với sự gia tăng nhiệt độ;
- Cốc kín, không lưỡi dao , nghĩa là không bị nhiễm bẩn và không thất thoát dung môi;
- Một nền tảng duy nhất, từ các thiết bị phòng thí nghiệm 150 g đến các máy sản xuất trên 100 kg , với thể tích trộn từ 1 g đến trên 100 kg.
SMIDA là nhà sản xuất có trụ sở tại Thâm Quyến, hoạt động hơn 17 năm trong lĩnh vực xử lý vật liệu, đạt chứng nhận CE, ISO 9001, ISO 14001 và ISO 45001, được hơn 2.000 khách hàng tại hơn 40 quốc gia tin tưởng.
Các câu hỏi thường gặp
Tôi thực sự cần trộn kem hàn trước khi in hay không?
Có — một khi bột hàn lắng xuống hoặc không khí bị cuốn vào, việc in mà không đồng nhất và khử khí sẽ truyền trực tiếp những khuyết tật này vào các mối nối.
Tốc độ và thời gian nào nên dùng cho kem hàn?
Một điểm khởi đầu phổ biến là 1.000–2.000 vòng/phút trong 1–3 phút, kèm chân không nếu vấn đề rỗ (voids) đã được xác định.
Xác nhận khoảng thông số này với nhà cung cấp kem hàn của bạn và cố định nó.
Máy trộn ly tâm hành tinh có thể xử lý đầy một lọ kem hàn không?
- Vâng.
Các máy SMIDA lấy các cốc kín từ mẫu phòng thí nghiệm 150 g đến mẻ sản xuất trên 100 kg, do đó cùng một quy trình được áp dụng ở mọi quy mô.
Việc trộn có làm hỏng bột hàn không?
Không — quá trình trộn không dùng lưỡi dao và lực cắt nhẹ nhàng, đồng đều, nên phân bố kích thước và hình dạng hạt bột được giữ nguyên.
Kết luận
Việc trộn và khử khí kem hàn là công tắc vô hình quyết định năng suất SMT.
Bật đúng cách và các hiện tượng hở mạch, cầu nối và rỗng sẽ giảm đáng kể ngay cả trước khi bạn điều chỉnh chế độ nung chảy.
Cạnh tranh về năng suất thường được quyết định chính xác bởi những công tắc vô hình này.
Hãy kiểm chứng trực tiếp trên kem hàn của bạn.
Gửi một mẫu kem hàn đến phòng thí nghiệm SMIDA để được kiểm tra miễn phí về việc trộn và khử khí.
Chúng tôi sẽ chạy thử vật liệu của bạn, gửi lại dữ liệu về độ rỗng trước và sau khi xử lý, đồng thời đề xuất model phù hợp — từ các thiết bị phòng thí nghiệm 150 g đến các máy công nghiệp dung tích lớn — trước khi bạn chi bất kỳ khoản tiền nào.

 Tin nóng