EN

Змішування та дегазація паяльної пасти: повне керівництво з процесу SMT для безпорожнісного реплою
Більшість ліній SMT контролюють зберігання та підігрів, а потім вручну перемішують пасту. Ті лінії, що забезпечують високий вихід, розглядають змішування та дегазацію як контрольований технологічний етап.
Змішування та дегазація паяльної пастки: як планетарна центрифужна мішалка повторно суспендирує порошок паяльного матеріалу, видаляє захоплене повітря й запобігає утворенню порожнин перед штампуванням через трафарет.
Змішування та дегазація паяльної пасти — це процес повторного суспендування осілого паяльного порошку й видалення захопленого повітря перед штампуванням через трафарет.
Паяльна паста є основним допоміжним матеріалом у поверхневому монтажі, і її стан визначає якість друку та вихід реплою.
Багато заводів дуже ретельно стежать за зберіганням та підігрівом, але взагалі пропускають етап змішування — або перемішують вручну й вважають завдання виконаним.
Саме цей проміжок є причиною пропусків, мостиків та порожнин.
Що відбувається, коли паяльну пасту недостатньо змішано
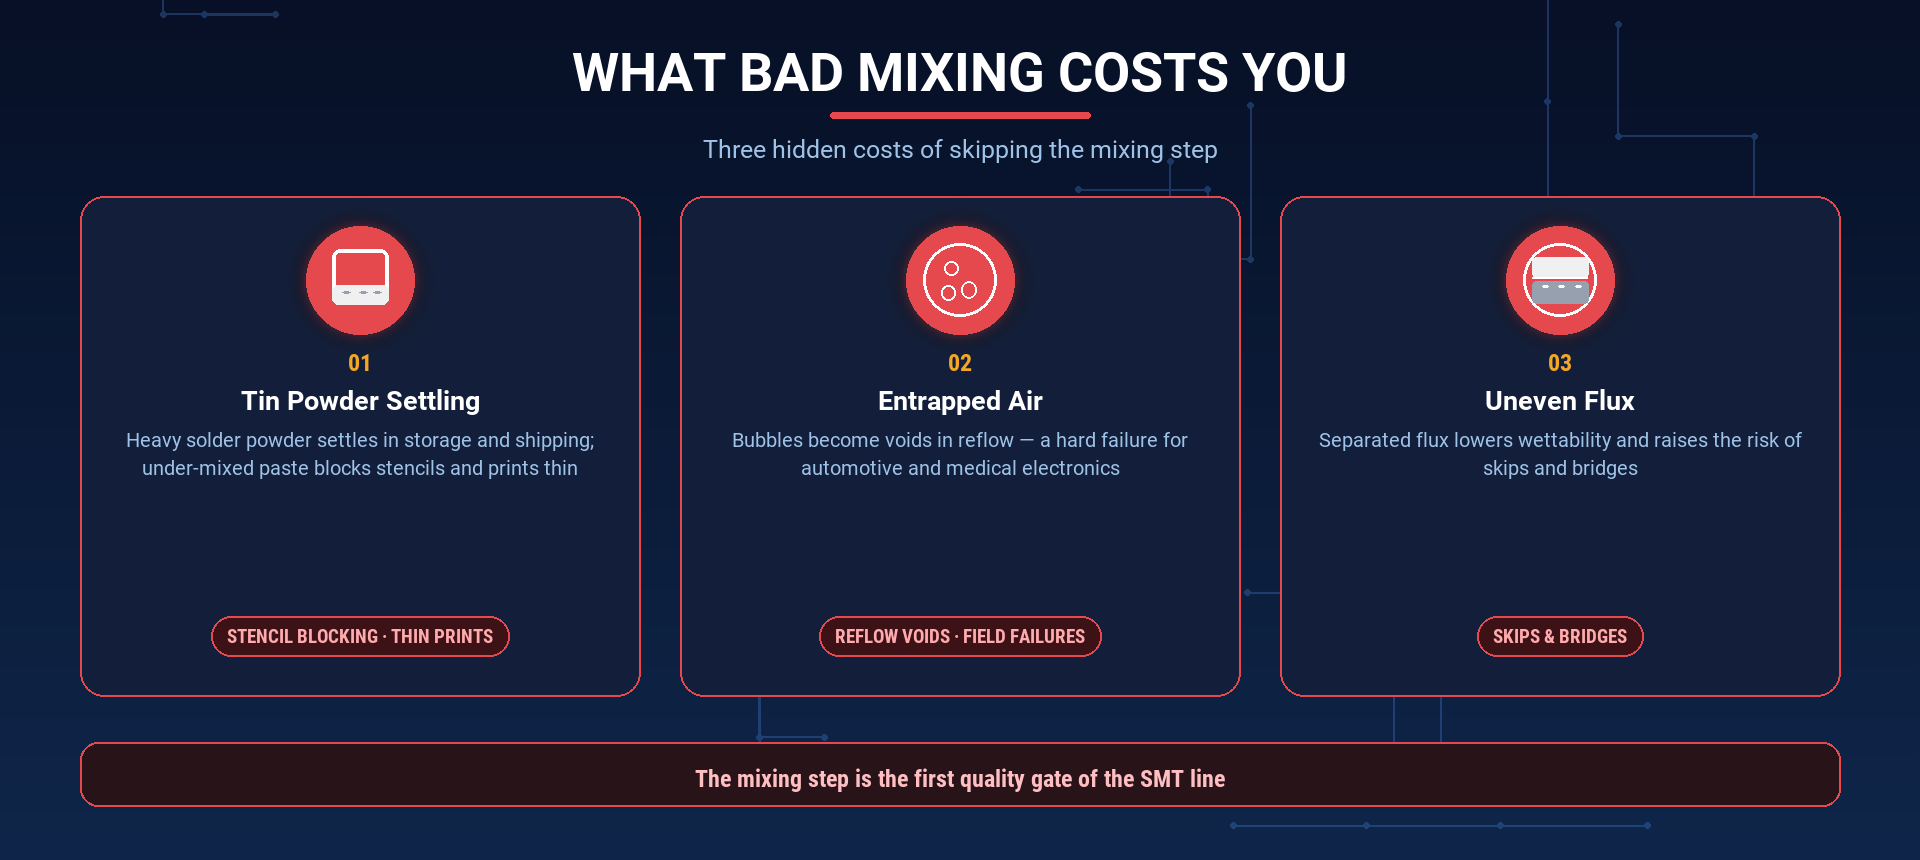
Три типи відмов прямо пов’язані з недостатнім етапом змішування:
-
Осадження та агломерація порошку олова.
Порошок припою щільний, тому він осідає й утворює грудки під час зберігання та транспортування.
Якщо пасту друкувати без попереднього ретельного перемішування, то шаблон забивається, друк виходить надто тонким, а припоївні з’єднання стають недостатньо насиченими припоєм. -
Захоплене повітря.
Повітря, яке потрапляє в пасту, утворює порожнини під час процесу паяння.
Порожнини знижують міцність і надійність з’єднань — це критична несправність для автозаводської електроніки, медичної електроніки та інших високонадійних продуктів, де відсоток порожнин чітко вказано в технічних вимогах. -
Нерівномірний розподіл флюсу.
Коли флюс відділяється від порошку припою, знижується змочування.
Зростає кількість пропущених паяних з’єднань, мостиків та повторної обробки на лінії.
Жодна з цих проблем не виявляється при швидкому візуальному огляді банки.
Вони проявляються пізніше — у звіті AOI, у результаті рахунку порожнин за даними рентгенівського контролю та у випадках відмов у експлуатації.
Рекомендований процес роботи з паяльною пастою
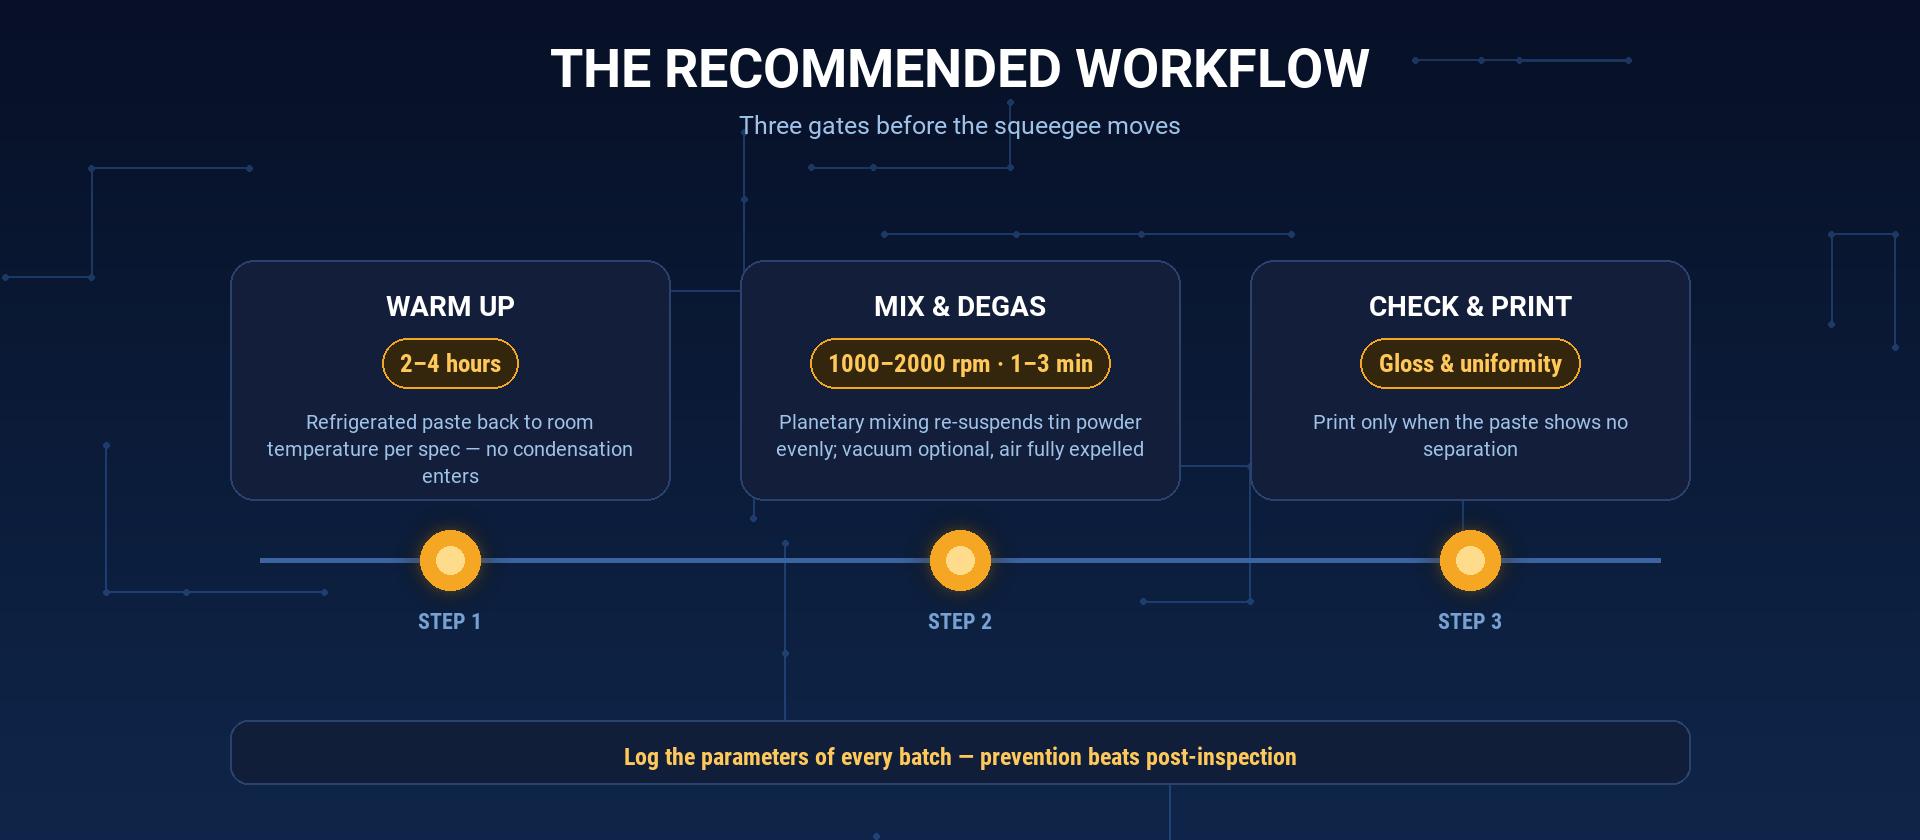
Повторюваний процес складається з трьох кроків:
-
Прогрівання.
Дозвольте охолодженій пасті нагрітися до кімнатної температури відповідно до специфікацій виробника — зазвичай 2–4 години — щоб у пасту не потрапила конденсація. -
Змішування та дегазація.
Використовуйте планетарний центрифужний міксер для обробки пастою.
Як початкова орієнтирова рекомендація: 1000–2000 об/хв протягом 1–3 хвилин, вакуум — за бажанням.
Паяльний порошок знову рівномірно розподіляється, а захоплене повітря видаляється в тому самому циклі. -
Перевірки.
Перевірте блиск і однорідність пастою.
Завантажуйте пасту в принтер лише тоді, коли вона не демонструє розшарування чи потемніння.
Реєстрація параметрів кожної партії перетворює цей робочий процес із звички на стандартну експлуатаційну процедуру.
Чому центрифужне змішування краще ручного перемішування для паяльної пасти
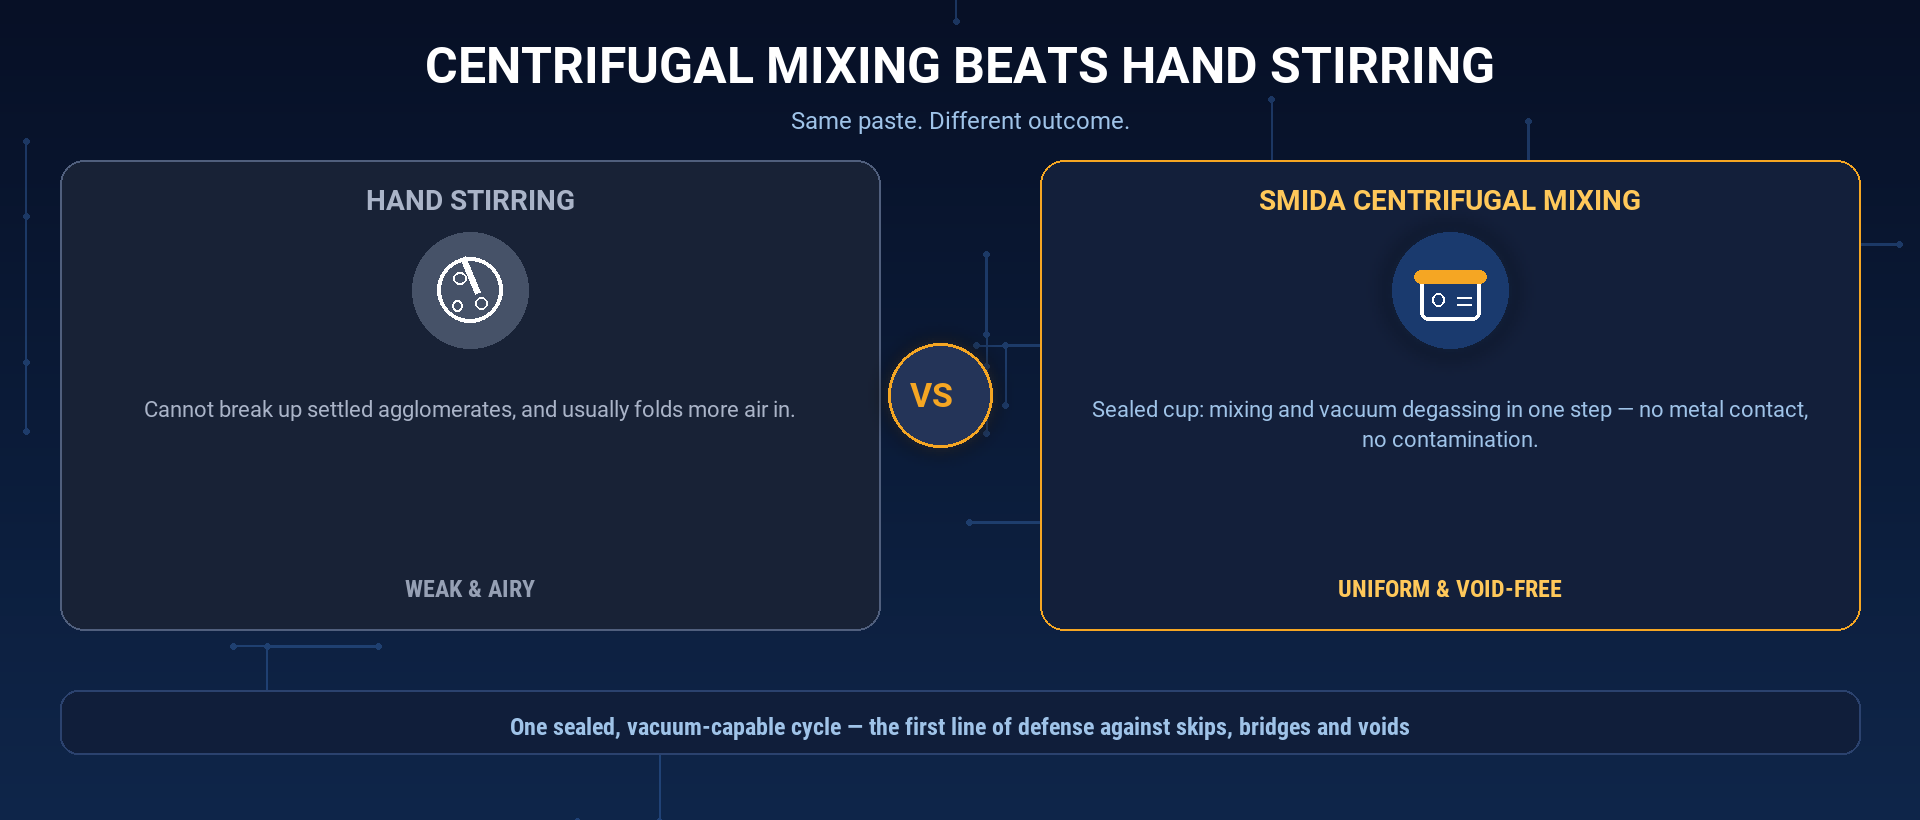
Ручне перемішування та прості пропелерні мішалки не можуть розібрати осілих агломератів паяльної суміші — найщільніші частинки просто залишаються на дні, а перемішування зверху вводить повітря в пасту, утворюючи саме ті бульбашки, які ви намагаєтеся видалити.
Планетарна центрифужна мішалка працює інакше.
Запечатаний стакан обертається одночасно навколо двох осей: обертання навколо центральної осі примушує важкий паяльний порошок рівномірно розподілятися завдяки відцентровій силі, а обертання навколо власної осі розриває будь-які залишкові агломерати.
Оскільки стакан запечатаний, необов’язкова вакуумна дегазація видаляє повітря на тому ж етапі — без додаткового обладнання, без відкриття системи й без ризику забруднення.
І оскільки до пасти не торкаються металеві леза, немає ризику потрапляння металевих частинок у матеріал.
Чому порожнини мають ще більше значення, ніж раніше
Відсоток порожнин більше не є просто бажаним показником.
Автомобільні електронні системи встановлюють жорсткі обмеження щодо порожнин, оскільки одна порожнина під потужним компонентом може призвести до теплового збою, а медичні пристрої не допускають жодних перериваних з’єднань.
Оскільки порожнини виникають як повітря в пасті, видалення цього повітря перед друкуванням — найдешевший доступний спосіб профілактики, значно дешевший за рентгенівський контроль та повторну обробку після пайки.
Як SMIDA підтримує процес нанесення паяльної пасти
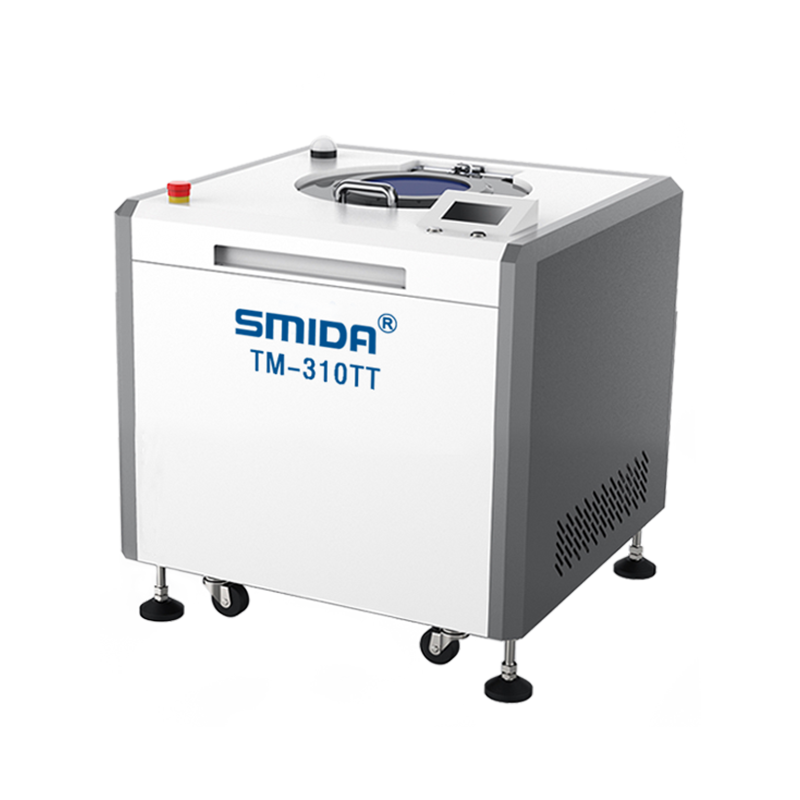
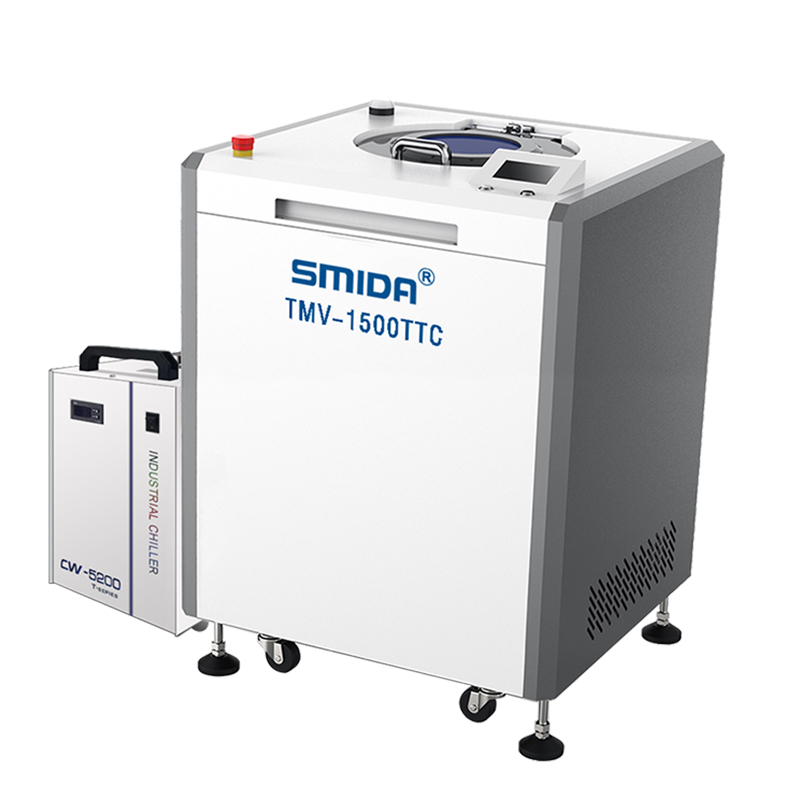
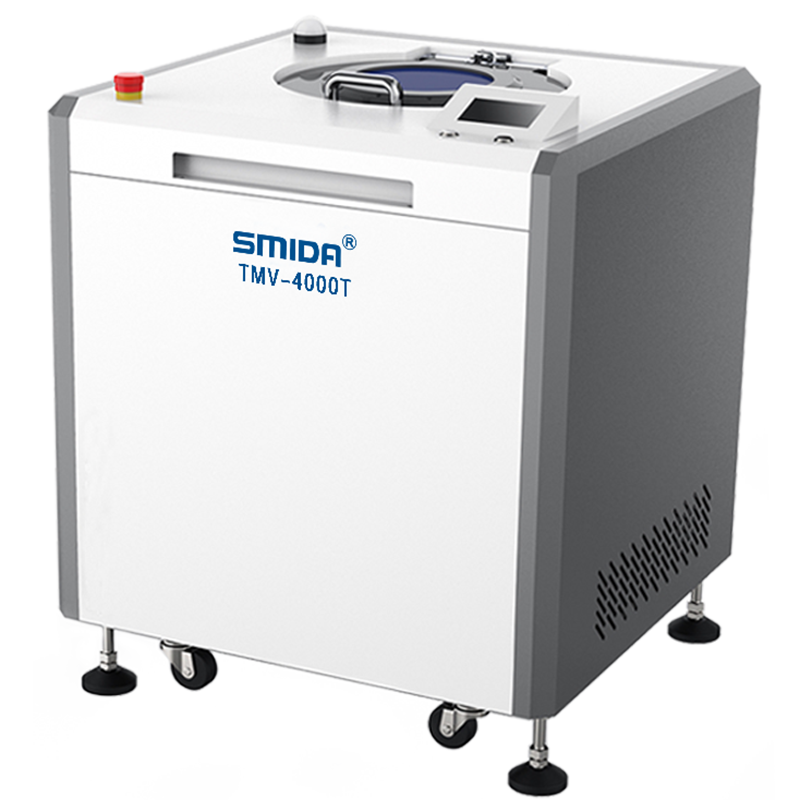
Планетарні центрифужні мішалки SMIDA розроблені з урахуванням параметрів, критичних для паяльної пасти:
- Контроль швидкості від 200 до 2000 об/хв , із незалежною регулюванням обертання навколо осі та обертання навколо центру, що дозволяє налаштовувати замішування як для пасти з малим кроком, так і для стандартних паст;
- Моделі з вакуумом до 0,2 кПа , що видаляють мікропухирці, недоступні для звичайного перемішування;
- Моделі TTC з термоконтролем у діапазоні від −15 °C до 25 °C , для сімейств паст, чутливих до нагріву;
- Запечатані чашки без лопатей , що означає відсутність забруднення та втрати розчинника;
- Один платформений підхід — від лабораторних установок на 150 г до промислових машин на 100 кг і більше , з об’ємом змішування від 1 г до 100 кг і більше.
SMIDA — виробник із Шеньчжень, який має понад 17-річний досвід у переробці матеріалів, сертифікований за стандартами CE, ISO 9001, ISO 14001 та ISO 45001, йому довіряють понад 2000 клієнтів у більш ніж 40 країнах.
Поширені запитання
Чи справді потрібно змішувати паяльну пасту перед друкуванням?
Так — якщо паяльний порошок осідає або в пасту потрапляє повітря, друк без гомогенізації та дегазації безпосередньо переносить ці дефекти у з’єднання.
Які швидкість і час слід використовувати для паяльної пасти?
Зазвичай початковими параметрами є 1000–2000 об/хв протягом 1–3 хвилин із вакуумом, якщо відомо про проблему порожнин.
Підтвердьте оптимальні параметри з постачальником вашої пасти та зафіксуйте їх.
Чи може планетарний центрифужний мішалка обробляти повну банку паяльної пастки?
Так.
Машини SMIDA беруть запечатані чашки від лабораторних зразків по 150 г до виробничих партій понад 100 кг, тож той самий процес працює на будь-якому масштабі.
Чи пошкоджує перемішування порошок паяльної суміші?
Ні — перемішування відбувається без лопатей, а зсувне навантаження є м’яким і рівномірним, тому розподіл розміру й форми частинок порошку зберігається.
Головне
Перемішування й дегазація паяльної пастки — це «невидимий перемикач», що впливає на вихід SMT.
Правильно активуйте його — і краплі, мости та порожнини зменшуються ще до того, як ви встановите профіль рефлоу.
Конкуренція за вихід часто вирішується саме такими прихованими «перемикачами».
Переконайтеся самі на своїй пастці.
Надішліть зразок паяльної пастки в лабораторію SMIDA для безкоштовного тесту перемішування й дегазації.
Ми обробимо ваш матеріал, надішлемо дані про порожнини «до» й «після», а також порадимо відповідну модель — від лабораторних одиниць по 150 г до промислових машин великої потужності — перш ніж ви витратите хоча б один долар.

 Гарячі новини