EN

Mistura e desgaseificação de pasta de solda: o guia completo do processo SMT para refusão sem vazios
A maioria das linhas SMT gere armazenamento e aquecimento prévio, seguidos de agitação manual da pasta. As linhas que obtêm maiores rendimentos tratam a mistura e a desgaseificação como uma etapa controlada do processo.
Mistura e desgaseificação de pasta de solda: como um misturador centrífugo planetário ressuspende o pó de solda, remove o ar aprisionado e previne vazios antes da impressão em estêncil.
A mistura e desgaseificação de pasta de solda é o processo de ressuspensão do pó de solda sedimentado e remoção do ar aprisionado antes da impressão em estêncil.
A pasta de solda é o material auxiliar principal da montagem por superfície (SMT), e seu estado determina a qualidade da impressão e o rendimento da refusão.
Muitas fábricas são meticulosas quanto ao armazenamento e ao aquecimento prévio, mas ignoram totalmente a etapa de mistura — ou realizam-na manualmente e consideram-na concluída.
Essa lacuna é exatamente a origem de falhas como ausência de depósitos, pontes e vazios.
O que acontece quando a pasta de solda não é misturada corretamente
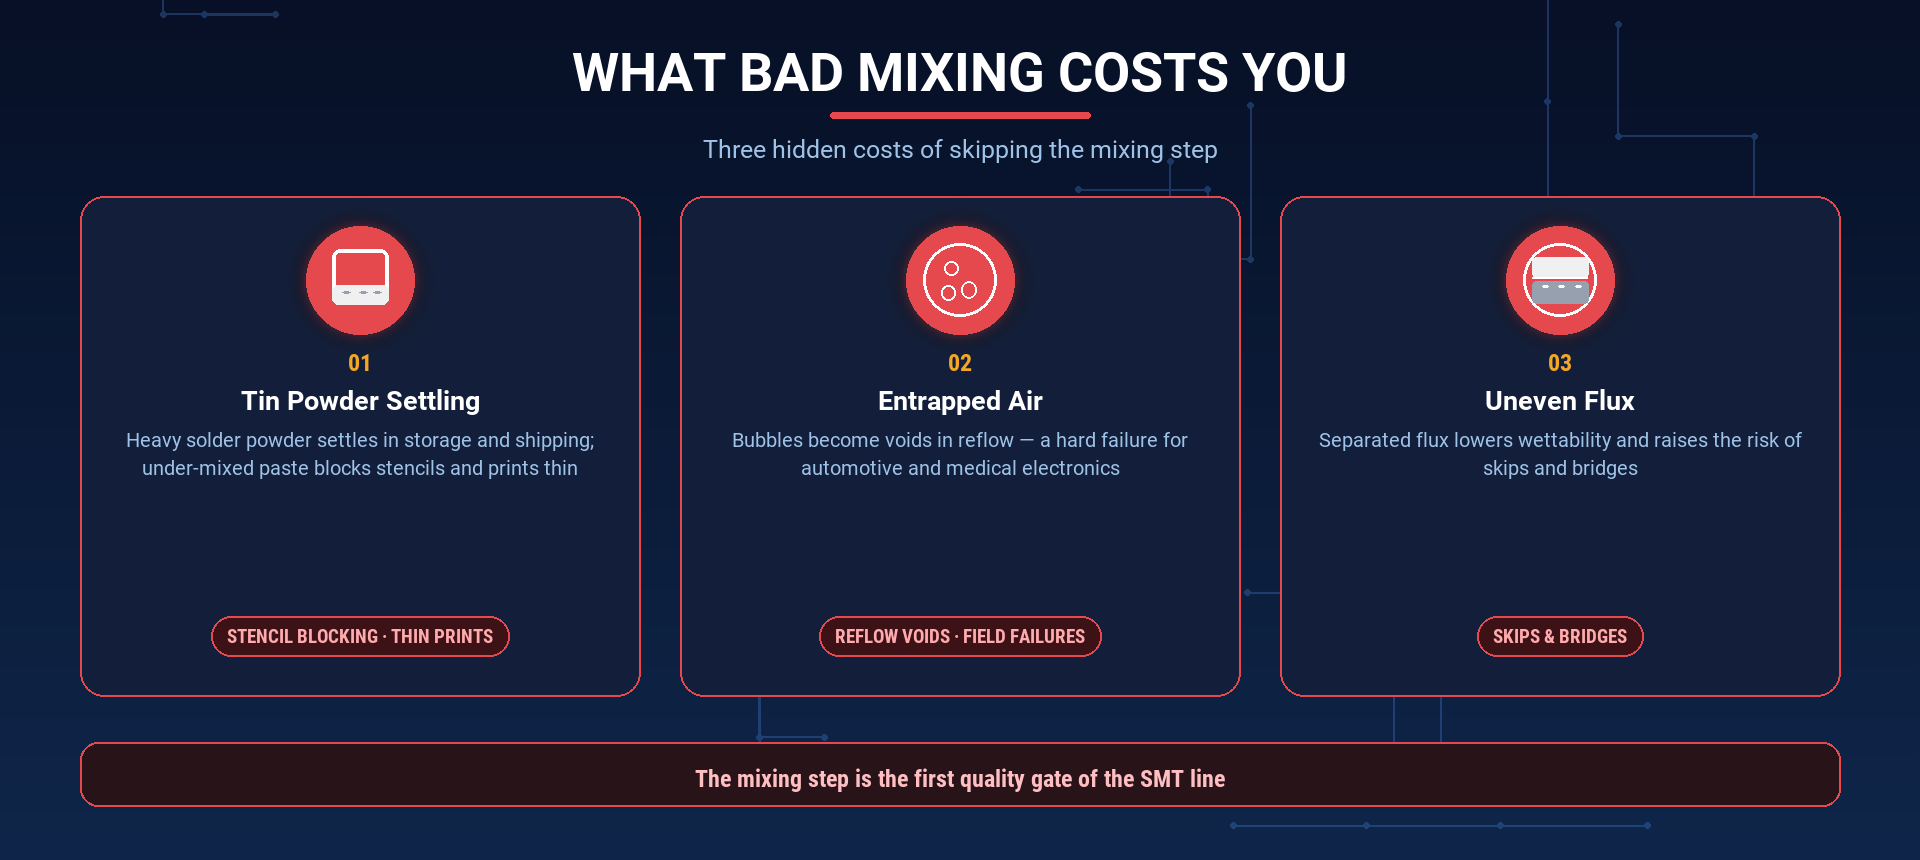
Três modos de falha têm origem direta em uma etapa de mistura inadequada:
-
Assentamento e aglomeração do pó de estanho.
O pó de solda é denso, portanto assenta e forma grumos durante armazenamento e transporte.
Se a pasta for impressa sem ressuspensão adequada, o estêncil entope, as impressões ficam finas e as juntas de solda acabam com falta de material. -
Ar aprisionado.
O ar incorporado à pasta transforma-se em vazios durante a refusão.
Os vazios reduzem a resistência e a confiabilidade das juntas — uma falha grave em eletrônicos automotivos, eletrônicos médicos e outros produtos de alta confiabilidade, nos quais a porcentagem de vazios consta da especificação. -
Distribuição irregular do fluxo.
Quando o fluxo se separa do pó de solda, a molhabilidade diminui.
Ocorrem mais falhas de soldagem (skip-soldering), mais pontes (bridging) e mais retrabalho na linha.
Nenhum desses problemas é visível numa inspeção visual rápida do frasco.
Eles aparecem mais tarde — no relatório de inspeção óptica automatizada (AOI), na contagem de vazios por radiografia (X-ray) e em falhas em campo.
O Fluxo Recomendado de Manipulação da Pasta de Solda
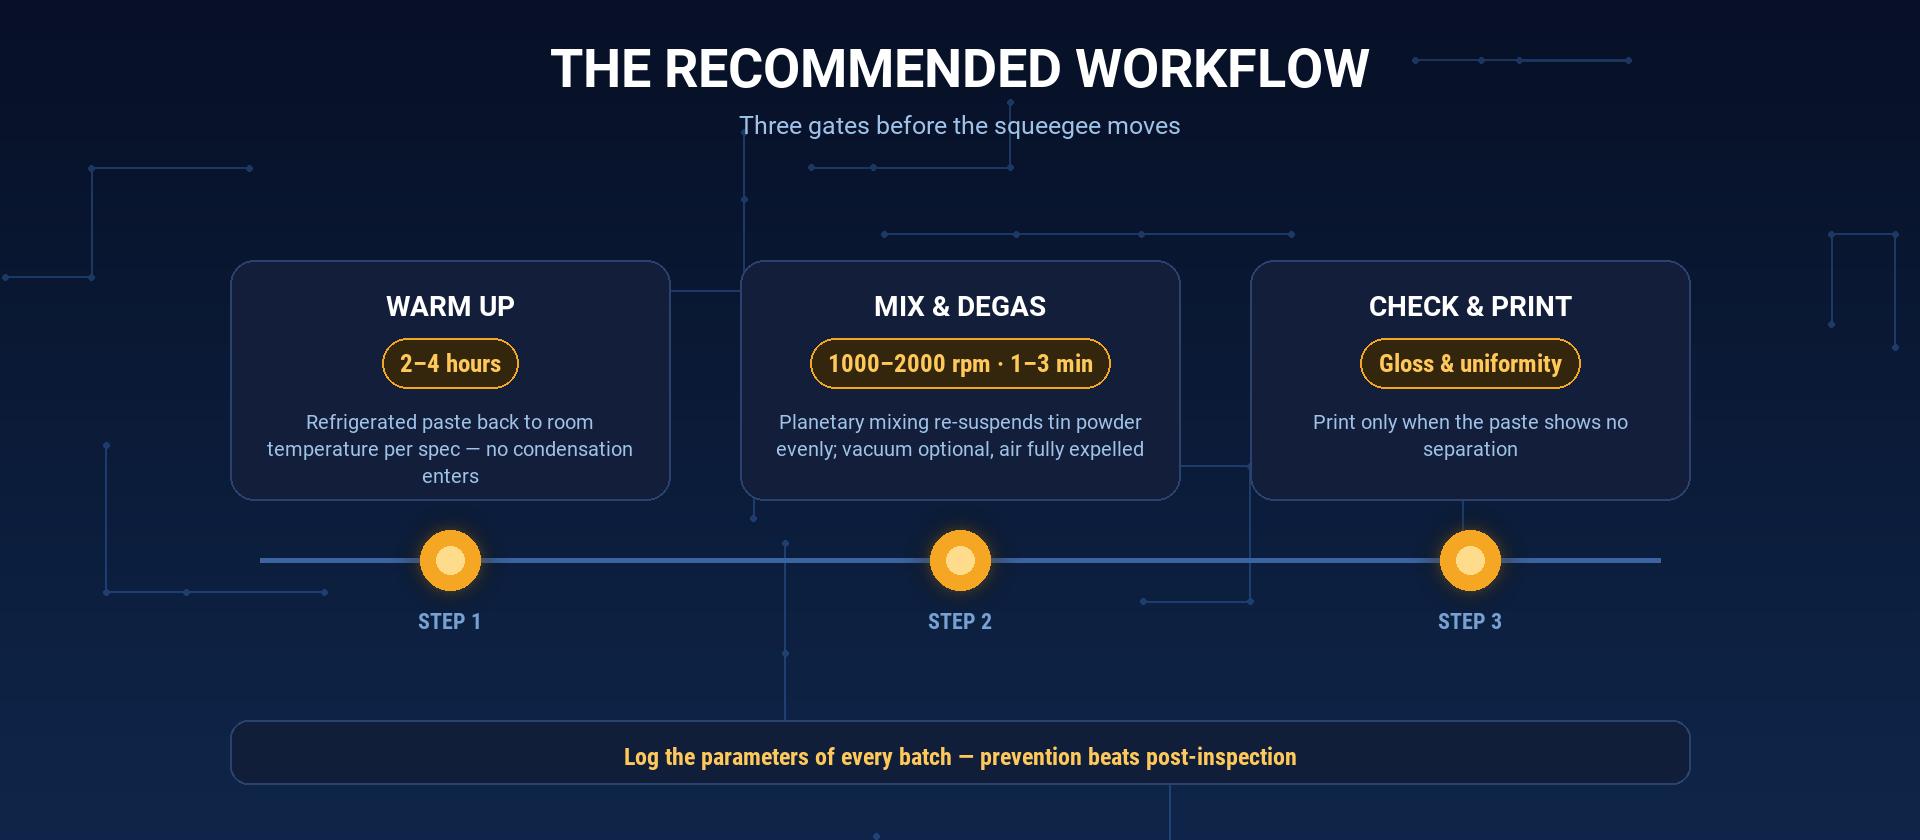
Um processo repetível tem três etapas:
-
Aquecimento.
Leve a pasta refrigerada à temperatura ambiente conforme as especificações do fabricante — tipicamente de 2 a 4 horas — para que nenhuma condensação entre na pasta. -
Mistura e desgaseificação.
Execute a pasta em um misturador centrífugo planetário.
Como referência inicial: 1000 a 2000 rpm por 1 a 3 minutos, com vácuo opcional.
O pó de solda é re-suspensa uniformemente e o ar aprisionado é expelido no mesmo ciclo. -
Inspeção.
Verifique o brilho e a uniformidade da pasta.
Carregue a impressora somente quando a pasta não apresentar separação nem perda de brilho.
Registrar os parâmetros de cada lote é o que transforma este fluxo de trabalho de um hábito em um procedimento operacional padrão.
Por que a mistura centrífuga supera a agitação manual na pasta de solda
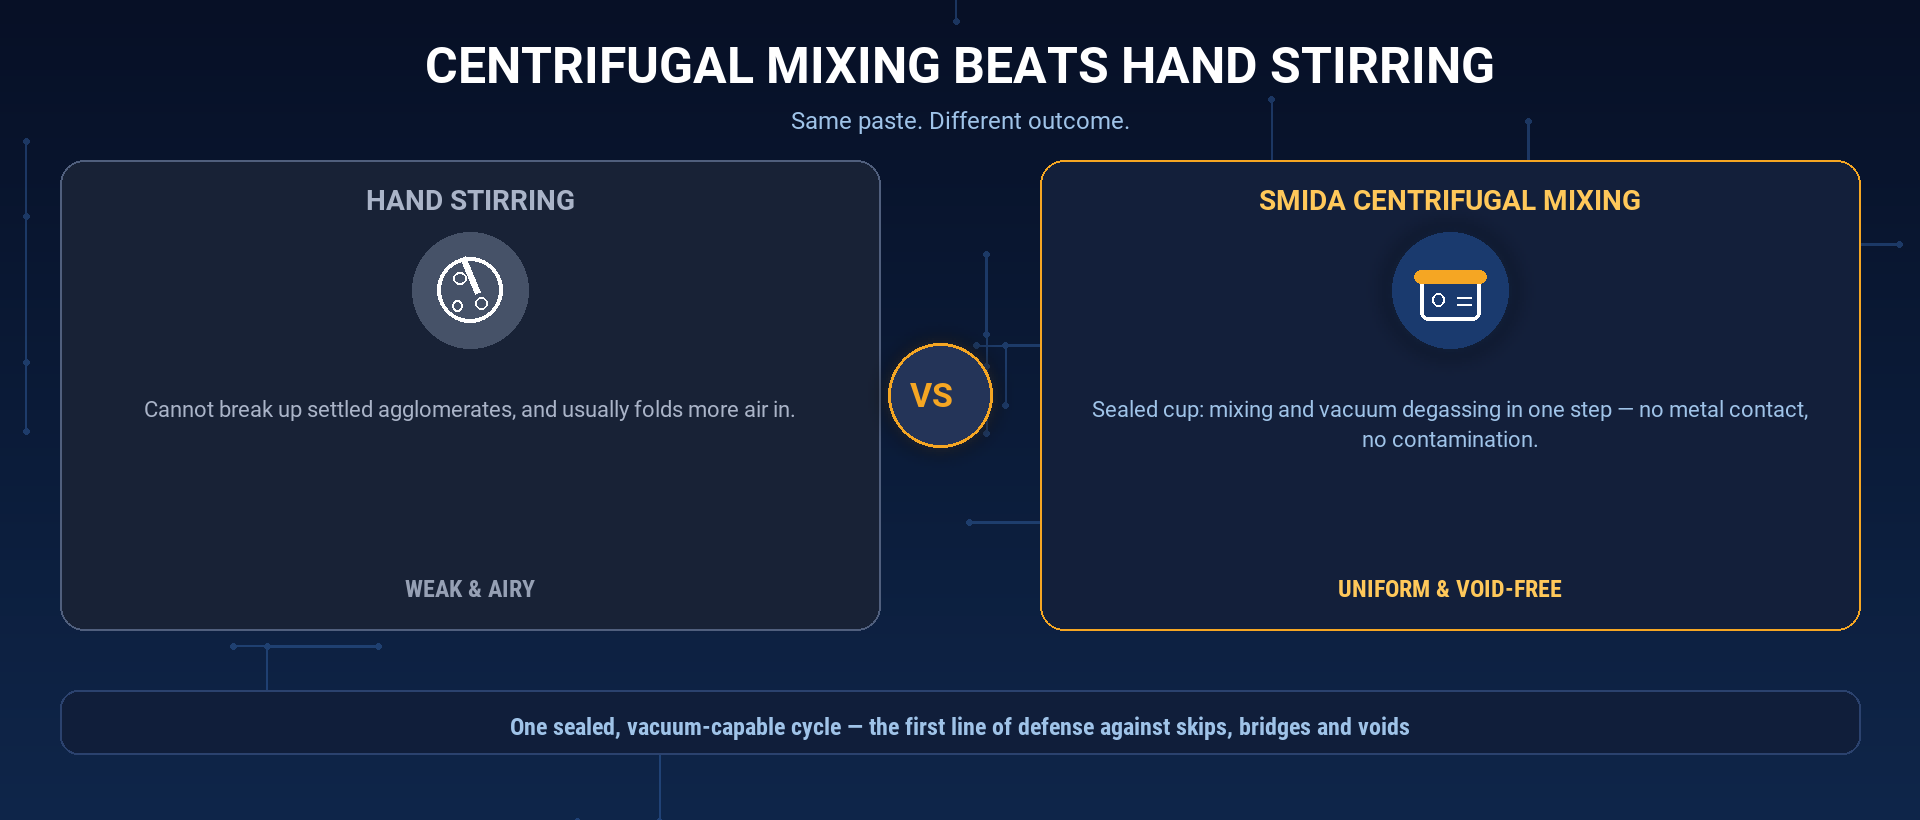
A agitação manual e os agitadores de hélice simples não conseguem desfazer os aglomerados de solda sedimentados — as partículas mais densas simplesmente permanecem no fundo — e a agitação a partir do topo incorpora ar à pasta, adicionando exatamente as bolhas que você procura eliminar.
Um misturador centrífugo planetário funciona de forma diferente.
O copo selado gira simultaneamente em dois eixos: a revolução impulsiona o pó pesado de solda de volta à suspensión uniforme mediante força centrífuga, enquanto a rotação cisalha quaisquer aglomerados remanescentes.
Como o copo é selado, a desgaseificação a vácuo opcional remove o ar na mesma etapa — sem equipamento adicional, sem exposição e sem contaminação.
E, como nenhuma lâmina metálica entra em contato com a pasta, não há risco de resíduos metálicos contaminarem o material.
Por que as vazios importam mais do que nunca
A porcentagem de vazios já não é mais uma métrica apenas desejável.
A eletrônica automotiva exige limites rigorosos de vazios, pois um único vazio sob um dispositivo de potência pode causar falha térmica, e dispositivos médicos não toleram nenhuma junção intermitente.
Como os vazios se originam do ar presente na pasta, a remoção desse ar antes da impressão é a prevenção mais econômica disponível — muito mais barata que inspeção por raio X e retrabalho após a refusão.
Como a SMIDA apoia o processo de pasta de solda
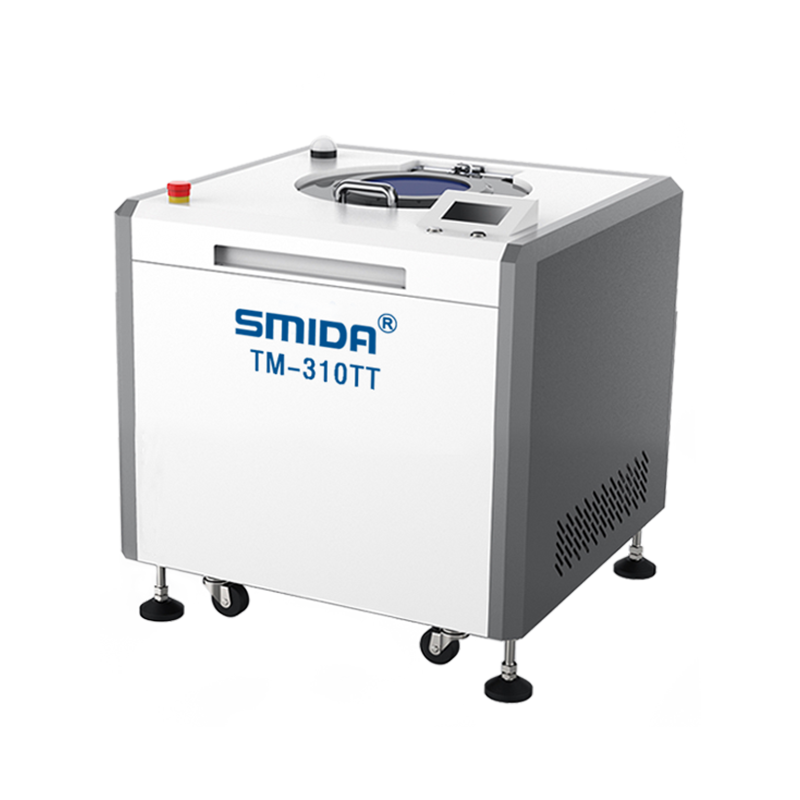
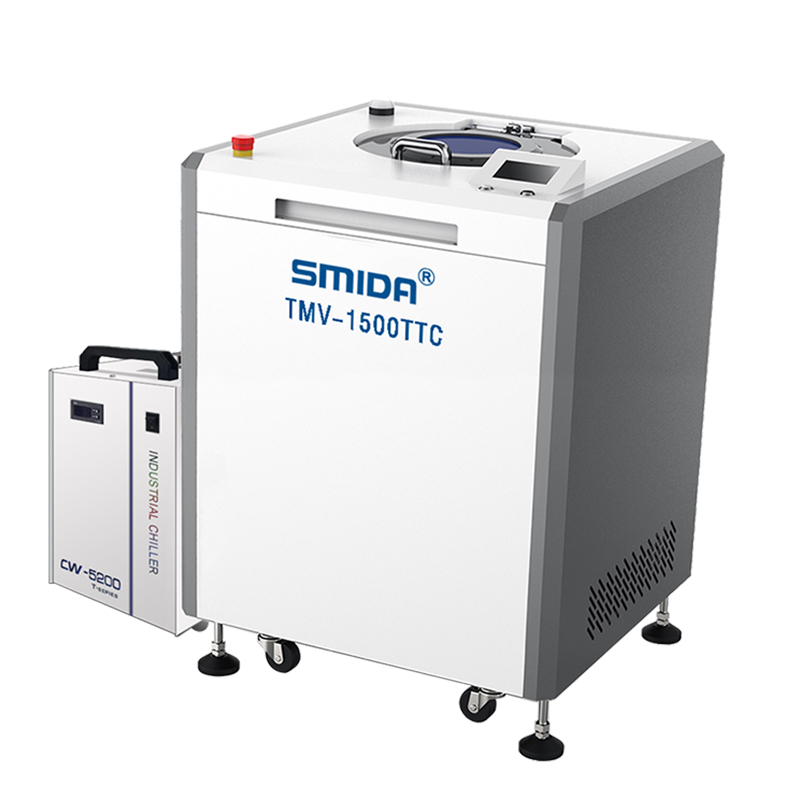
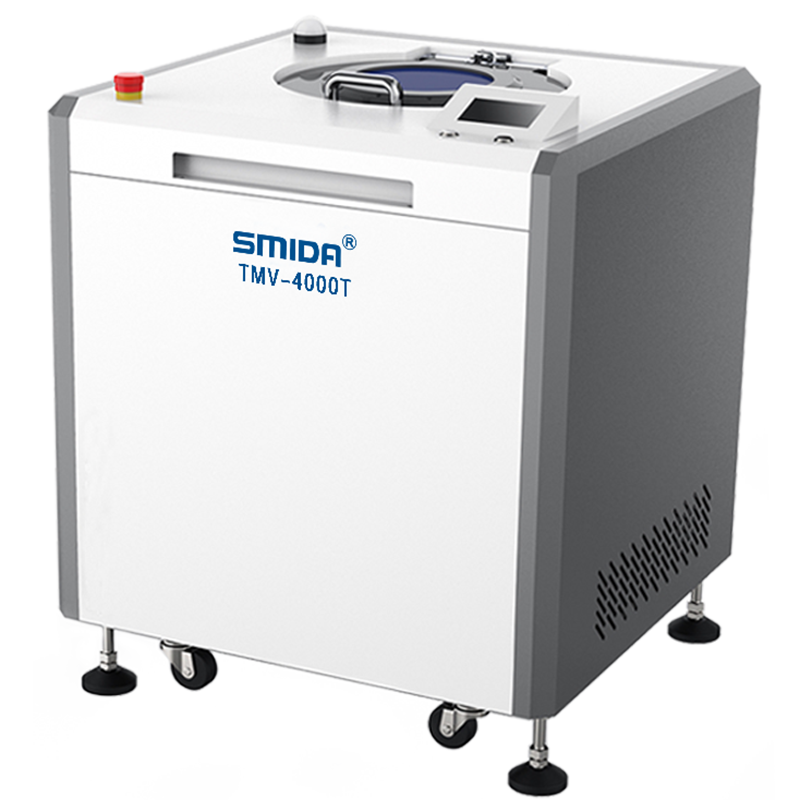
Os misturadores centrífugos planetários da SMIDA são projetados com base nos parâmetros essenciais para pasta de solda:
- Controle de velocidade de 200 a 2000 rpm , com ajuste independente de revolução e rotação, permitindo sintonizar a mistura tanto para pastas de passo fino quanto para pastas padrão;
- Modelos a vácuo com pressão até 0,2 kPa , eliminando microbolhas que uma agitação convencional não consegue alcançar;
- Modelos TTC com controle de temperatura entre –15 °C e 25 °C , para famílias de pastas sensíveis ao acúmulo de calor;
- Copos selados, sem lâminas , ou seja, sem contaminação e sem perda de solvente;
- Uma única plataforma, desde unidades laboratoriais de 150 g até máquinas de produção de 100 kg ou mais , com volume de mistura de 1 g a 100 kg ou mais.
A SMIDA é um fabricante de Shenzhen com mais de 17 anos de experiência no processamento de materiais, certificada conforme CE, ISO 9001, ISO 14001 e ISO 45001, e confiada por mais de 2.000 clientes em mais de 40 países.
Perguntas Frequentes
Realmente preciso misturar a pasta de solda antes da impressão?
Sim — assim que o pó de solda se assentar ou o ar for incorporado, imprimir sem homogeneização e desgaseificação transfere diretamente esses defeitos para as juntas.
Qual velocidade e tempo devo usar para a pasta de solda?
Um ponto de partida comum é de 1.000 a 2.000 rpm durante 1 a 3 minutos, com vácuo caso a formação de vazios seja um problema conhecido.
Confirme a faixa ideal com o fornecedor da sua pasta e fixe-a.
Um misturador centrífugo planetário pode manipular um frasco inteiro de pasta de solda?
- Sim, é verdade.
As máquinas SMIDA processam copos selados, desde amostras laboratoriais de 150 g até lotes produtivos de 100 kg ou mais, de modo que o mesmo processo opera em todas as escalas.
A mistura danifica o pó de solda?
Não — a mistura é realizada sem lâminas e com cisalhamento suave e uniforme, preservando assim a distribuição do tamanho e da forma das partículas do pó.
O Ponto Principal
A mistura e a desgaseificação de pasta de solda são o ‘interruptor invisível’ do rendimento em SMT.
Ajuste-o corretamente e os defeitos de ‘flick’, pontes e vazios diminuem antes mesmo de você ajustar o perfil de refluxo.
A concorrência quanto ao rendimento é frequentemente decidida exatamente nesses interruptores ocultos.
Veja-o na sua própria pasta.
Envie uma amostra de pasta de solda para o laboratório SMIDA e receba gratuitamente um teste de mistura e desgaseificação.
Processaremos seu material, enviaremos dados comparativos de vazios (antes/depois) e recomendaremos o modelo ideal — desde unidades laboratoriais de 150 g até máquinas industriais de grande capacidade — antes mesmo de você gastar um único dólar.

 Notícias em Alta